
一种基于粉体成型的PMI泡沫及其制备方法与流程
本发明涉及一种基于粉体成型的pmi泡沫及其制备方法,属于高性能高分子材料。
背景技术:
1、聚甲基丙烯酰亚胺(pmi)泡沫是一种高性能硬质结构性泡沫材料,具有比强度高、比模量高、耐热性优异、尺寸稳定性好等突出优点,已被广泛应用于航空航天、风力发电、轨道交通、船舶制造及体育器材等领域的轻量化复合结构材料芯材。随着上述领域对复杂异形结构件的需求日益增长,以及复合材料一体化成型技术的发展,市场对pmi泡沫制品的形状复杂度、尺寸精度和材料利用率均提出了更高要求。
2、目前,pmi泡沫的工业化制备主要分为两条技术路线。第一条是传统的本体聚合-块状发泡工艺,先将丙烯腈(an)、甲基丙烯酸(maa)等单体与引发剂、发泡剂混合后进行本体聚合,形成板材状预聚体,再经高温发泡和酰亚胺化反应得到大块泡沫板材。该工艺虽较为成熟,但所得产品为大块板材,要获得复杂三维形状制品必须通过cnc铣削等机械加工方式进行大量切削,材料利用率通常低于50%,且产生大量泡沫废料,加工成本高昂;此外,大块预聚体发泡过程中受热不均,易产生密度梯度和性能各向异性,本体聚合周期长、生产效率低,难以满足小批量、多品种的灵活生产需求。第二条是悬浮聚合法制备pmi珠粒并模塑发泡的工艺,通过悬浮聚合得到毫米级的可发泡珠粒,再将珠粒填充至模具中加热熔融粘接并发泡成型。该路线同样存在技术短板:珠粒粒径偏大,发泡后泡孔粗大,泡沫力学性能偏低;珠粒之间的熔融粘接界面存在缺陷,异形件填充流动性差,难以实现高精度近净成型,制品尺寸误差较大;且该工艺通常需要配套超临界co2高压釜进行发泡剂浸渍,设备投资大、生产能耗高。
3、行业长期存在一个关键技术瓶颈:在an/maa单体共聚体系中,分子链含有大量羧基,液滴界面存在强氢键相互作用;当聚合转化率处于20%-70%的粘稠危险期时,液滴内部共聚物粘度呈指数级升高,微小液滴一旦发生碰撞极易发生不可逆聚并结块。在现有公开技术条件下,悬浮聚合很难稳定得到30~80μm窄分布球形微米级预聚细粉;若强行提高搅拌转速以追求小粒径,反而会加剧液滴碰撞频率,导致体系整体结块,或得到粒径分布极宽、形状不规则的颗粒。因此,行业常规悬浮聚合pmi工艺均主动放弃微米级细粉的开发,转而制备毫米级珠粒。此外,行业中另一种改性方案是将板材预聚体进行机械粉碎制粉,但该方案所得粉末粒径分布宽(50-400μm)、颗粒形状不规则,发泡后泡沫内部存在大孔洞缺陷,型材表面粗糙、棱角不清晰,尺寸精度和表面质量无法满足高精度应用要求。
4、综上,本领域亟待解决两层递进的技术问题:第一,如何克服an/maa悬浮聚合体系微米液滴极易聚并结块的固有难题,稳定获得30-80μm球形窄分布预聚细粉;第二,利用该微米细粉实现pmi泡沫复杂构件近净成型,省去后续机械切削加工,在保证泡沫具备与现有商用pmi泡沫相当的本征力学、耐温性能的前提下,获得泡孔微细均匀、密度梯度小的高性能泡沫制品。
技术实现思路
1、本发明针对现有技术存在的不足,提供一种基于粉体成型的pmi泡沫及其制备方法,所述制备方法可直接通过模具成型,适用于复杂结构件的加工生产,而且生产周期短,制得的pmi泡沫性能均匀。
2、本发明解决上述技术问题的技术方案如下:一种基于粉体成型的pmi泡沫制备方法,所述制备方法为:
3、s1、将聚合单体、引发剂和交联剂混合均匀,形成油相;所述聚合单体包括丙烯腈和甲基丙烯酸;
4、s2、将所述油相加入含有复合分散剂的水相中,在分段变速搅拌条件下,进行悬浮分散,形成悬浮液;并在惰性气体保护下,将所述悬浮液缓慢升温至聚合温度进行悬浮聚合反应,反应结束后经分离、洗涤、干燥,得到丙烯腈-甲基丙烯酸共聚物预聚体粉末;
5、所述复合分散剂包含有机高分子分散剂和无机纳米粒子分散剂;
6、s3、将所述预聚体粉末与发泡剂混合,使发泡剂渗透至预聚体粉末颗粒内部;
7、s4、将步骤s3所得含发泡剂的预聚体粉末进行干燥处理;
8、s5、将步骤s4所得含发泡剂的预聚体粉末填入模具型腔中,经加热发泡和酰亚胺化反应,冷却脱模后得到pmi泡沫制品。
9、进一步地,步骤s1中,所述丙烯腈与甲基丙烯酸的质量比为20:80~40:60。
10、进一步地,步骤s1中所述引发剂为油溶性引发剂,选自过氧化二苯甲酰或偶氮二异丁腈中的至少一种,所述引发剂用量为聚合单体总质量的0.1%-1.0%;
11、所述交联剂为甲基丙烯酸烯丙酯、三烯丙基异氰脲酸酯中的至少一种,所述交联剂的用量为聚合单体总质量的0.5%-5%。
12、进一步地,所述复合分散剂的用量为所述聚合单体总质量的4.5%-6.0%;
13、所述油相和所述水相的质量比为1:(8-12)。
14、进一步地,所述复合分散剂中,有机高分子分散剂和无机纳米粒子分散剂的质量比为1:(2-3);
15、所述有机高分子分散剂为聚乙烯醇,所述无机纳米粒子分散剂为纳米磷酸钙。
16、进一步地,步骤s2中,所述分段变速搅拌条件为:先以500-800 rpm的速度下搅拌15-30 min,然后再以150-300 rpm的搅拌速度条件下,缓慢升温进行聚合反应,直至聚合反应结束;
17、步骤s2中,所述缓慢升温速率≤0.5℃/min,所述聚合温度为60-80℃,聚合反应时间为5-10小时。
18、进一步地,步骤s2中,所述预聚体粉末的平均粒径为30-80μm,球形度>0.9。
19、进一步地,步骤s3中,所述发泡剂为n,n-二甲基甲酰胺、异丁醇或乙醇中的至少一种;
20、混合过程中的温度为20-50℃,混合时间为2-24小时;
21、步骤s4中,所述干燥处理的温度为50-80℃,干燥处理时间为0.5-3h;干燥处理后,所述发泡剂保留量为预聚体粉末质量的5%-20%。
22、进一步地,步骤s5中,所述加热发泡的温度为120-160℃,保温时间为2-3h;
23、所述酰亚胺化反应的温度为180-220℃,保温时间为1-2h。
24、本发明还公开了一种基于粉体成型的pmi泡沫,所述pmi泡沫为采用本发明所述制备方法制得;
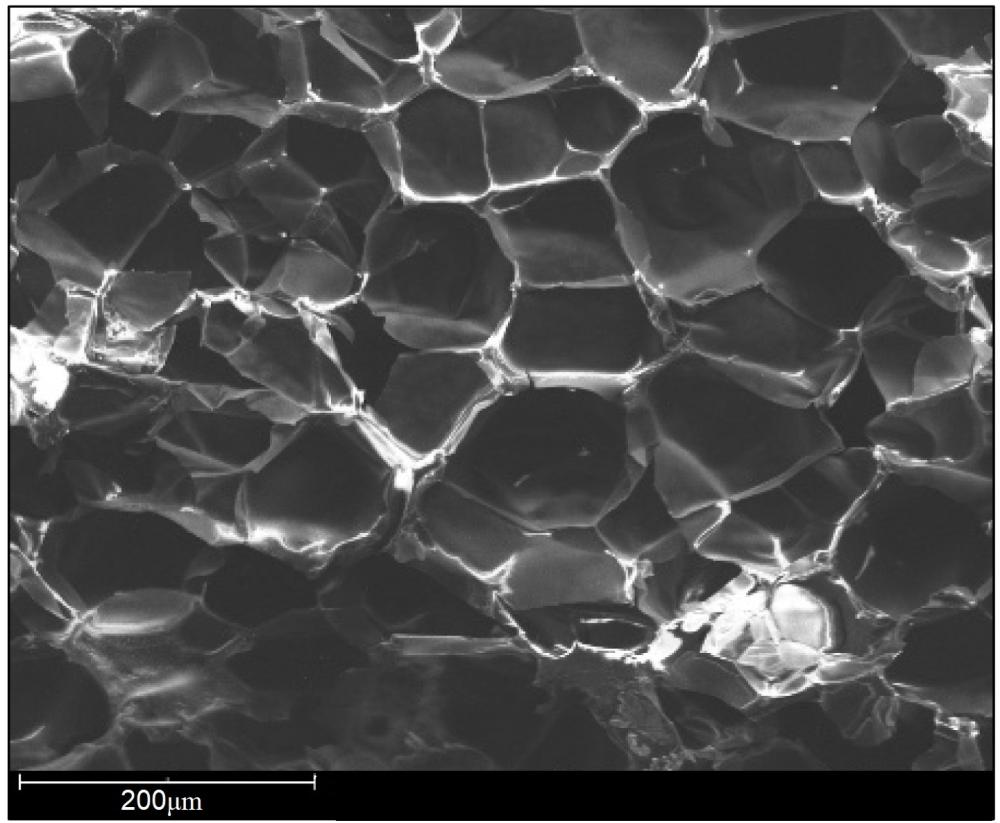
25、所述pmi泡沫的密度为60-200kg/m3,泡孔平均尺寸为120-210μm,密度梯度差值<5kg/m3。
26、本发明的有益效果是:
27、本发明提供了一种基于粉体成型技术的pmi泡沫制备方法,解决了an/maa共聚物悬浮聚合体系难以稳定制备微米级球形预聚细粉的行业技术问题。本发明通过聚合单体配比的精准调控、有机-无机复合分散稳定体系的构建、高水油比的设定、分段变速搅拌策略的实施以及缓慢梯度升温制度的控制这些技术特征的协同配合,有效抑制了聚合过程中微米液滴因羧基强氢键作用而发生的不可逆聚并结块,使悬浮聚合体系能够平稳度过转化率20%-70%的粘稠危险期,从而稳定获得平均粒径30-80μm、球形度大于0.9、粒径分布窄的丙烯腈-甲基丙烯酸共聚物预聚体粉末。该预聚体粉末具有良好的流动性和堆积均匀性,为后续粉体模压成型工艺提供了理想的原料基础。
28、由于所得预聚体粉末粒径细小且球形度好,其比表面积显著增大,使得发泡剂在常温常压条件下即可快速均匀地渗透至颗粒内部,无需使用超临界co2高压浸渍设备;同时,球形颗粒在堆积状态下形成均匀的间隙通道,保证了发泡剂浸渍后通过烘干处理能够精确控制内部保留量在5%-20%的范围内。配合120-160℃发泡与180-220℃酰亚胺化的阶梯升温程序,使发泡膨胀与分子链环化反应在时间顺序上合理匹配,从而赋予最终泡沫制品以均匀微细的闭孔结构,泡孔平均尺寸可达120-210μm,远优于常规悬浮聚合毫米级珠粒发泡所得泡沫400μm以上的粗大泡孔结构。
29、在粉末制备与发泡控制的协同基础上,本发明还实现了pmi泡沫复杂构件的近净成型与制品性能的整体提升。本发明利用微米级细粉良好的流动性,可直接将含定量发泡剂的预聚体粉末填入任意复杂形状的模具型腔中,粉末堆积密度一致、传热均匀,配合模具限制条件下的同步发泡与酰亚胺化反应,一次成型即可得到与模具型腔形状完全一致的三维复杂结构泡沫制品,整个成型过程不需要任何数控铣削等机械切削加工步骤,材料利用率达到95%以上,较传统本体聚合路线不足50%的材料利用率实现了大幅提升,加工成本降低40%以上。另外,由于微米级粉末在模具型腔中堆积均匀且每个颗粒的发泡倍率一致,所得泡沫制品整体密度梯度差值小于5kg/m3,明显优于传统板材发泡后机械加工所得制品的密度分布均匀性;更具体地,粉末的球形窄分布保证了初始堆积密度的均一性,发泡剂的精确负载保证了膨胀驱动力的均一性,阶梯升温保证了温度场的均一性,模具限制保证了膨胀方向的受控性,最终得到了密度梯度极小、泡孔结构均匀的高品质泡沫制品。
30、综上所述,本发明实现了从原料粉末制备到复杂构件成型的一体化技术突破,所制得的pmi泡沫制品具备与商用pmi泡沫相当的比强度与耐温性能,同时具有泡孔微细均匀、密度梯度小、表面质量高、性能各向同性好等优势,且制备过程无需机械切削加工,材料利用率高,生产灵活便捷,适合小批量、多品种的定制化生产需求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com