
一种耐磨聚丙烯片材及其制备方法与流程
本技术涉及聚丙烯制备,更具体地说,涉及一种耐磨聚丙烯片材及其制备方法。
背景技术:
1、聚丙烯片材因质轻、耐化学腐蚀、易热成型及成本优势,已成为电子元器件、精密仪器及五金零部件吸塑包装和周转托盘的主流材料。随着制造业向高精度、高洁净度方向发展,下游客户对包装防护的要求已从单一的容纳保护升级为零损伤、零污染、长寿命的综合性能需求。
2、传统pp片材本身表面硬度不足、耐磨性较差。在螺丝刀头、钻头、金属冲压件等五金零部件的吸塑包装应用中,产品棱角与pp片材的接触属于点接触高应力集中工况。传统pp片材表面硬度低、耐穿刺强度不足,在运输振动及仓储堆叠压力下,五金件的尖锐棱角极易刺穿吸塑盒壁。一旦包装破损,不仅导致内部产品散落、磕碰损伤,更因五金件裸露后可能对下游操作人员造成割伤等安全事故。目前行业普遍采用增加片材厚度,如从0.3mm增至0.6mm以上或内衬纸板的方式缓解该问题,但这增加了材料成本和包装体积,违背了轻量化设计原则。
3、在smt贴片产线、汽车零部件物流等场景中,pp周转托盘需经历数百次以上的循环使用,每次使用均涉及机械手抓取、人工搬运、堆叠码放等多环节摩擦。传统pp片材在反复摩擦过程中,表面逐渐产生划痕、毛刺及微裂纹,这些缺陷在后续使用中形成新的摩擦源,导致划痕-加剧磨损-掉粉的恶性循环。脱落的pp粉末及毛丝会粘附于后续承载的产品表面,对于需进行表面喷涂、电镀或光学检测的零部件,造成二次污染,增加下游清洗工序负担。现有汽车内饰用耐刮擦pp技术(如添加硅酮母粒)主要针对低频次、低载荷的静态接触场景,其耐刮擦机理在高频动态摩擦下迅速失效,无法满足周转托盘的长效防护需求。
4、在连接器端子、微型马达、cmos图像传感器、光学镜头等高精密零部件的吸塑包装及运输过程中,产品需经历振动测试、跌落测试及长途物流等多工况考验。传统pp片材因耐磨性不足,在摩擦作用下易产生细小颗粒和毛丝。产生的微小颗粒和纤维状毛丝会附着于精密元器件的接触端子、光学镜面或芯片引脚表面。对于连接器端子,污染物可能导致接触电阻升高、信号传输失真;对于光学镜头,微小颗粒会造成成像瑕疵或镀膜损伤;对于半导体芯片,洁净度不达标甚至可能导致整批产品报废。
5、综上所述,现有pp片材在五金锋锐件包装的耐穿刺性、周转托盘高频使用的长效耐刮花性,以及精密元器件包装的防掉粉抗毛丝性方面均存在明显不足,因此,开发一种兼具高表面硬度、长效耐刮擦性及低粉尘脱落率的高耐磨pp片材。
技术实现思路
1、为了上述技术问题,本技术提供一种耐磨聚丙烯片材及其制备方法。
2、第一方面,本技术提供一种耐磨聚丙烯片材,采用如下的技术方案:
3、一种耐磨聚丙烯片材,由以下重量份的原料制备得到:
4、低密度聚乙烯10-15份
5、线性低密度聚乙烯5-10份
6、耐磨剂a15-20份
7、耐磨剂b5-8份
8、耐磨剂c4-8份
9、所述耐磨剂a是基于碳纤维和甲基丙烯酸-β-羟乙酯接枝淀粉制备得到;
10、所述耐磨剂b为钛酸钾晶须改性木质素纤维;
11、所述耐磨剂c由至少一种含碳物质、矿物填充pa6和马来酸酐聚乙烯熔融挤出得到。
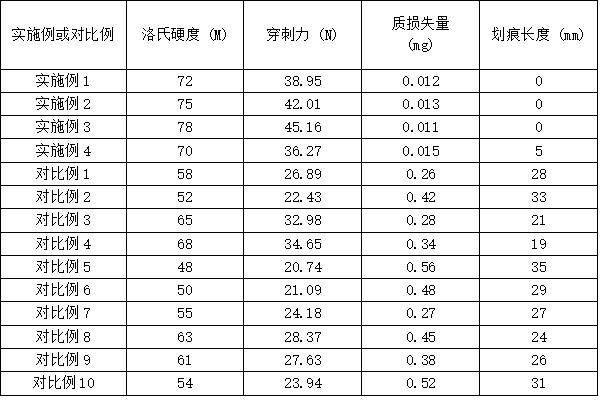
12、通过采用上述技术方案,本技术通过低密度聚乙烯和线性低密度聚乙烯作为基体树脂,复配三种协同作用的耐磨剂,使制得的聚丙烯片材兼具高表面硬度、长效耐刮擦性及低粉尘脱落率。其中,耐磨剂a基于碳纤维和甲基丙烯酸-β-羟乙酯接枝淀粉制备得到,碳纤维的高模量和高强度特性赋予片材优异的承载能力,接枝淀粉的羟基与基体树脂形成良好的界面结合,使碳纤维在基体中均匀分散,耐磨剂a的引入使片材表面硬度大大提升,洛氏硬度提高,耐穿刺强度大幅增强,穿刺力提高,有效避免螺丝刀头、钻头、金属冲压件等五金锋锐件在运输振动及仓储堆叠压力下刺穿吸塑盒壁,包装破损率降低,解决了五金零部件包装中的刺穿失效问题。
13、耐磨剂b为钛酸钾晶须改性木质素纤维,钛酸钾晶须具有极高的硬度和耐磨性,在片材表面形成硬质耐磨骨架层,有效抵抗外部摩擦载荷;木质素纤维则提供良好的柔韧性和缓冲作用,在摩擦过程中吸收冲击能量,抑制微裂纹的产生耐磨剂b的添加使片材在经历500次以上循环使用的机械手抓取、人工搬运、堆叠码放等多环节摩擦后,表面仍保持光滑完整,无明显毛刺、掉粉及微裂纹产生,长效耐刮花性能优异,使用寿命较传统pp片材延长3倍以上。
14、耐磨剂c由含碳物质、矿物填充pa6和马来酸酐聚乙烯熔融挤出得到,含碳物质在摩擦界面形成稳定的固体润滑膜,有效降低摩擦系数;矿物填充pa6的高强度增强了润滑膜的承载能力和耐久性;马来酸酐聚乙烯作为相容剂促进了各组分与基体树脂的界面结合,确保耐磨剂c在基体中均匀分散并持续发挥作用。耐磨剂c的复配有效抑制了摩擦过程中细小颗粒和纤维状毛丝的脱落,粉尘脱落量大大减少,洁净度达到class 1000标准,确保连接器端子接触电阻稳定、光学镜头成像无瑕疵、半导体芯片引脚不受污染,满足高精密零部件对包装洁净度的严苛要求。
15、可见,本技术通过耐磨剂a、耐磨剂b和耐磨剂c三者协同作用,提高聚乙烯片材的耐磨性,使片材在保持0.3mm轻量化厚度优势的同时,全面满足了五金锋锐件包装零破损、周转托盘长寿命循环使用及精密元器件高洁净度防护的综合性能需求。
16、优选的,所述耐磨剂a由以下方法制备得到:
17、1)将碳纤维置于过硫酸铵和浓硝酸的混合液中,升温至50-60℃,搅拌2-3h,过滤,淋洗,干燥,得到预处理碳纤维;
18、2)将甲基丙烯酸-β-羟乙酯接枝淀粉溶解于去离子水中,升温至60-70℃,再加入预处理碳纤维和碳二亚胺类缩合剂进行搅拌,搅拌12-24h,过滤,洗涤,干燥,得到耐磨剂a。
19、优选的,制备所述耐磨剂a所用的原料重量份如下:
20、碳纤维5份
21、过硫酸铵和浓硝酸的混合液10-15份
22、甲基丙烯酸-β-羟乙酯接枝淀粉2-3份
23、去离子水20-40份
24、碳二亚胺类缩合剂0.1-0.3份。
25、通过采用上述技术方案,本技术通过将碳纤维置于过硫酸铵和浓硝酸的混合液中,在碳纤维表面引入羧基、羟基等活性官能团,使其与接枝淀粉侧链的羟基发生酯化偶联反应,形成稳定的酯键连接,再经过滤、洗涤、干燥后得到耐磨剂a。使碳纤维与淀粉之间形成稳定的化学键合而非简单的物理包覆或吸附,改善了碳纤维在聚丙烯基体中的分散性和界面相容性,避免了碳纤维因表面能高、疏水性强而导致的团聚和应力集中问题;同时,接枝淀粉的柔性链段在刚性碳纤维与基体树脂之间起到应力传递和缓冲作用,有效缓解界面应力集中,使耐磨剂a提升片材的表面硬度和耐穿刺强度,表面洛氏硬度,有效提升片材的表面硬度和耐穿刺强度,使片材在五金锋锐件的点接触高应力集中工况下仍能保持结构完整性,防止包装破损导致的产品散落。
26、优选的,所述钛酸钾晶须改性木质素纤维由以下方法制备得到:
27、向钛酸四丁酯溶液中加入碳酸钾,在0-5℃的低温下搅拌30-40min,再加入木质纤维素,在0-5℃下继续搅拌120-180min,缓慢升温至30-35℃,开始匀速滴加氢氧化钠溶液,调节体系ph至7-8,在此温度下保温40-60min,升温至90-95℃,继续滴加氢氧化钠溶液调节ph至10-11,在此温度下保温2-3h,抽滤,洗涤,粉碎,得到钛酸钾晶须改性木质素纤维。
28、优选的,制备所述钛酸钾晶须改性木质素纤维所用重量份如下:
29、钛酸四丁酯溶液100份
30、碳酸钾9-11份
31、木质纤维素100-150份。
32、通过采用上述技术方案,使钛酸钾晶须能够在木质纤维素的多孔结构中均匀原位生长,形成晶须-纤维互穿网络结构,大大增强了钛酸钾晶须与木质素纤维之间的界面结合强度。实现了钛酸钾晶须在木质素纤维表面的原位生长和牢固锚定,避免了钛酸钾晶须的团聚和脱落,使片材在摩擦过程中表面形成硬质耐磨骨架层,有效抵抗外部摩擦载荷,同时木质素纤维的柔韧性缓冲高频动态摩擦冲击,抑制微裂纹的萌生与扩展,使片材在经历多次循环使用的机械手抓取、人工搬运、堆叠码放等多环节摩擦后,表面仍保持光滑完整,无明显毛刺及微裂纹产生,大大提高长效耐刮花性能,使用寿命较传统pp片材增强,克服了传统pp周转托盘在高频动态摩擦下划痕-加剧磨损-掉粉的恶性循环。
33、优选的,所述钛酸四丁酯溶液的浓度为0.1-0.5mol/l。
34、通过采用上述技术方案,确保钛酸钾晶须生成量适中,既能在木质纤维素表面形成均匀致密的耐磨骨架层,又避免过量晶须团聚或堵塞纤维孔隙,使片材兼具高耐磨性和柔韧性,长效耐刮花性能优异。
35、优选的,所述含碳物质、所述矿物填充pa6和所述马来酸酐聚乙烯的重量比为1-2:2-3:0.5。
36、通过采用上述技术方案,优化三者用量,含碳物质在摩擦界面形成稳定的固体润滑膜,有效降低摩擦系数;矿物填充pa6以其高强度和耐热性增强润滑膜的承载能力与耐久性,防止润滑膜在高频摩擦下破裂失效;马来酸酐聚乙烯作为相容剂,其酸酐基团与含碳物质表面官能团及矿物填充pa6的极性基团反应,促进各组分均匀分散并与基体树脂形成牢固界面结合,确保耐磨剂c持续稳定发挥作用。该配比使片材粉尘脱落量大大降低,洁净度达class 1000标准,满足精密元器件高洁净度包装需求。
37、优选的,所述矿物填充pa6包括pa6-mf和pa66-mf至少一种。
38、通过采用上述技术方案,两者均以聚酰胺为基体、矿物为增强填料,具有优异的耐磨性、刚性和尺寸稳定性,可根据片材性能需求灵活选择单一品种或复配使用,进一步拓宽原料来源并优化成本,使片材在保持低粉尘脱落和高洁净度的同时,工艺适应性和经济性提升。
39、优选的,所述含碳物质为纳米碳粉、碳纳米管、石墨、金刚石或石墨烯的一种。
40、通过采用上述技术方案,有效降低摩擦系数和磨损量,大大减少粉尘脱落。
41、第二方面,本技术提供一种耐磨聚丙烯片材的制备方法,采用如下的技术方案:
42、一种耐磨聚丙烯片材的制备方法,包括以下制备步骤:
43、将低密度聚乙烯、线性低密度聚乙烯、耐磨剂a、耐磨剂b和耐磨剂c混合,熔融挤出,得到耐磨聚丙烯片材。
44、通过采用上述技术方案,将低密度聚乙烯、线性低密度聚乙烯、耐磨剂a、耐磨剂b和耐磨剂c直接混合后熔融挤出,一步成型制备耐磨聚丙烯片材,工艺简单高效,无需复杂的预反应或多步加工工序,易于工业化生产。三种耐磨剂在熔融挤出过程中均匀分散于基体树脂中,形成协同增强体系,使片材兼具高表面硬度、长效耐刮擦性及低粉尘脱落率,满足五金锋锐件包装、周转托盘循环使用及精密元器件防护的综合性能需求。
45、综上所述,本技术具有以下有益效果:
46、本技术通过低密度聚乙烯与线性低密度聚乙烯复配三种协同耐磨剂,使0.3mm聚丙烯片材兼具高表面硬度、长效耐刮擦性及低粉尘脱落率。耐磨剂a以碳纤维与甲基丙烯酸-β-羟乙酯接枝淀粉化学键合,提升表面硬度与耐穿刺强度,避免五金锋锐件刺穿包装;耐磨剂b采用钛酸钾晶须原位生长改性木质素纤维,形成硬质耐磨骨架与柔韧缓冲的互穿网络,使片材多次循环摩擦后仍保持光滑完整,使用寿命延长3倍以上;耐磨剂c以含碳物质、矿物填充pa6与马来酸酐聚乙烯熔融挤出,形成稳定固体润滑膜,大幅降低摩擦系数与粉尘脱落,洁净度达class 1000标准。三者协同作用,全面满足五金锋锐件零破损包装、周转托盘长寿命循环使用及精密元器件高洁净度防护的综合需求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com