
一种耐磨PVC地板膜及其制备方法与流程
本发明涉及pvc地板膜,具体为一种耐磨pvc地板膜及其制备方法。
背景技术:
1、pvc地板膜作为一种重要的地面装饰材料,具有防滑、耐磨、易清洁、铺装便捷等优点,广泛应用于商场、机场、医院、学校、体育场馆、车辆、船舶等公共场所及家居装饰领域。随着现代工业、建筑业和家居装饰业的快速发展,市场对pvc地板膜的性能要求日益提高。
2、目前,市售耐磨pvc地板膜的制备主要采用高用量的pvc树脂(通常为50-100份)作为基体材料,配合增塑剂、热稳定剂及无机耐磨填料,经混合塑化、压延成型等工序加工而成。然而,现有技术在原材料配方和制备工艺方面仍存在诸多不足:
3、首先,在耐磨性能方面,传统pvc地板膜主要依赖pvc树脂基体自身及添加微米级或纳米级无机填料(如三氧化二铝、二氧化硅等)来提高耐磨性。但pvc材料本身的耐磨性能有限,在高人流量场所难以满足长期使用需求;而无机耐磨填料在与pvc基体共混时普遍存在分散不均、易团聚等问题,不仅削弱了填料的增强效果,还会导致膜层不同部位耐磨程度不一致。此外,现有技术中pvc树脂用量过高,使得膜层的柔韧性和抗冲击性能受限,耐磨性与力学性能之间难以取得良好平衡。
4、其次,在环保性能方面,现有技术多采用邻苯二甲酸二辛酯(dop)等传统增塑剂,这类增塑剂在使用过程中易发生迁移和挥发,不仅导致膜层柔韧性逐渐下降,还会释放大量挥发性有机化合物(vocs)和半挥发性有机化合物(svocs),造成室内空气污染并对人体健康产生不良影响。同时,部分现有技术采用含铅、镉等重金属的热稳定剂,其生产和使用过程存在严重的环境污染和健康危害风险。虽然近年来出现了以对苯二甲酸二辛酯(dotp)替代dop、以钙锌复合稳定剂替代重金属稳定剂的技术趋势,但现有环保型助剂体系的热稳定效率仍偏低,加工过程中易出现析出、色相和机械性能下降等问题。
5、再次,在制备工艺方面,现有压延成型技术多为立式四辊压延或卧式五辊压延方案。物料出模具进入压延辊组过程中,中间缺乏托辊支撑,受重力影响出料自然下垂,需提高辊速将物料拉直,从而导致制品收缩变大;同时基板压延过程中与辊组接触面积小,温度损失快而不均匀,并受出板牵引影响,最终导致纵向制品收缩翘曲变大。此外,传统压延工艺中辊筒温度控制粗糙,缺乏梯度温控设计,薄膜厚度不均匀问题突出,且高温加工易导致增塑剂大量挥发和pvc热降解。压延过程中的粘辊现象也长期困扰生产企业,严重影响生产效率和产品质量。
6、综上所述,现有耐磨pvc地板膜在耐磨性能、环保性能及制备工艺方面均存在明显不足,亟需一种能够同时提升耐磨性、力学性能、环保性并优化制备工艺的新型耐磨pvc地板膜及其制备方法。
技术实现思路
1、(一)解决的技术问题
2、针对现有技术的不足,本发明提供了一种耐磨pvc地板膜及其制备方法,具备耐磨性能优异、力学强度高、环保性能好以及尺寸稳定性佳的优点,解决了现有技术中耐磨性与力学性能难以兼顾、增塑剂迁移导致vocs排放高、压延工艺粘辊及膜厚不均导致尺寸稳定性差的问题。
3、(二)技术方案
4、为实现上述目的,本发明提供如下技术方案:一种耐磨pvc地板膜,所述地板膜的原材料及其重量份为:pvc掺混树脂38-43份;热塑性聚氨酯弹性体12-15份;乙烯-醋酸乙烯酯-马来酸酐三元共聚物2-3.5份;改性蒙脱土1-2份;改性纳米sio2 1.3-2份;超高分子量聚乙烯蜡1.3-2.6份;对苯二甲酸二辛酯6.5-9.7份;环氧大豆油2-3.2份;有机锡-锌复合稳定剂1.6-2.6份;氧化聚乙烯蜡0.3-0.65份;硬脂酸0.2-0.32份;金红石型钛白粉0-3.2份;受阻胺光稳定剂0.3-0.52份;钛酸酯偶联剂0.2-0.52份;抗氧剂245 0.065-0.2份;分散剂0.2-0.39份;阻燃抑烟剂1.3-2份;交联剂0.13-0.32份。
5、优选的,所述改性蒙脱土的改性处理流程为:
6、s1.1、预处理:将钠基蒙脱土于70-80℃真空干燥3-4h;
7、s1.2、离子交换:按质量比1:5将蒙脱土分散于去离子水,加入占蒙脱土质量28%—30%的十六烷基三甲基溴化铵,于75-80℃、300-400rpm的搅拌条件下反应3-4h;
8、s1.3、洗涤离心:使用体积比为1:1的乙醇-水混合溶液洗涤至无br⁻检出,再于7000-8000rpm的离心条件下分离10-15min;
9、s1.4、喷雾干燥:所得分离产物经入口温度180-200℃、出口温度90-100℃的喷雾干燥处理,并设定进料浓度15%—20%,进料速度50-100ml/min,雾化盘转速25000-30000rpm,喷雾干燥后产物于80-85℃真空干燥箱中进一步干燥2-3h至恒重;
10、s1.5、粉碎后处理:最后经气流粉碎机粉碎处理,研磨至粒径≤5μm,过2500目筛,得到改性蒙脱土。
11、优选的,所述改性纳米sio2的改性处理流程为:
12、s2.1、分散活化:将粒径15±5nm的纳米sio2在105-110℃烘箱中干燥1.5-2.5h,投入高速搅拌机,在800-1000rpm搅拌速度下按质量比1:10加入质量浓度70%—80%的乙醇溶液;
13、s2.2、偶联反应:使用恒压滴液漏斗以1-3ml/min的滴加速度加入占sio2质量1.8%—2%的硅烷偶联剂kh-570,滴加完毕后采用质量浓度5%—10%的乙酸调节ph至4.5-5.5,于58-60℃恒温水浴中以600-1000rpm的搅拌速度反应1.8-2h;
14、s2.3、脱溶分散:反应结束后,在55-65℃、真空度-0.08~-0.095mpa条件下减压蒸馏1-2h,得到改性纳米sio2产物,备用。
15、优选的,所述阻燃抑烟剂选自钼酸锌、硼酸锌、三氧化二锑中的一种或两种复配;交联剂选自三羟甲基丙烷三甲基丙烯酸酯与三烯丙基异氰脲酸酯中的一种;分散剂选自硬脂酸锌与聚乙二醇单硬脂酸酯。
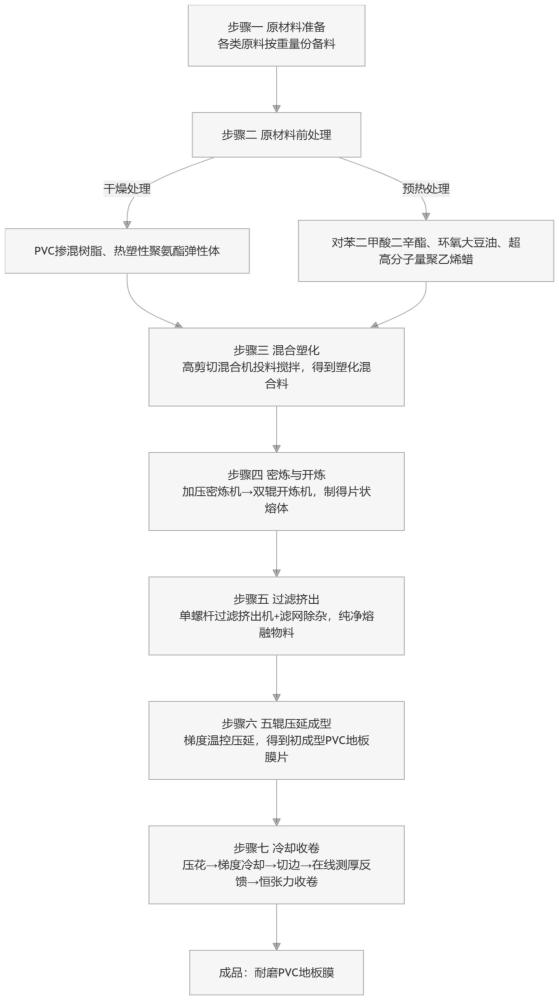
16、一种耐磨pvc地板膜的制备方法,根据上述的一种耐磨pvc地板膜的原材料及其重量份进行制备,包括以下步骤:
17、步骤一、原材料准备:准备配方重量份的pvc掺混树脂、热塑性聚氨酯弹性体、乙烯-醋酸乙烯酯-马来酸酐三元共聚物、改性蒙脱土、改性纳米sio2、超高分子量聚乙烯蜡、对苯二甲酸二辛酯、环氧大豆油、有机锡-锌复合稳定剂、氧化聚乙烯蜡、硬脂酸、金红石型钛白粉、受阻胺光稳定剂、钛酸酯偶联剂、抗氧剂245、分散剂、阻燃抑烟剂与交联剂;
18、步骤二、原材料前处理:将pvc掺混树脂与热塑性聚氨酯弹性体进行干燥前处理,对苯二甲酸二辛酯、环氧大豆油与超高分子量聚乙烯蜡在使用前分别进行预热处理;
19、步骤三、混合塑化:将步骤二中干燥后的pvc掺混树脂、干燥后的热塑性聚氨酯弹性体、乙烯-醋酸乙烯酯-马来酸酐三元共聚物、改性蒙脱土、改性纳米二氧化硅、超高分子量聚乙烯蜡、氧化聚乙烯蜡、硬脂酸、金红石型钛白粉、受阻胺光稳定剂、抗氧剂245、分散剂与阻燃抑烟剂依次投入高剪切混合机中,再依次加入经预热处理的对苯二甲酸二辛酯、环氧大豆油和超高分子量聚乙烯蜡,使液态组分充分浸润并吸附于粉体表面,最后加入有机锡-锌复合稳定剂、钛酸酯偶联剂和交联剂,搅拌后得到塑化混合料;
20、步骤四、密炼与开炼:将塑化混合料送入加压式密炼机进行高温高压熔融混合,再经双辊开炼机进一步塑化,得到塑化均匀的片状熔体;
21、步骤五、过滤挤出:将片状熔体送入单螺杆过滤挤出机,经滤网过滤去除杂质,得到纯净熔融物料;
22、步骤六、五辊压延成型:将纯净熔融物料送入五辊压延机进行梯度温控压延成型,得到初成型pvc地板膜片;
23、步骤七、冷却收卷:将初成型pvc地板膜片依次经压花、梯度冷却、切边、在线测厚反馈以及恒张力收卷处理,最后获得耐磨pvc地板膜。
24、优选的,所述步骤二中原材料前处理:
25、(1)将pvc掺混树脂置于烘箱中80-90℃干燥2-3h,至含水率≤0.02%;将热塑性聚氨酯弹性体在压力≤-0.09mpa、温度80-90℃的真空环境中干燥2-3h,至含水率≤0.02%;
26、(2)将苯二甲酸二辛酯与环氧大豆油按配方比例混合,再升温至60-70℃并保温,在95-100rpm低速搅拌条件下持续20-30分钟;将超高分子量聚乙烯蜡单独预热至80℃融化备用。
27、优选的,所述步骤三中混合塑化:
28、s3.1、将步骤二中干燥后的pvc掺混树脂、干燥后的热塑性聚氨酯弹性体、乙烯-醋酸乙烯酯-马来酸酐三元共聚物、改性蒙脱土、改性纳米二氧化硅、超高分子量聚乙烯蜡、氧化聚乙烯蜡、硬脂酸、金红石型钛白粉、受阻胺光稳定剂、抗氧剂245、分散剂与阻燃抑烟剂依次投入高剪切混合机中,在95-100℃温度下以800-900rpm搅拌10-15min;
29、s3.2、再加入经预热处理的对苯二甲酸二辛酯、环氧大豆油和超高分子量聚乙烯蜡,继续以600-700rpm搅拌8-12min;
30、s3.3、最后加入有机锡-锌复合稳定剂、钛酸酯偶联剂和交联剂,以500-600rpm搅拌3-5min,得到混合均匀的塑化混合料。
31、优选的,所述步骤四中密炼与开炼:
32、s4.1、将步骤三所得塑化混合料送入加压式密炼机中,设定密炼温度155-165℃,密炼时间8-12min,转子转速40-50rpm;
33、s4.2、密炼出料后立即转入双辊开炼机进行开炼,设定前辊温度160-170℃、后辊温度155-165℃,辊距1-3mm,开炼时间5-8min,薄通3-5次,最后得到塑化均匀的片状熔体。
34、优选的,所述步骤五中过滤挤出条件设定:将步骤四所得片状熔体送入单螺杆过滤挤出机中,设定螺杆长径比20:1-25:1,压缩比2.5:1-3.0:1,控制螺杆转速15-25rpm,挤出机各段温度分别设置为:加料段155-160℃、压缩段165-170℃、均化段170-175℃、机头175-180℃;挤出机末端设置120-200目过滤网组合,最后得到纯净熔融物料。
35、优选的,所述步骤六中五辊压延成型与初步定型流程:将步骤五所得纯净熔融物料送入五辊压延机中进行压延成型,五个辊筒的温度自下而上梯度设定为:1#辊167±1℃、2#辊172±1℃、3#辊177±1℃、4#辊172±1℃、5#辊162±1℃,辊速比控制在1:1.05-1:1.15,通过调节各辊间隙控制膜厚为0.20-0.50mm,最后得到初成型pvc地板膜片;
36、所述步骤七中后处理与收卷,将步骤六所得初成型pvc地板膜片依次进行以下处理:
37、(1)压花处理:经压花辊进行表面压花处理,压花辊温度55±0.5℃,线速度25-35m/min;
38、(2)梯度冷却定型:依次经过三组冷却辊进行梯度冷却定型,三组冷却辊温度分别设定为65±0.5℃、45±0.5℃、25±0.5℃;
39、(3)切边:经切边装置修整边缘;
40、(4)在线测厚反馈:经在线厚度检测仪实时监测膜厚并反馈至压延机自动调整辊隙,确保厚度偏差≤±0.005mm;
41、(5)恒张力收卷:经恒张力收卷装置收卷,收卷张力控制在2-5n/cm²,即得耐磨pvc地板膜。
42、与现有技术相比,本发明提供了一种耐磨pvc地板膜及其制备方法,具备以下有益效果:
43、1、本发明通过采用低pvc用量与热塑性聚氨酯弹性体共混形成海岛结构耐磨分散相,并配合乙烯-醋酸乙烯酯-马来酸酐三元共聚物(eva-g-mah)增容剂的化学键合作用改善两相界面结合,同时引入改性蒙脱土与kh-570表面改性纳米二氧化硅实现层状与球形双重纳米增强,辅以交联剂构建三维网络结构,从材料配方层面实现耐磨性能的协同提升,解决了现有技术中耐磨性与力学性能难以兼顾的技术难题。
44、2、本发明通过对苯二甲酸二辛酯和环氧大豆油组成的环保增塑体系替代传统邻苯类增塑剂,配合有机锡-锌复合稳定剂替代重金属稳定剂,结合低温密炼工艺和密闭过滤挤出工艺,从原材料源头和加工过程两个维度有效减少了增塑剂挥发和vocs排放,使地板膜tvocs排放降低。
45、3、本发明采用五辊梯度温控压延成型工艺配合低温引出,结合三组梯度冷却辊进行阶梯式降温定型,并辅以在线测厚闭环反馈系统实时调控膜厚,实现了膜材的精准定厚成型和应力可控释放,解决了现有技术中压延粘辊、膜厚不均、翘曲变形及尺寸稳定性差的问题。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com