
一种机芯工装拆卸装置的制作方法
本技术涉及自动化,特别是涉及一种机芯工装拆卸装置。
背景技术:
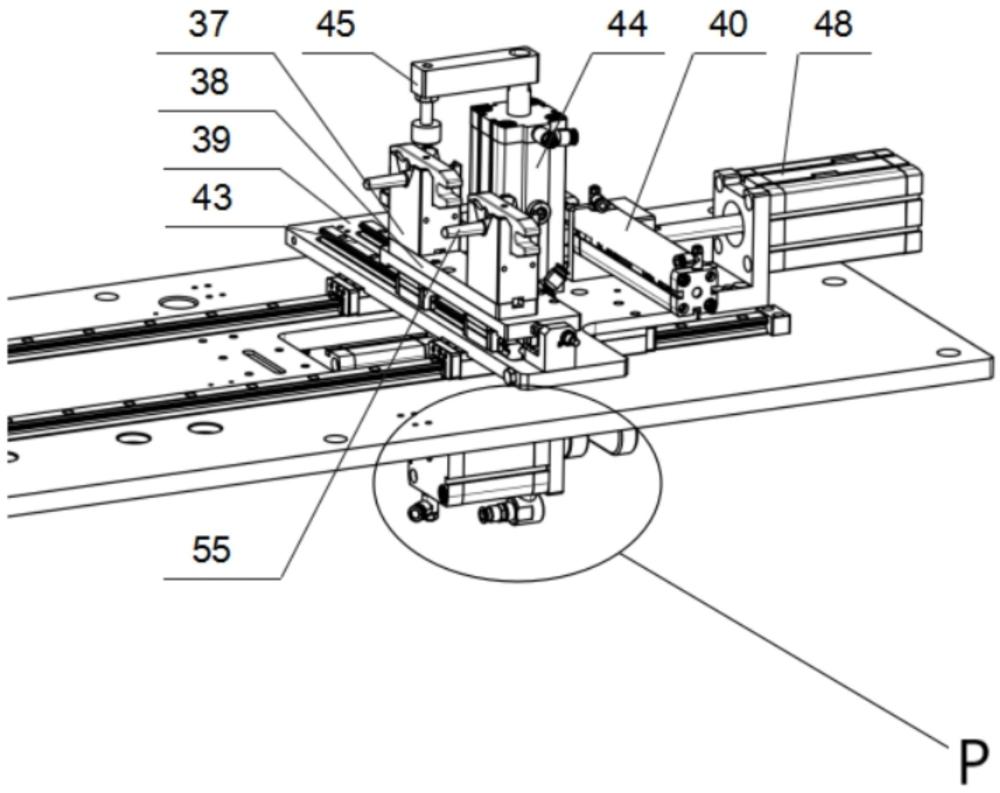
1、身管是成枪上的一个重要核心零件,与节套压装之后形成闭锁结构,可以将自动机与身管弹膛锁住,当弹膛承受火药燃气压力,在一定时间内阻止自动机后移,使火药燃气充分推动子弹做工,防止火药燃气外泄引发意外。身管与节套压装前,需要对身管外圆(图1)进行机械加工,由于身管弹膛端直径与身管尾端直径不一致,且弹膛内部镀铬层在装夹顶紧时易脱落,所以在外圆机械加工时无法采用双顶尖直接装夹定位,需要通过机芯工装(图2)安装至弹膛(图1)内部,将弹膛端顶紧面移至机芯工装顶紧面,然后进行外圆机械加工,在身管外圆加工完成后与节套压装前,需要对身管端面拉壳钩让位槽(图1)进行定位,保证压装完成后所形成的闭锁机构可以让拉壳钩顺利进入身管端面带动弹壳向后移动实现枪械射击抛壳功能。目前,身管外圆加工时机芯工装的安装与拆卸以及身管拉壳钩让位槽定位均采用人工操作,人工劳动强度大,不适合闭锁结构压装自动化升级。
技术实现思路
1、本实用新型的目的在于克服现有技术的不足,提供一种机芯工装拆卸装置,能够在拆卸机芯工装时,实现对机芯工装的装夹。
2、本实用新型的目的是这样实现的:
3、一种机芯工装拆卸装置,包括工作台面、机芯工装拆卸底板、横向移动气缸,所述工作台面上设有工作台导轨,机芯工装拆卸底板配合在工作台导轨上,横向移动气缸安装在工作台面上,横向移动气缸用于驱动机芯工装拆卸底板沿工作台导轨滑动,
4、机芯工装拆卸底板上设有装卸导轨、径向移动气缸、机芯工装压紧气缸,装卸导轨垂直于工作台导轨,装卸导轨上配合有机芯工装定位块底板,径向移动气缸与机芯工装定位块底板动力连接,机芯工装定位块底板上设有至少两个机芯工装定位块,机芯工装定位块用于机芯工装的定位存放,径向移动气缸用于驱动机芯工装定位块底板沿装卸导轨滑动,使各机芯工装定位块进行位置切换,所述机芯工装压紧气缸上动力连接有机芯工装压紧块,机芯工装压紧气缸用于驱动机芯工装压紧块压紧对应机芯工装定位块上的机芯工装。
5、优选地,机芯工装拆卸底板上安装有敲击板,所述作台面上安装有敲击气缸,所述敲击气缸上动力连接有敲击块,敲击气缸用于带动敲击块撞击敲击板。
6、优选地,所述敲击气缸的数量为两个。
7、优选地,机芯工装定位块上表面设有十字槽结构,十字槽结构用于嵌入机芯工装的头部,并形成对机芯工装头部的定位,机芯工装的轴部伸出机芯工装定位块。
8、由于采用了上述技术方案,本实用新型具有如下有益效果:
9、在身管外圆机械加工完成后,通过本实用新型将机芯工装压紧,并通过敲击气缸进行敲击,带动机芯工装拆卸底板移动,完成机芯工装的拆卸,操作方便,自动化程度高。
1.一种机芯工装拆卸装置,其特征在于:包括工作台面、机芯工装拆卸底板、横向移动气缸,所述工作台面上设有工作台导轨,机芯工装拆卸底板配合在工作台导轨上,横向移动气缸安装在工作台面上,横向移动气缸与机芯工装拆卸底板动力连接,横向移动气缸用于驱动机芯工装拆卸底板沿工作台导轨滑动,
2.根据权利要求1所述的一种机芯工装拆卸装置,其特征在于:机芯工装拆卸底板上安装有敲击板,所述作台面上安装有敲击气缸,所述敲击气缸上动力连接有敲击块,敲击气缸用于带动敲击块撞击敲击板。
3.根据权利要求2所述的一种机芯工装拆卸装置,其特征在于:所述敲击气缸的数量为两个。
4.根据权利要求1所述的一种机芯工装拆卸装置,其特征在于:机芯工装定位块上表面设有十字槽结构,十字槽结构用于嵌入机芯工装的头部,并形成对机芯工装头部的定位,机芯工装的轴部伸出机芯工装定位块。