
一种高精度四元锁模单元压铸机移动板的加工工装及装夹方法与流程
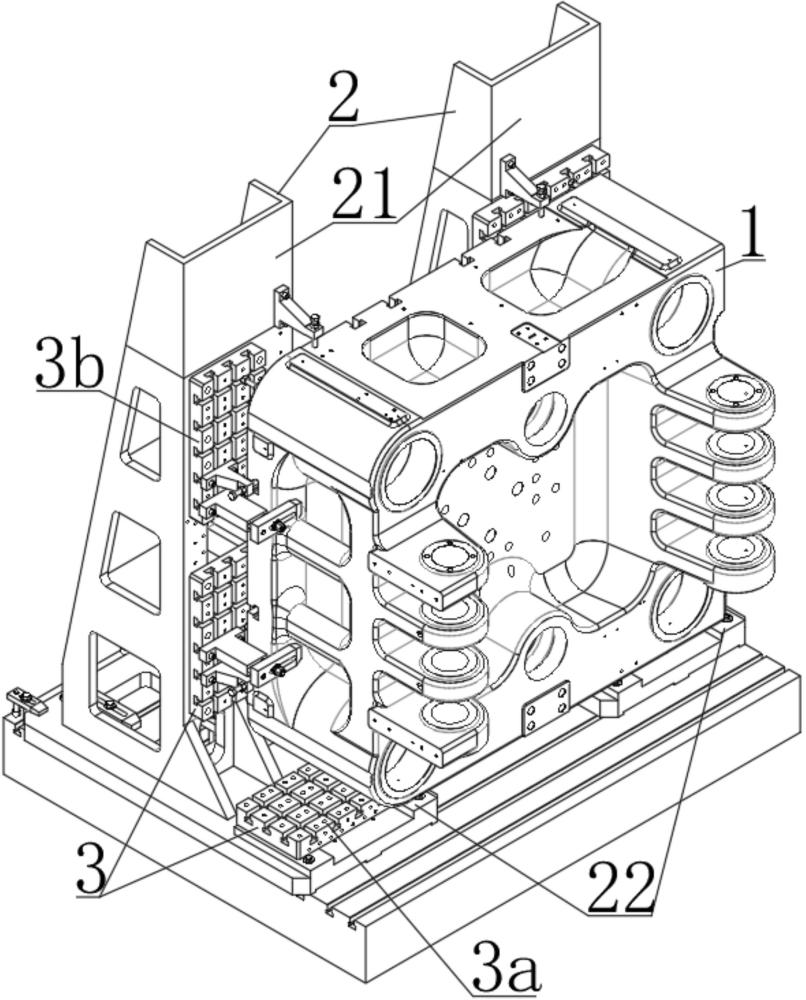
本发明涉及压铸机装备制造,具体而言,涉及一种用于大锁模力、高精度四元锁模单元压铸机移动板的加工工装及该工装的装夹方法。
背景技术:
1、如图9-图12所示,四元锁模单元压铸机是一种高精度压铸设备,其移动板是锁模单元的关键零部件。移动板在加工过程中需保证极高的平面度(≤0.05mm)、平行度(≤0.02mm)和垂直度(≤0.07mm),以及表面粗糙度(ra≤0.8)。由于移动板体积大、重量重、形状呈四方状且带有多个凸块和垂直孔,传统加工工装难以同时满足高精度定位、多向限位和稳定装夹的要求。现有技术中,通常采用通用压板和垫铁进行装夹,存在定位基准不统一、装夹刚度不足、调整困难等问题,导致加工精度难以保证,废品率高。
2、因此,亟需一种专为四元锁模单元压铸机移动板设计的、能同时保证前侧平面精度的加工工装及对应的装夹方法。
技术实现思路
1、本发明旨在提供一种高精度四元锁模单元压铸机移动板的加工工装及装夹方法,以解决现有工装定位精度低、装夹不稳定、调整不便的技术问题。
2、为实现上述目的,本发明提供了一种高精度四元锁模单元压铸机移动板的加工工装,用于装夹四方状移动板,包括:
3、两个倒t型镂空支架,左右并排固定安装于加工平台上,各倒t型镂空支架上具有垂直安装面和底部安装面。
4、多个t槽安装板,包括两个底部t槽安装板和多个背部t槽安装板。两个底部t槽安装板分别固定于不同倒t型镂空支架的底部安装面上,用于支撑移动板的底部。多个背部t槽安装板固定于所述倒t型镂空支架的垂直安装面上,用于抵靠移动板的背部。
5、多个限位顶杆,包括水平限位顶杆和垂直限位顶杆。水平限位顶杆安装于所述背部t槽安装板的侧面,用于水平方向顶靠移动板的左右侧面。垂直限位顶杆安装于所述背部t槽安装板的顶部,用于垂直方向顶靠移动板的上侧面。
6、弓形支撑块,安装于加工平台上,用于从移动板的底部调整并压紧移动板。
7、多个压紧单元,分别安装于各背部t槽安装板的上表面,用于从前方将移动板压紧于各背部t槽安装板。
8、在一种优选方案中,所述底部安装面上设有向上凸出的安装台,用于与底部t槽安装板形成高度方向定位配合。
9、在一种优选方案中,所述背部t槽安装板呈长方形状,能够根据移动板背部结构选择竖向或横向设置。
10、在一种优选方案中,所述t槽安装板的表面设有与压紧单元配合实现多自由度调节的横向、纵向排列的t槽。
11、在一种优选方案中,所述倒t型镂空支架通过穿设于加工平台上t槽内的压紧单元压紧安装于加工平台上。
12、在一种优选方案中,所述底部t槽安装板上设有与移动板底部凸块相应高度可调的支撑柱,所述背部t槽安装板上设有可更换式限位柱。
13、在一种优选方案中,所述弓形支撑块通过穿设于加工平台上t槽内的压紧单元压紧安装于加工平台上,所述弓形支撑块的顶端设有螺旋调节杆,能够向上延伸调整。
14、本发明还提供一种采用上述加工工装的移动板装夹方法,包括以下步骤:
15、步骤一:将两个倒t型镂空支架通过压紧单元固定于加工平台上,并校平其垂直安装面。
16、步骤二:将两个底部t槽安装板装上支撑柱后分别固定于底部安装面上,将弓形支撑块安装在两个倒t型镂空支架之间的加工平台上,将多个背部t槽安装板上装好限位柱、限位顶杆后固定于所述垂直安装面上。
17、步骤三:将移动板吊装至倒t型镂空支架的底部t槽安装板上,使支撑柱上端抵靠在移动板底部凸块下端面上,多个背部t槽安装板上的限位柱与移动板的背部贴合。
18、步骤四:调整限位顶杆至接触移动板侧面并锁紧。
19、步骤五:测量并调整移动板正面大端面及凸出垂直孔端面平面度≤0.05mm。
20、步骤六:通过压紧单元从前方将移动板压紧,使其背面贴合于背部t槽安装板上的限位柱。
21、与现有技术相比,本发明的优点和有益效果为:
22、1.通过两个左右并排的倒t型镂空支架提供稳定的基础支撑,结合底部t槽安装板和背部t槽安装板,实现了移动板在底部和背部的双重定位,定位基准统一。
23、2.通过水平限位顶杆和垂直限位顶杆分别对移动板的左右侧面和上侧面进行限位,结合弓形支撑块的底部调整,实现了六点定位,装夹刚度高。
24、3.支撑柱高度可调、限位柱可更换、t槽安装板方向可调,能够适应不同规格移动板的加工需求,通用性强。
25、4.通过压紧单元从前方压紧,与背部t槽安装板形成对压,装夹稳定可靠,能够满足平面度≤0.05mm、平行度≤0.02mm、垂直度≤0.07mm的高精度加工要求。
1.一种高精度四元锁模单元压铸机移动板的加工工装,用于装夹四方状移动板(1),其特征在于,包括:
2.根据权利要求1所述的加工工装,其特征在于,所述底部安装面(22)上设有向上凸出的安装台,用于与底部t槽安装板(3a)形成高度方向定位配合。
3.根据权利要求1所述的加工工装,其特征在于,所述背部t槽安装板(3b)呈长方形状,能够根据移动板(1)背部结构选择竖向或横向设置。
4.根据权利要求1所述的加工工装,其特征在于,所述t槽安装板(3)的表面设有与压紧单元配合实现多自由度调节的横向、纵向排列的t槽。
5.根据权利要求1所述的加工工装,其特征在于,所述倒t型镂空支架(2)通过穿设于加工平台上t槽内的压紧单元(6)压紧安装于加工平台上。
6.根据权利要求1所述的加工工装,其特征在于,所述底部t槽安装板(3a)上设有与移动板(1)底部凸块相应高度可调的支撑柱(31),所述背部t槽安装板(3b)上设有可更换式限位柱(32)。
7.根据权利要求1所述的加工工装,其特征在于,所述弓形支撑块(5)通过穿设于加工平台上t槽内的压紧单元(6)压紧安装于加工平台上,所述弓形支撑块(5)的顶端设有螺旋调节杆,能够向上延伸调整。
8.一种采用权利要求1至7任一项所述加工工装的移动板装夹方法,其特征在于,包括以下步骤: