
一种带珠导正限位机构的制作方法
本技术涉及表带加工设备,特别涉及一种带珠导正限位机构。
背景技术:
1、金属表带由多个珠粒相连而成,珠粒之间根据不同位置插入开口销发夹以及长度不同的钢针,目前的表带组装设备中,采用的是将表珠上料至输送装置中,输送装置可控制表珠的位置,将表珠运送至插针机构中进行钢针与开口销发夹的组装,为了保证装配精度,该设备在每接取一个表珠后,则需进行一次运送组装钢针或者开口销,需要经过多次运送后才能将表带组装完成,导致工作效率不够高,若需要一次性接取所有表珠再进行组装,则需要设计一款可高精度定位的导正限位机构,则可提高整体的装配效率。
技术实现思路
1、本实用新型的目的是提供一种带珠导正限位机构以解决背景技术中提及问题。
2、为了实现上述目的,本实用新型提供如下技术方案:
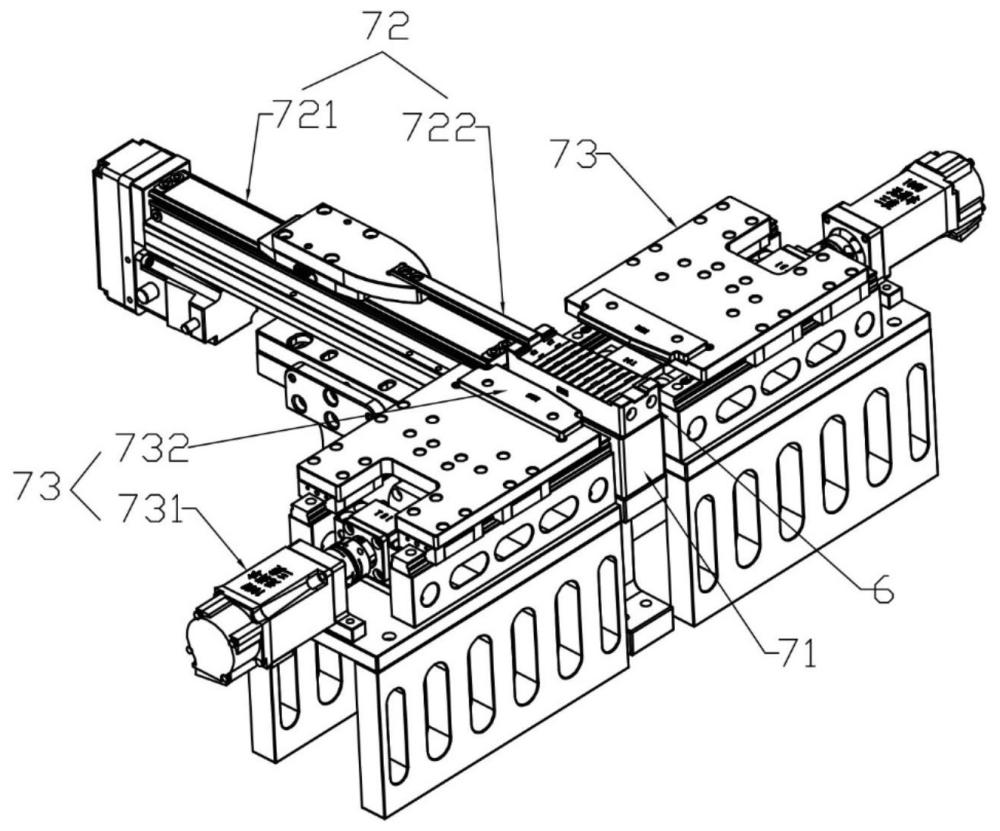
3、一种带珠导正限位机构,包括载具、载具定位座、x向导正装置和两组y向导正装置;所述载具上设有用于对表带所有珠粒定位的定位凸起结构;所述载具定位座用于对载具定位;x向导正装置位于载具定位座左侧,包括x向驱动装置以及安装在x向驱动装置动力输出端的左导正块;两组所述y向导正装置对称分布在载具定位座前后两侧,包括y向驱动装置以及安装在y向驱动装置动力输出端的y向导正块。
4、对本实用新型的进一步描述,所述载具的定位凸起结构包括前后分布成型在载具顶部左端的两个左限位凸块、前后分布成型在载具顶部右端的两个右限位凸块、以及左右分布在左限位凸块与右限位凸块之间的两排分隔凸起;两排所述分隔凸起前后对称设置;所述左导正块可从两个左限位凸块之间以及两排分隔凸起之间左右滑动。
5、对本实用新型的进一步描述,所述载具的底部设有左右分布的两个定位孔;所述载具定位座上设有与定位孔配合的定位销。
6、对本实用新型的进一步描述,所述载具为磁性材料;所述载具定位座上安装有电磁铁。
7、对本实用新型的进一步描述,所述左导正块的右端面为从左上方往右下方倾斜的第一引导斜面;两个所述y向导正块相对的一端设有从上往下向载具定位座一侧倾斜设置的第二引导斜面。
8、本实用新型的有益效果为:
9、本设计的载具通过载具定位座定位,在珠粒上料时,两组y向导正装置的y向驱动装置分别控制y向导正块往载具一侧运动,该状态下两个y向导正块前后分布在载具上方,用于对珠粒上料时前后方向进行限位,x向导正装置则通过x向驱动装置控制左导正块往右运动,用于对珠粒上料时的左端进行限位,此时左导正块、两个y向导正块以及载具的定位凸起结构之间刚好形成一个珠粒摆放的空间,等待珠粒上料至该位置处,珠粒上料过程中落入该空间,位置进度高,上料一个珠粒后,x向驱动装置则控制左导正块往左运送一个珠粒宽度的距离,使得左导正块、两个y向导正块以及其右侧的珠粒之间又形成一个珠粒摆放的空间,等待下一个珠粒的上料,直至载具上放满珠粒,该设置使得珠粒在上料过程中起到了导正功能,位置精度高,上料后相邻的珠粒之间通过凹凸结构相互连接,并且载具的定位凸起结构也对各珠粒进行了限位,珠粒不易跑位,y向导正装置与x向导正装置复位后,则等待后续机构取走该载具装备后续钢针发夹的组装工序,本设计可高精度完成表带所有珠粒的上料定位,为后续的组装提供基础,从而提高整体的装配效率。
1.一种带珠导正限位机构,其特征在于:包括载具、载具定位座、x向导正装置和两组y向导正装置;所述载具上设有用于对表带所有珠粒定位的定位凸起结构;所述载具定位座用于对载具定位;x向导正装置位于载具定位座左侧,包括x向驱动装置以及安装在x向驱动装置动力输出端的左导正块;两组所述y向导正装置对称分布在载具定位座前后两侧,包括y向驱动装置以及安装在y向驱动装置动力输出端的y向导正块。
2.根据权利要求1所述的一种带珠导正限位机构,其特征在于:所述载具的定位凸起结构包括前后分布成型在载具顶部左端的两个左限位凸块、前后分布成型在载具顶部右端的两个右限位凸块、以及左右分布在左限位凸块与右限位凸块之间的两排分隔凸起;两排所述分隔凸起前后对称设置;所述左导正块可从两个左限位凸块之间以及两排分隔凸起之间左右滑动。
3.根据权利要求1所述的一种带珠导正限位机构,其特征在于:所述载具的底部设有左右分布的两个定位孔;所述载具定位座上设有与定位孔配合的定位销。
4.根据权利要求1所述的一种带珠导正限位机构,其特征在于:所述载具为磁性材料;所述载具定位座上安装有电磁铁。
5.根据权利要求1所述的一种带珠导正限位机构,其特征在于:所述左导正块的右端面为从左上方往右下方倾斜的第一引导斜面;两个所述y向导正块相对的一端设有从上往下向载具定位座一侧倾斜设置的第二引导斜面。