
导管的制备方法与流程
本发明属于医疗器械制造,涉及一种导管的制备方法。
背景技术:
1、医用内窥镜的导管需要在极狭小空间(如支气管、输尿管)内穿行,因此,导管需要具有高强度骨架(不锈钢/镍钛编织或绕制)以防止塌陷;柔韧外层(聚醚嵌段聚酰胺、热塑性聚氨酯类热塑性弹性体)以保护组织。
2、通常情况下,制备导管采用热缩管层压包覆工艺:采用“内管+编织或绕制骨架+外管+热缩管”四层结构。外管(聚醚嵌段聚酰胺/热塑性聚氨酯)套在编织或绕制骨架外,外部套入氟化乙烯丙烯共聚物(fep)热缩管,加热至200℃-280℃使热缩管径向收缩产生包紧力,将外管层压贴合在编织或绕制骨架上,冷却定型后剥离热缩管,得到成品。
3、然而热缩管为一次性耗材,制造成本较高,且热缩管无法回收重复使用,导致单件导管的材料成本高,生产成本高。
技术实现思路
1、本发明目的在于提供一种导管的制备方法,相对于采用热缩管层压包覆工艺来说,本申请不需要消耗热缩管,降低了生产成本。
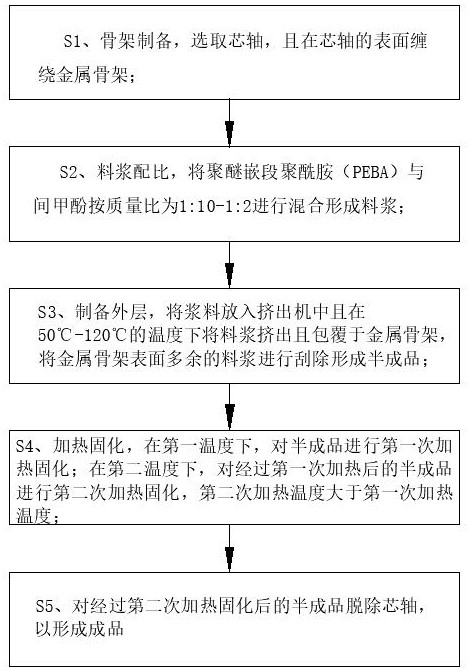
2、一种导管的制备方法,包括以下步骤:
3、骨架制备,选取芯轴,且在芯轴的表面缠绕金属骨架;
4、料浆配比,将聚醚嵌段聚酰胺与间甲酚按质量比为1:10-1:2进行混合形成料浆;
5、制备外层,将所述料浆放入挤出机中且在50℃-120℃的温度下将所述料浆挤出且包覆于所述金属骨架,刮除金属骨架表面多余的料浆形成半成品;
6、加热固化,在第一固化温度下,对所述半成品进行第一次加热固化;在第二固化温度下,对经过第一次加热后的所述半成品进行第二次加热固化,所述第二次固化温度大于所述第一次固化温度;
7、对经过第二次加热固化后的所述半成品脱除所述芯轴,以形成成品。
8、在一些实施方案中,所述料浆中的溶剂仅为间甲酚,不含丙酮或其他辅助溶剂
9、在一些实施方案中,所述第一次加热固化和所述第二次加热固化的总时长为8分钟-15分钟。
10、在一些实施方案中,在所述第一次加热固化和在所述第二次加热固化的过程中,将半成品放入烘箱中进行加热,同时也对所述芯轴进行加热,所述芯轴加热的温度比所述烘箱的温度高5℃-10℃。
11、在一些实施方案中,所述芯轴采用金属材质,所述芯轴与所述电源连接,通过形成电流回路进行加热。
12、在一些实施方案中,所述金属骨架由金属丝编织或绕制而成,所述金属丝为圆丝时直径为0.03mm-0.15mm,所述金属丝为扁丝时厚度为0.03mm-0.15mm、宽度为0.05mm-0.20mm,所述金属丝编织或绕制的密度为60ppi-150ppi。
13、在一些实施方案中,对所述料浆配比步骤、所述制备外层步骤、所述加热固化步骤进行至少两次重复设置。
14、在一些实施方案中, 在所述挤出机的下方连接真空泵,在挤出料浆时真空度为0.05mpa-0.08mpa。
15、在一些实施方案中,所述芯轴表面镜面抛光并涂覆有特氟龙或氮化钛防粘层。
16、在一些实施方案中,在所述成品的表面涂覆亲水涂层,然后进行紫外光固化。
17、根据本申请实施例提供的导管的制备方法,包括以下步骤:骨架制备,选取芯轴,且在芯轴的表面缠绕金属骨架;料浆配比,将聚醚嵌段聚酰胺与间甲酚按质量比为1:10-1:2进行混合形成料浆;制备外层,将料浆放入挤出机中且在50℃-120℃的温度下将料浆挤出且包覆于金属骨架,将金属骨架表面多余的料浆进行刮除形成半成品;加热固化,在第一温度下,对半成品进行第一次加热固化;在第二温度下,对经过第一次加热后的半成品进行第二次加热固化,第二次加热温度大于第一次加热温度; 对经过第二次加热固化后的半成品脱除芯轴,以形成成品。本申请的成品表面光滑、无气泡和起皮,结构致密,经弯曲试验检查无裂纹、分层及金属丝外露,满足内窥镜导管的主流注册与临床要求。相对于采用热缩管层压包覆工艺来说,本申请不需要消耗热缩管,降低了生产成本,且本申请通过第一次加热固化和第二次加热固化,可有效降低间甲酚在成品中的残留。
1.一种导管的制备方法,其特征在于,包括以下步骤:
2.如权利要求1所述的导管的制备方法,其特征在于,所述第一固化温度为80℃-120℃,所述第一次加热固化的时间为5分钟-10分钟,所述第二固化温度为140℃-200℃,所述第二次加热固化的时间为3分钟-10分钟。
3.如权利要求2所述的导管的制备方法,其特征在于,所述第一次加热固化和所述第二次加热固化的总时长为8分钟-15分钟。
4.如权利要求1所述的导管的制备方法,其特征在于,所述芯轴采用金属材质,所述芯轴与所述电源连接,通过形成电流回路进行加热。
5.如权利要求4所述的导管的制备方法,其特征在于,在所述第一次加热固化和在所述第二次加热固化的过程中,将半成品放入烘箱中加热,同时对所述芯轴进行加热,所述芯轴加热的温度比所述烘箱的温度高5℃-10℃。
6.如权利要求1所述的导管的制备方法,其特征在于,所述金属骨架由金属丝编织或绕制而成,所述金属丝为圆丝时直径为0.03mm-0.15mm,所述金属丝为扁丝时厚度为0.03mm-0.15mm、宽度为0.05mm-0.20mm,所述金属丝编织或绕制的密度为60ppi-150ppi。
7.如权利要求1所述的导管的制备方法,其特征在于,对所述料浆配比步骤、所述制备外层步骤、所述加热固化步骤进行至少两次重复设置。
8.如权利要求1所述的导管的制备方法,其特征在于在所述挤出机的下方连接真空泵,在挤出料浆时真空度为0.05mpa-0.08mpa。
9.如权利要求1所述的导管的制备方法,其特征在于,所述芯轴表面镜面抛光并涂覆有特氟龙或氮化钛防粘层。
10.如权利要求1所述的导管的制备方法,其特征在于,在所述成品的表面涂覆亲水涂层,然后进行紫外光固化。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com