
工件自动锁付装置的制作方法
本技术涉及一种工件自动锁付装置,属于锁付装置。
背景技术:
1、工业产品生产中,部件与部件之间连接通常通过螺丝固定,现有的螺丝锁紧方式是采用人手抓取螺钉或铆钉,以及用电动螺丝刀拧锁的方式进行固定,而随着机械化和自动化生产、装配流水线大量增加,现有人工进行锁螺丝难以满足需求,尤其是针对薄的片状工件与对象片状工件锁付在一起情形,取放、安装效率和精度进一步受到影响,还会损伤工件。
技术实现思路
1、本实用新型的目的是提供一种工件自动锁付装置,该工件自动锁付装置既可以更快速高效精准的将片状工件和螺钉安装至指定位置,并能高效稳定通过螺钉将片状工件和对象工件螺旋固定在一起,又避免与吸嘴连接的气管地旋转,大大提高了装置的效率和安全性。
2、为达到上述目的,本实用新型采用的技术方案是:一种工件自动锁付装置,包括:安装于载物板上的第一z轴移动平台和第二z轴移动平台,一第一挂板连接到所述第一z轴移动平台的第一滑块上,此第一挂板上安装有一螺丝枪,一螺丝批头安装于螺丝枪的下端;
3、一第二挂板连接到所述第二z轴移动平台的第二滑块上,此第二挂板上安装有一具有供螺丝批头嵌入的第一通孔的基板,一中空旋转平台安装于基板与螺丝枪相背的表面,一真空吸头安装于中空旋转平台的旋转套管的底部,所述真空吸头的底部具有一供放置片状工件的置物槽,此置物槽内并位于第二通孔周边具有一供放置螺钉的凹环区;
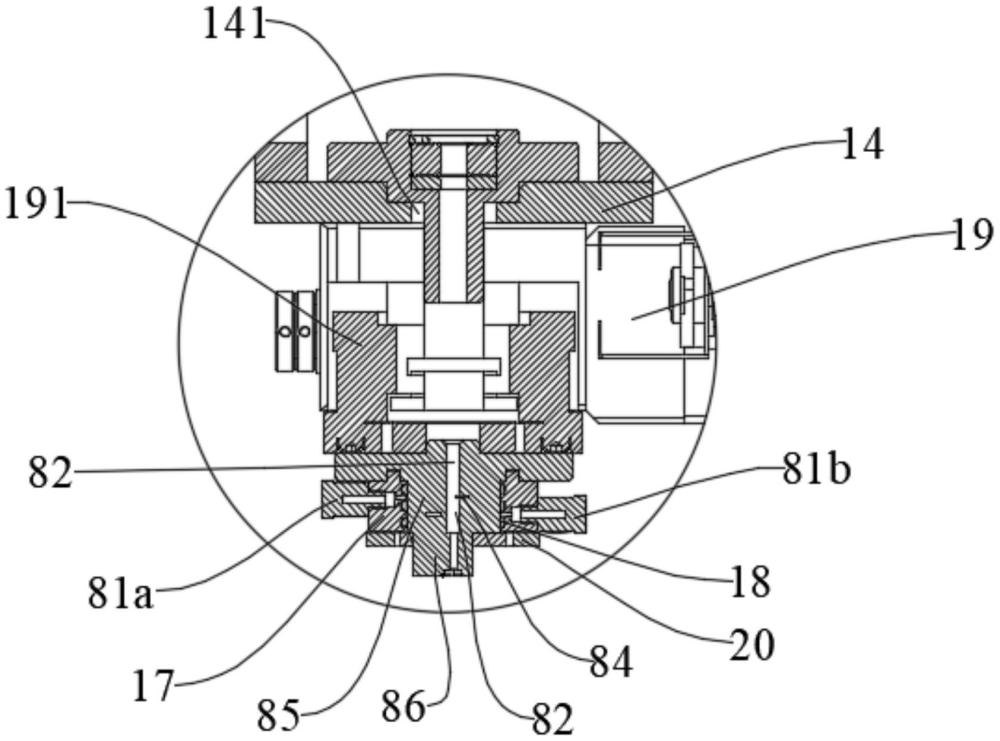
4、一具有至少2个吸嘴的气环套装于具有供螺丝批头嵌入的第二通孔的所述真空吸头上,所述真空吸头上具有分别与气环上的2个吸嘴连通、第一负压口、第二负压口,所述第一负压口位于置物槽内,所述第二负压口位于第二通孔的内壁上;所述气环与真空吸头之间在竖直方向上间隔设置有至少3个密封圈,从而形成2个腔体,其中一个腔体与一个吸嘴和第一负压口连通,另一个腔体与另一个吸嘴和第二负压口连通。
5、上述技术方案中进一步改进的方案如下:
6、1. 上述方案中,所述第二挂板与第二z轴移动平台中气缸的活塞杆之间设置有一嵌入第二挂板上端的挂块,此挂块内设置一与第二挂板连接的弹簧。
7、2. 上述方案中,所述挂块位于第二挂板的挂槽内,所述挂块与挂槽之间在竖直方向留有间隙。
8、3. 上述方案中,所述第二挂板在竖直方向上间隔设置有2个缓冲器,一设置于第二z轴移动平台上的挡块位于2个所述缓冲器之间。
9、4. 上述方案中,2个所述腔体的内腔大小相等。
10、5. 上述方案中,所述真空吸头进一步包括吸头本体和位于吸头本体下端面中央区域的吸头延伸部,一端环套装于吸头延伸部上并覆盖吸头本体与气环各自下端面的接触区。
11、6. 上述方案中,一端与基板连接的支撑杆的另一端连接到气环。
12、7. 上述方案中,所述第一挂板与第二挂板呈垂直设置。
13、由于上述技术方案的运用,本实用新型与现有技术相比具有下列优点:
14、1、本实用新型工件自动锁付装置,其第二挂板连接到所述第二z轴移动平台的第二滑块上,此第二挂板上安装有一具有供螺丝批头嵌入的第一通孔的基板,一具有至少一个吸嘴的真空吸头安装于基板与螺丝枪相背的表面,所述真空吸头具有供螺丝批头嵌入的第二通孔,所述真空吸头的底部具有一供放置片状工件的置物槽,此置物槽内并位于第二通孔周边具有一供放置螺钉的凹环区,所述真空吸头上具有与吸嘴连通的第一负压口、第二负压口,所述第一负压口位于置物槽内,所述第二负压口位于第二通孔的内壁上;实现了将嵌入片状工件和片状工件的螺钉移动取放,通过第一负压口与第二负压口的吸气使得置物槽和环形区形成一定负压,从而实现了将片状工件和嵌入片状工件的螺钉移动取放和预定位在一起,尤其是面对安装位置区域空间受限时,可以更快速高效精准的将片状工件和螺钉安装至指定位置,并能高效稳定通过螺钉将片状工件和对象工件螺旋固定在一起。
15、2、本实用新型工件自动锁付装置,其一中空旋转平台安装于基板与螺丝枪相背的表面,一真空吸头安装于中空旋转平台的旋转套管的底部, 一至少2个吸嘴的气环套装于具有供螺丝批头嵌入的第二通孔的所述真空吸头上,气环与真空吸头之间在竖直方向上间隔设置有至少3个密封圈,从而形成2个腔体,其中一个腔体与一个吸嘴和第一负压口连通,另一个腔体与另一个吸嘴和第二负压口连通;由于真空吸头的可旋转设计,可动态调整片状工件、螺钉满足对象工件的角度,使得置物槽旋转成指定的角度以满足不同对象工件工况的需要,并且通过真空吸头与气环的分体设计,使得真空吸头旋转时,气环和第二挂板保持相对静止,避免与吸嘴连接的气管地旋转,大大提高了装置的效率和安全性。
1.一种工件自动锁付装置,包括:安装于载物板(1)上的第一z轴移动平台(2)和第二z轴移动平台(3),其特征在于:一第一挂板(4)连接到所述第一z轴移动平台(2)的第一滑块(201)上,此第一挂板(4)上安装有一螺丝枪(5),一螺丝批头(6)安装于螺丝枪(5)的下端;
2.根据权利要求1所述的工件自动锁付装置,其特征在于:所述第二挂板(7)与第二z轴移动平台(3)中气缸(31)的活塞杆(32)之间设置有一嵌入第二挂板(7)上端的挂块(22),此挂块(22)内设置一与第二挂板(7)连接的弹簧(23)。
3.根据权利要求2所述的工件自动锁付装置,其特征在于:所述挂块(22)位于第二挂板(7)的挂槽(26)内,所述挂块(22)与挂槽(26)之间在竖直方向留有间隙(27)。
4.根据权利要求1所述的工件自动锁付装置,其特征在于:所述第二挂板(7)在竖直方向上间隔设置有2个缓冲器(24),一设置于第二z轴移动平台(3)上的挡块(25)位于2个所述缓冲器(24)之间。
5. 根据权利要求1所述的工件自动锁付装置,其特征在于: 2个所述腔体的内腔大小相等。
6.根据权利要求1所述的工件自动锁付装置,其特征在于:所述真空吸头(8)进一步包括吸头本体(85)和位于吸头本体(85)下端面中央区域的吸头延伸部(86),一端环(20)套装于吸头延伸部(86)上并覆盖吸头本体(85)与气环(17)各自下端面的接触区。
7.根据权利要求1所述的工件自动锁付装置,其特征在于:一端与基板(14)连接的支撑杆(21)的另一端连接到气环(17)。
8.根据权利要求1所述的工件自动锁付装置,其特征在于:所述第一挂板(4)与第二挂板(7)呈垂直设置。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com