
一种用于圆盘剪刀箱的联动机构的制作方法
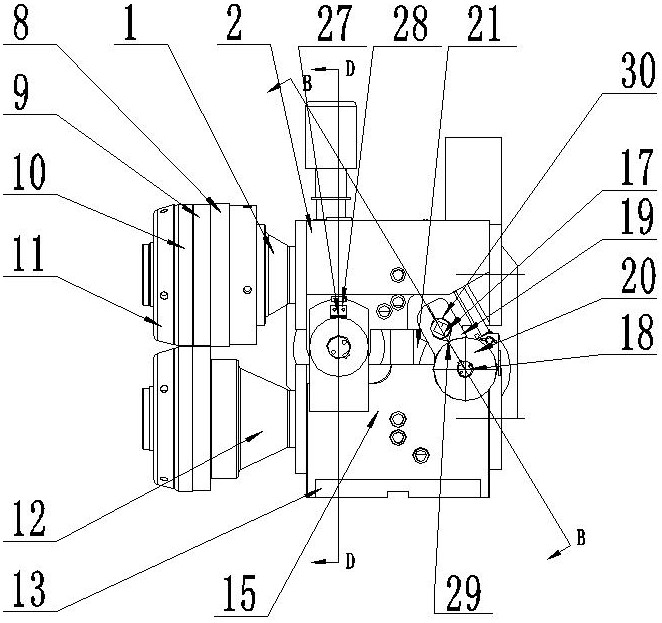
本技术涉及冶金设备,具体是一种用于圆盘剪刀箱的联动机构。
背景技术:
1、圆盘剪刀箱是圆盘式剪切机的核心部件,圆盘式剪切机用于金属带材加工领域,对运动中的金属带材进行连续纵向剪切,其主要功能是切除带材两侧的不规则边缘,保证带材宽度精度;去除边部缺陷,提升带材边部质量;为后续工艺提供合格的带材宽度。
2、圆盘式剪切机的工作原理:两圆盘刀片以与带材相同速度做连续圆周运动,形成无端点剪切线,将带材边缘按设定宽度精确切断。
3、圆盘式剪切机的核心结构:机架总成:为焊接结构的刀箱箱体提供刚性支撑;刀箱组件:为左右对称的悬臂式结构,分别安装上下刀轴;传动系统:双电机独立驱动,通过球笼联轴器和超越离合器传递动力;剪切系统:包括上下刀轴、圆盘刀片、锁紧装置;调节机构:包括侧间隙调整、重叠量调整、开口度调整装置;辅助系统:包括废边溜槽、去毛刺装置、润滑系统。
4、关键参数:
5、适用带材厚度:≤0.2~3mm
6、切边宽度:单边最小5mm,最大40mm
7、剪刃直径:标准规格约φ407mm
8、剪刃厚度:约45mm
9、刀轴轴向窜动:≤0.01mm
10、刀盘端面跳动:≤0.02mm
11、工作模式:
12、动力剪切:刀轴由电机驱动主动旋转,带材被拉入剪切区。
13、拉剪:刀轴无主动驱动,由带材运动带动旋转,适用于薄带材。
14、应用领域:金属加工行业:冷轧带钢生产线:包括精整、横切、重卷机组;热轧带钢生产线:包括酸洗机组;
15、有色金属加工行业:包括铜带、铝带生产;
16、特种材料加工行业:包括电工钢、硅钢、不锈钢的加工;
17、其他行业:汽车制造:车身板材加工;船舶、航空航天:高精度板材加工;家电制造:面板材料加工。
18、关键技术:
19、1、剪刃侧间隙与重叠量控制技术
20、侧间隙(δ):上下刀片侧面间距,直接影响剪切质量:软钢:δ=(5~10)%×板厚:硬钢:δ=(10~20)%×板厚:重叠量(s):上下刀片在轴向的重合量一般取板厚的1/3~1/2;厚板(>5mm)时可设为负值(反向重叠)。
21、传统调节方式: 侧间隙调整:通过斜楔机构或偏心轴微调上刀轴位置;重叠量调整:通过蜗轮蜗杆副旋转下刀轴偏心套实现。
22、 2、传动与同步技术
23、双电机独立驱动:克服单电机分轴箱传动的同步问题:
24、左右刀箱各配独立变频电机,内置编码器实时监测转速;
25、通过控制系统实现两刀轴速度精确同步,误差<0.05%;
26、超越离合器:在拉剪模式下自动切断电机动力,避免电机反转。
27、 3、刀具锁紧与更换技术
28、液压螺母锁紧:利用高压油使螺杆拉伸产生预紧力,确保刀片在高速剪切中的稳固,其优点在于预紧力均匀、可靠,远超手动紧固;刀片材质:常用cr12mo1v1、hss等特种钢材。
29、 4、刀箱刚性增强技术
30、箱式焊接底座:经退火消除应力,减少变形;
31、复合轴承配置:刀轴前端:双列圆柱滚子轴承(承受径向力);后端:配对角接触球轴承(承受轴向力)。
32、防倾翻设计:增强刀箱稳定性,防止剪切时刀箱偏移;
33、现有技术优点:可实现连续高速剪切,生产效率高;剪切精度高,边部质量好;可适应多种材质和厚度的带材;自动化程度不断提高,减少人工干预。
34、缺点:刀具成本高,磨损快,更换频繁;侧间隙和重叠量调整复杂,需专业技术;设备结构复杂,维护难度大;高速剪切时易产生带钢跑偏;国产设备在精度稳定性上与国际先进水平仍有差距。
技术实现思路
1、为克服现有技术的不足,本实用新型的发明目的在于提供一种用于圆盘剪刀箱的联动机构,以实现侧间隙和重叠量同时自动调整。
2、为实现上述发明目的,本实用新型的用于圆盘剪刀箱的联动机构的上轴承座与下轴承座之间通过左偏心轴转动连接,右上偏心轴转动连接在上轴承座内,右下偏心轴转动连接在下轴承座内,右上偏心轴、右下偏心轴的两端分别通过摆臂连接,活节螺栓的两端分别连接上轴承座与下轴承座;右上偏心轴、右下偏心轴、左偏心轴形成三个支点,与摆臂、活节螺栓共同构成曲柄连杆机构,实现上、下刀片侧间隙和重叠量的同时调整。
3、进一步的,所述圆盘剪刀箱的上刀轴部分包括上刀轴、上轴承座箱体,上刀轴通过两套短圆柱轴承和一套双列角接触球轴承以及调整垫圈定位,上刀轴的右端用锁紧压盖锁紧,上刀轴的左右两侧设有用于防止油脂泄露和外部杂质进入上刀轴内的密封盖,所述上刀轴的左端装有刀片、刀垫、隔垫、液压螺母,刀片通过液压螺母进行轴向定位,刀片的径向与上刀轴间隙配合并通过键连接用于防止刀片转动;下刀轴部分包括下刀轴、下轴承座箱体,下刀轴通过两套短圆柱轴承和一套双列角接触球轴承以及调整垫圈定位,下刀轴的右端用锁紧压盖锁紧,下刀轴左右两侧设有用于防止油脂泄露和外部杂质进入下刀轴内的密封盖,所述下刀轴的左端装有刀片、刀垫、隔垫、液压螺母,刀片通过液压螺母进行轴向定位,刀片的径向与上刀轴间隙配合并通过键连接用于防止刀片转动。
4、进一步的,所述上轴承座与下轴承座的左侧之间通过左偏心轴的中部连接,所述左偏心轴的中部两侧与上轴承座、下轴承座之间分别设有铜套,左偏心轴的传动端装有用于调节上、下刀片重叠量的重叠量调节伺服电机,所述重叠量调节伺服电机带有编码器,左偏心轴与重叠量调节伺服电机的输出端键连接,左刻度盘装在左偏心轴的前端,所述左偏心轴的中部轴心与两侧轴颈轴心之间的偏心距l1为0.6mm,左偏心轴的两侧轴颈通过铜套间隙装配在上轴承座与下轴承座两端耳孔内。
5、进一步的,所述下轴承座的底面两侧通过键与圆盘剪刀箱的基架定位连接,上轴承座与圆盘剪刀箱的基架浮动连接。
6、进一步的,所述右上偏心轴转动连接在上轴承座的右侧内,右上偏心轴的中部两侧与上轴承座之间设有铜套,两个摆臂的一端用螺栓分别与右上偏心轴的两端连接,两个摆臂的另一端用螺栓分别与右下偏心轴的两端连接,所述摆臂与水平方向的夹角为45°,所述右上偏心轴的中部轴心与两侧轴颈轴心之间的偏心距l2为3mm,右上偏心轴的两侧轴颈通过铜套间隙装配在上轴承座的两端耳孔内。
7、进一步的,所述右下偏心轴转动连接在下轴承座的右侧内,右下偏心轴的中部两侧、两侧轴颈与下轴承座之间设有铜套,右刻度盘键连接在右下偏心轴的前端,所述右下偏心轴的中部轴心与两侧轴颈轴心之间的偏心距l3为4mm,右下偏心轴的两侧轴颈通过铜套间隙装配在下轴承座的两端耳孔内,右下偏心轴的传动端装有用于调节上、下刀片侧间隙的侧间隙调节伺服电机,所述侧间隙调节伺服电机带有编码器,右下偏心轴与侧间隙调节伺服电机的输出端键连接。
8、进一步的,所述活节螺栓为两个,前后两个活节螺栓的一端分别与上轴承座通过螺纹连接,用叠形弹垫隔套垫圈和双螺母锁紧,前后两个活节螺栓的球头端与下轴承座通过销连接,上轴承座可以围绕活节螺栓球头端的销转动。
9、进一步的,所述左偏心轴上的左刻度盘的指针一通过指针座一固定连接在下轴承座上。
10、进一步的,所述右下偏心轴上的右刻度盘的指针二通过指针座二固定连接在下轴承座上。
11、本实用新型在调节上、下刀片的侧间隙和重叠量时,根据剪切机所要求的上、下刀片侧间隙参数,控制系统驱动侧间隙调节伺服电机带动右下偏心轴转动,按侧间隙参数,右下偏心轴转动将右刻度盘上的侧间隙刻度与指针二对齐;与此同时,右上偏心轴也随之运动,向上或向下拉拽上轴承座,使上轴承座围绕活节螺栓球头端上的销和右下偏心轴转动,使上、下刀片之间产生所要求的间隙;根据剪切机所要求的上、下刀片重叠量参数,控制系统同时驱动重叠量调节伺服电机带动左偏心轴转动,按重叠量参数,左偏心轴转动将左刻度盘上的重叠量刻度与指针一对齐;由此可达到同时联动调整上、下刀片的侧间隙和重叠量的目的。
12、本实用新型与现有技术相比,采用右上偏心轴、右下偏心轴、左偏心轴形成三个支点,与摆臂、活节螺栓共同构成曲柄连杆机构,可实现刀具的侧间隙和重叠量同时自动调整,维护方便,剪切效率高,具有以下优点:
13、1、控制系统一键式智能联动,单次操作即可完成双参数调整,可替代传统分别调整侧间隙和重叠量的繁琐流程,减少人工干预,操作难度大幅降低;
14、2、参数自适应调整:控制系统可根据带材厚度和材质自动推荐最优参数组合,实现“零试错”生产;
15、3、多规格带材切换:厚度变化时,一键完成侧间隙(5~20%板厚)和重叠量(1/3~1/2板厚)的同步调整,无需反复调试,智能化程度显著提升;
16、4、操作效率可提升70%,切割精度可提高3-10倍,设备结构简化20%,维护成本降低50%,能源消耗减小20-30%。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com