
一种刹车片双工位旋铆压机的制作方法
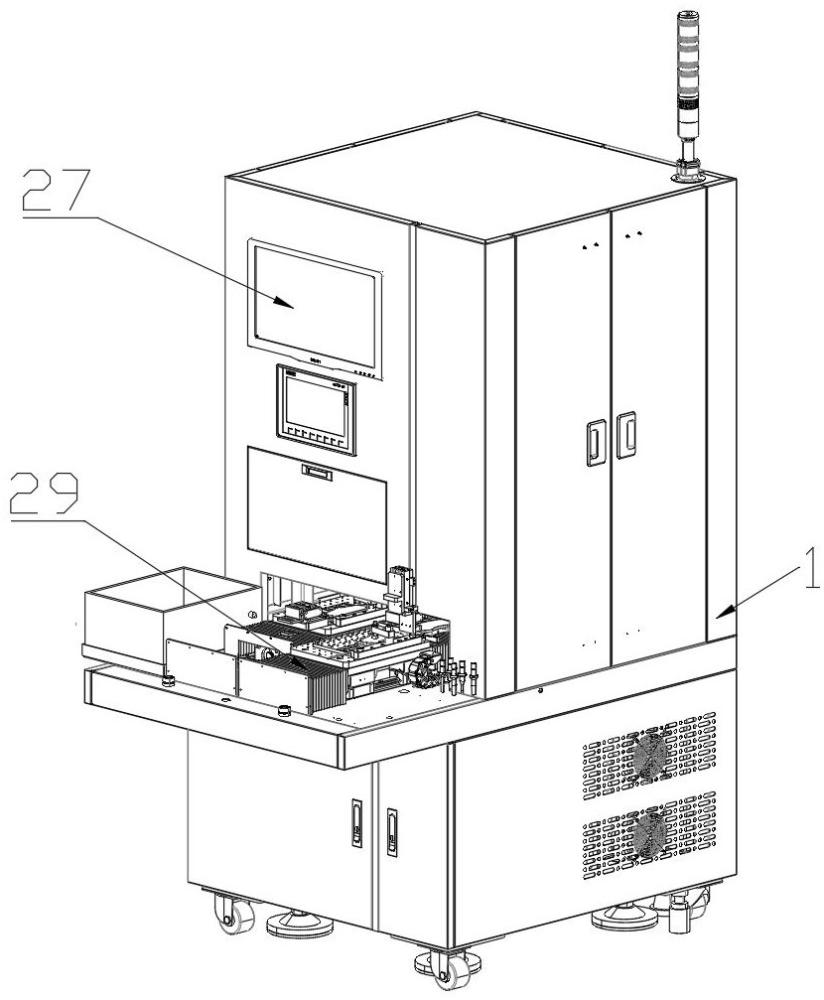
本发明涉及汽车零部件制造,尤其涉及一种刹车片双工位旋铆压机。
背景技术:
1、刹车片旋铆压机是针对汽车制动系统刹车片零部件,完成铆钉与刹车片基体之间压合铆接成型的专用自动化加工装备,主要应用于汽车制动配件生产制造领域,通过动力驱动铆接部件回转施压,实现铆钉塑性变形,使铆钉牢固连接刹车片背板与摩擦层,保障制动部件的结构强度与使用可靠性,是汽车零部件加工环节中关键的成型加工设备。
2、目前常规刹车片旋铆设备的机头位移调节大多依靠单一轴体驱动,多维度位置调整依靠人工辅助对位完成,针对不同型号刹车片的铆接点位适配性较差。传统调节方式自动化程度偏低,人工校准容易产生位置误差,设备调试周期较长,在批量连续生产场景下,机头调节的精准度与响应速度难以满足柔性加工的使用需求。
技术实现思路
1、针对现有技术存在的不足,本发明的目的在于提供一种刹车片双工位旋铆压机,旨在解决上述技术问题。
2、为了实现上述目的,本发明采用了如下技术方案:一种刹车片双工位旋铆压机,包括设备机架、旋铆执行组件以及转动设置于所述旋铆执行组件上的旋铆机头,还包括移动调节机构、双工位输送运动机构、工装装夹机构以及安全控制机构;
3、所述移动调节机构,设置于所述设备机架上,所述移动调节机构用于驱动旋铆执行组件和旋铆机头实现x轴和z轴方向的位移;
4、所述双工位输送运动机构,设置于所述设备机架底部,所述双工位输送运动机构用于带动工装装夹机构上的刹车片做y向往复移动,将刹车片切换至旋铆机头下方进行铆接作业;
5、所述工装装夹机构,设置于所述设备机架上,所述工装装夹机构用于对刹车片进行限位防呆与夹紧固定作业;
6、所述安全控制机构,设置于所述设备机架上,所述安全控制机构用于实现整机的安全防护与设备动作逻辑控制。
7、优选地,所述移动调节机构包括第一运动件和第二运动件;
8、所述第一运动件设置于所述设备机架上,所述第一运动件用于驱动旋铆执行组件与旋铆机头实现x轴方向的位移;
9、所述第二运动件设置于所述设备机架上,所述第二运动件用于驱动旋铆执行组件与旋铆机头实现z轴方向的位移。
10、优选地,所述第一运动件包括第一驱动电机、x轴丝杆、若干x轴限位块以及第一配合板;
11、所述第一驱动电机固定设置于所述设备机架上;
12、所述x轴丝杆与所述第一驱动电机的输出端固定连接;
13、若干所述x轴限位块固定设置于所述设备机架上;
14、所述第一配合板与所述x轴丝杆螺纹连接,且所述第一配合板与所述x轴限位块滑动连接,用于带动旋铆执行组件与旋铆机头沿x轴方向位移。
15、优选地,所述第二运动件包括第二驱动电机、z轴丝杆、若干z轴限位块以及第二配合板;
16、所述第二驱动电机固定设置于所述第一配合板上;
17、所述z轴丝杆与所述第二驱动电机的输出端固定连接;
18、若干所述z轴限位块固定设置于所述第一配合板上;
19、所述第二配合板与所述z轴丝杆螺纹连接,且所述第二配合板与所述z轴限位块滑动连接,所述第二配合板固定装配于所述旋铆执行组件上,用于带动旋铆执行组件与旋铆机头沿z轴方向位移。
20、优选地,所述双工位输送运动机构设置有两组,每组所述双工位输送运动机构均包括第三驱动电机、输送丝杆、输送限位块以及第三配合板;
21、所述第三驱动电机固定设置于所述设备机架上;
22、所述输送丝杆与所述第三驱动电机的输出端固定连接;
23、所述输送限位块固定设置于所述设备机架上;
24、所述第三配合板与所述输送丝杆螺纹连接,且所述第三配合板与所述输送限位块滑动连接,所述第三配合板用于承载工装装夹机构并带动刹车片沿y向移动。
25、优选地,所述工装装夹机构包括工作台、可调节定位块、气缸安装座、驱动气缸、压紧块、铰接连杆组件、螺纹杆、配合螺母以及下压块;
26、所述工作台固定设置于所述第三配合板上,所述工作台上开设有多个安装口;
27、所述可调节定位块可拆卸装配于所述工作台上,用于对刹车片进行限位防呆;
28、所述气缸安装座可拆卸装配于所述工作台上;
29、所述驱动气缸固定设置于所述气缸安装座上;
30、所述压紧块固定设置于所述驱动气缸的输出端;
31、所述铰接连杆组件可拆卸装配于所述工作台上,所述铰接连杆组件可相对工作台手动转动;
32、所述配合螺母转动设置于所述铰接连杆组件上;
33、所述螺纹杆滑动穿设于所述铰接连杆组件,且与所述配合螺母螺纹配合;
34、所述下压块固定设置于所述螺纹杆的底端,通过旋拧配合螺母带动螺纹杆上下滑动,实现下压块对刹车片的压紧固定。
35、优选地,所述安全控制机构包括红外安全光栅与plc控制系统;
36、所述红外安全光栅设置于所述设备机架上,用于检测作业区域异物并发出安全信号;所述plc控制系统与红外安全光栅电性连接,用于接收安全信号并控制设备启停。
37、优选地,所述旋铆执行组件上固定设置有第四驱动电机,所述第四驱动电机的输出端与所述旋铆机头固定连接,用于驱动旋铆机头自转以完成刹车片铆钉的辗压铆接。
38、优选地,所述第三配合板的左右两侧均固定安装有防护罩,所述防护罩随第三配合板同步进行y向移动,所述防护罩罩设于输送丝杆和输送限位块的外侧,能够遮挡作业产生的粉尘与碎屑,有效保护输送传动配合结构,避免杂质卡滞造成运动卡顿,保障工位输送运行稳定。
39、优选地,所述可调节定位块设置有多款不同厚度规格,不同厚度规格的可调节定位块可选择性装配于工作台上,通过更换对应厚度的可调节定位块,调整刹车片侧向限位距离,适配不同宽度尺寸的刹车片定位作业。
40、综上所述,由于采用了上述技术方案,本发明的有益效果是:
41、1、通过设置移动调节机构,使得本装置能够实现作业机头多轴自动精准位置调节,可根据不同规格刹车片的加工需求灵活调整作业点位。有效提升设备整体的加工适配性与调节精度,避免人工对位产生的位置偏差,大幅降低设备调试难度,稳定提升整体铆接加工的精准度与成品合格率。
42、2、通过设置双工位输送运动机构,使得本装置能够实现工件的自动化工位输送与快速切换作业。有效缩短工件上下料与工位调换的等待时间,实现交替连续加工模式,极大提升设备整体的作业效率。同时保证工位移动平稳规整,有效保障后续铆接工序的稳定有序开展。
1.一种刹车片双工位旋铆压机,包括设备机架(1)、旋铆执行组件(2)以及转动设置于所述旋铆执行组件(2)上的旋铆机头(3),其特征在于,还包括移动调节机构、双工位输送运动机构、工装装夹机构以及安全控制机构;
2.根据权利要求1所述的一种刹车片双工位旋铆压机,其特征在于,所述移动调节机构包括第一运动件和第二运动件;
3.根据权利要求2所述的一种刹车片双工位旋铆压机,其特征在于,所述第一运动件包括第一驱动电机(4)、x轴丝杆(5)、若干x轴限位块(6)以及第一配合板(7);
4.根据权利要求3所述的一种刹车片双工位旋铆压机,其特征在于,所述第二运动件包括第二驱动电机(8)、z轴丝杆(9)、若干z轴限位块(10)以及第二配合板(11);
5.根据权利要求4所述的一种刹车片双工位旋铆压机,其特征在于,所述双工位输送运动机构设置有两组,每组所述双工位输送运动机构均包括第三驱动电机(12)、输送丝杆(13)、输送限位块(14)以及第三配合板(15);
6.根据权利要求5所述的一种刹车片双工位旋铆压机,其特征在于,所述工装装夹机构包括工作台(16)、可调节定位块(18)、气缸安装座(19)、驱动气缸(20)、压紧块(21)、铰接连杆组件(22)、螺纹杆(24)、配合螺母(23)以及下压块(25);
7.根据权利要求6所述的一种刹车片双工位旋铆压机,其特征在于,所述安全控制机构包括红外安全光栅(26)与plc控制系统(27);
8.根据权利要求7所述的一种刹车片双工位旋铆压机,其特征在于,所述旋铆执行组件(2)上固定设置有第四驱动电机(28),所述第四驱动电机(28)的输出端与所述旋铆机头(3)固定连接,用于驱动旋铆机头(3)自转以完成刹车片铆钉的辗压铆接。
9.根据权利要求5所述的一种刹车片双工位旋铆压机,其特征在于,所述第三配合板(15)的左右两侧均固定安装有防护罩(29),所述防护罩(29)可随第三配合板(15)同步进行y向移动,所述防护罩(29)罩设于输送丝杆(13)和输送限位块(14)的外侧,用于遮挡铆接作业产生的粉尘与碎屑,避免杂质进入传动滑动间隙造成卡顿磨损,进而保障双工位输送运动机构长期平稳运行。
10.根据权利要求6所述的一种刹车片双工位旋铆压机,其特征在于,所述可调节定位块(18)设置有多款不同厚度规格,不同厚度规格的可调节定位块(18)可选择性装配于工作台(16)上,通过更换对应厚度的可调节定位块(18),调整刹车片侧向限位距离,适配不同宽度尺寸的刹车片定位作业。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com