
注塑模具用镶针及注塑模具的制作方法
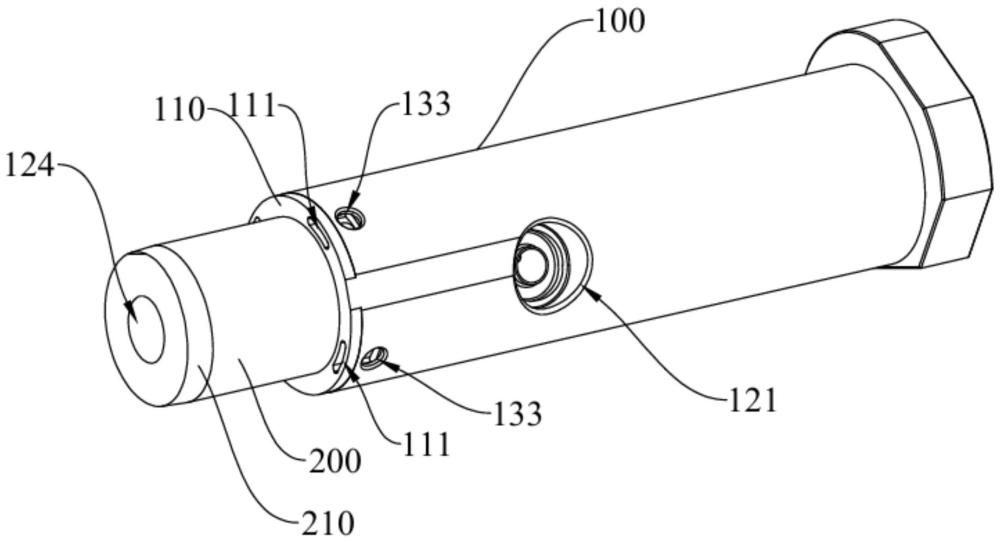
本技术涉及注塑成型,尤其涉及一种注塑模具用镶针及注塑模具。
背景技术:
1、在注塑领域,为使产品兼具塑料的成型性与金属、陶瓷等材质的功能性,需将嵌件嵌入塑料基体,即嵌件注塑工艺。
2、嵌件注塑工艺中,圆柱形嵌件在自身轴向上仅依赖重力和少量摩擦力定位,合模时的轻微震动或注塑时的塑料冲击都可能导致嵌件移位,甚至脱落。现有技术中有利用磁吸固定嵌件的方案,但长期的高温注塑环境会削弱磁性材料的磁力,导致长时间使用下固定力不足,仍存在嵌件脱落风险。并且,磁吸固定仅能用于金属嵌件,对非金属嵌件完全无效,适用范围有限。
3、因此,亟需提出一种注塑模具用镶针及注塑模具,以解决上述技术问题。
技术实现思路
1、本实用新型提供一种注塑模具用镶针及注塑模具,大大降低了嵌件脱落的风险,不仅适用于金属嵌件,还适用于其他材质的嵌件,普适性较高。另外,结构简单,便于加工,成本较低。
2、为达上述目的,本实用新型采用以下技术方案:
3、注塑模具用镶针,包括镶针本体,所述镶针本体的一端用于安装于注塑模具的动模或静模,所述镶针本体的另一端的端面上凸设有安装部以及环设于所述安装部底部外周的抵接面,所述安装部用于插装于嵌件内,所述嵌件的端面抵接于所述抵接面,所述抵接面上沿周向间隔开设有多个吸附孔;
4、所述镶针本体的内部设有主气体通道和多个子气体通道,所述主气体通道的一端为吸气口,所述吸气口设置在所述镶针本体的侧部并用于与抽真空设备相连,所述主气体通道的另一端靠近所述安装部;所述子气体通道与所述吸附孔一一对应设置,所述子气体通道的一端与所述主气体通道连通,另一端与对应的所述吸附孔连通,以通过所述吸附孔将所述嵌件吸附固定。
5、可选地,所述吸附孔为长弧形孔。
6、可选地,沿所述镶针本体的径向方向,所述吸附孔的宽度为a,所述抵接面的宽度为b,a>(1/2)b。
7、可选地,多个所述吸附孔沿所述抵接面的周向等间隔设置;
8、和/或,所述安装部远离所述镶针本体的一端的周缘上设有导向斜面,所述导向斜面用于导向所述嵌件的安装。
9、可选地,所述安装部的周侧设有凹槽,所述凹槽内设有弹性件,所述弹性件的至少部分能够弹性伸出或缩回所述凹槽,所述嵌件安装在所述安装部时,所述弹性件弹性抵接于所述嵌件的内侧壁。
10、可选地,所述弹性件包括弹性抵接部和位于所述弹性抵接部两端的固定部,所述弹性抵接部能够弹性伸出或缩回所述凹槽,所述凹槽的槽底沿长度方向的两端设有卡接槽,所述固定部与对应的所述卡接槽卡接配合。
11、可选地,所述子气体通道包括子轴向通道和子径向通道,所述子径向通道由所述镶针本体的侧部沿所述镶针本体的径向方向延伸至与所述主气体通道连通,所述子径向通道位于所述镶针本体的侧部的第一开口处设有第一密封件,所述第一密封件密封封堵所述第一开口,所述子轴向通道由所述吸附孔沿所述镶针本体的轴向方向延伸至与所述子径向通道连通。
12、可选地,所述主气体通道包括主轴向通道和主径向通道,所述主径向通道由所述吸气口沿所述镶针本体的径向方向延伸至所述镶针本体的中部位置处,所述主轴向通道由所述安装部远离所述镶针本体的端面沿所述镶针本体的轴向方向延伸至与所述主径向通道连通,在所述安装部内部的主轴向通道中设有第二密封件,所述第二密封件密封封堵所述主轴向通道靠近所述安装部的一端。
13、可选地,所述主轴向通道位于所述安装部的端面的第二开口处设有定位配合部,所述定位配合部被配置为与机械臂末端的定位销插接,所述机械臂用于安装所述嵌件。
14、注塑模具,包括动模、静模和上述任一技术方案所述的注塑模具用镶针,所述注塑模具用镶针的镶针本体的一端安装于所述动模或所述静模。
15、本实用新型的有益效果为:
16、本实用新型提供一种注塑模具用镶针。该镶针在使用时,先将嵌件套设在镶针本体的安装部上直至嵌件的端面抵接于镶针本体的抵接面上,然后启动抽真空设备,抽真空设备会通过镶针本体内的主气体通道和多个子气体通道在抵接面上的多个吸附孔处均形成负压,并通过该负压将嵌件吸附固定。即,该注塑模具用镶针采用吸附的方式固定嵌件,与现有的磁吸固定方案相比,其长期使用后吸附效果几乎不变,大大降低了嵌件脱落的风险,并且,不仅适用于金属嵌件,还适用于其他材质的嵌件,普适性较高。另外,该注塑模具用镶针结构简单,便于加工,成本较低。
17、本实用新型还提供一种注塑模具,包括动模、静模和上述的注塑模具镶针。该注塑模具由于采用了上述的注塑模具用镶针,减少了因嵌件脱落导致的停机调整、产品报废等情况,提升了生产效率,降低了嵌件移位造成的产品尺寸偏差或功能缺陷,提升了生产质量。
1.注塑模具用镶针,其特征在于,包括镶针本体(100),所述镶针本体(100)的一端用于安装于注塑模具的动模或静模,所述镶针本体(100)的另一端的端面上凸设有安装部(200)以及环设于所述安装部(200)底部外周的抵接面(110),所述安装部(200)用于插装于嵌件(10)内,所述嵌件(10)的端面抵接于所述抵接面(110),所述抵接面(110)上沿周向间隔开设有多个吸附孔(111);
2.根据权利要求1所述的注塑模具用镶针,其特征在于,所述吸附孔(111)为长弧形孔。
3.根据权利要求2所述的注塑模具用镶针,其特征在于,沿所述镶针本体(100)的径向方向,所述吸附孔(111)的宽度为a,所述抵接面(110)的宽度为b,a>(1/2)b。
4.根据权利要求1所述的注塑模具用镶针,其特征在于,多个所述吸附孔(111)沿所述抵接面(110)的周向等间隔设置;
5.根据权利要求1-4中任一项所述的注塑模具用镶针,其特征在于,所述安装部(200)的周侧设有凹槽(220),所述凹槽(220)内设有弹性件(230),所述弹性件(230)的至少部分能够弹性伸出或缩回所述凹槽(220),所述嵌件(10)安装在所述安装部(200)时,所述弹性件(230)弹性抵接于所述嵌件(10)的内侧壁。
6.根据权利要求5所述的注塑模具用镶针,其特征在于,所述弹性件(230)包括弹性抵接部(231)和位于所述弹性抵接部(231)两端的固定部(232),所述弹性抵接部(231)能够弹性伸出或缩回所述凹槽(220),所述凹槽(220)的槽底沿长度方向的两端设有卡接槽(221),所述固定部(232)与对应的所述卡接槽(221)卡接配合。
7.根据权利要求1-4中任一项所述的注塑模具用镶针,其特征在于,所述子气体通道(130)包括子轴向通道(131)和子径向通道(132),所述子径向通道(132)由所述镶针本体(100)的侧部沿所述镶针本体(100)的径向方向延伸至与所述主气体通道(120)连通,所述子径向通道(132)位于所述镶针本体(100)的侧部的第一开口(133)处设有第一密封件,所述第一密封件密封封堵所述第一开口(133),所述子轴向通道(131)由所述吸附孔(111)沿所述镶针本体(100)的轴向方向延伸至与所述子径向通道(132)连通。
8.根据权利要求1-4中任一项所述的注塑模具用镶针,其特征在于,所述主气体通道(120)包括主轴向通道(122)和主径向通道(123),所述主径向通道(123)由所述吸气口(121)沿所述镶针本体(100)的径向方向延伸至所述镶针本体(100)的中部位置处,所述主轴向通道(122)由所述安装部(200)远离所述镶针本体(100)的端面沿所述镶针本体(100)的轴向方向延伸至与所述主径向通道(123)连通,在所述安装部(200)内部的主轴向通道(122)中设有第二密封件(125),所述第二密封件(125)密封封堵所述主轴向通道(122)靠近所述安装部(200)的一端。
9.根据权利要求8所述的注塑模具用镶针,其特征在于,所述主轴向通道(122)位于所述安装部(200)的端面的第二开口处设有定位配合部(124),所述定位配合部(124)被配置为与机械臂末端的定位销插接,所述机械臂用于安装所述嵌件(10)。
10.注塑模具,其特征在于,包括动模、静模和权利要求1-9中任一项所述的注塑模具用镶针,所述注塑模具用镶针的镶针本体(100)的一端安装于所述动模或所述静模。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com