
一种多种胶带复合模切设备及工艺的制作方法
本发明涉及电子辅料模切加工,特别涉及一种多种胶带复合模切设备及工艺。
背景技术:
1、消费电子屏幕模组所用屏蔽、缓冲垫片,一般由铝箔胶带、泡棉胶、导电胶带、双面胶多层材料复合模切制成,随着科技的不断发展,人们对于胶带复合模切设备的要求也越来越高。
2、现有的胶带复合模切设备在使用时存在一定的弊端,主材超薄闭孔微孔泡棉胶,高温环境下容易变形鼓泡,造成产品性能下降;多种不同材质胶带冲切加工时,铝箔边缘容易发生变形、塌边;泡棉裁切后边缘出现毛丝、隐性掉粉;整套多层复合胶带对张力敏感,尺寸稳定性差,回弹变形难以控制;上述问题共同造成成品良率低、批次一致性差。行业缺少可以同时适配铝箔裁切、泡棉无毛丝加工的专用刀具装置与成套工艺,为此,我们提出一种多种胶带复合模切设备及工艺。
技术实现思路
1、解决的技术问题:针对现有技术的不足,本发明提供了一种多种胶带复合模切设备及工艺,解决现有技术泡棉胶体贴合气泡残留;多层胶带复合模切翘曲,尺寸公差难以稳定控制;铝箔裁切边缘变形、泡棉裁切产生毛丝掉粉的技术问题。
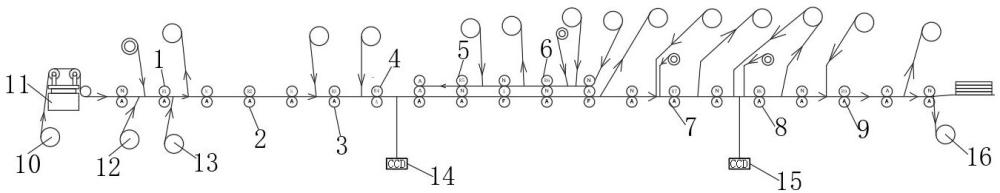
2、技术方案:为实现上述目的,本发明采取的技术方案为:一种多种胶带复合模切设备,包括机架,所述机架上从前到后依次设置有第一胶带输送辊道、第二胶带输送辊道、第三胶带输送辊道、第四胶带输送辊道、第五胶带输送辊道、第六胶带输送辊道、第七胶带输送辊道、第八胶带输送辊道、第九胶带输送辊道,且九大辊道上从前到后依次设置有托底膜进料机构、纠偏张紧导向机构、软膜进料机构、遮蔽膜进料机构、第一ccd检测机构、第二ccd检测机构、保护膜出料机构、升降调节架、导向架、导向纠偏轮、张紧输出轮、麦拉胶上料机构、第一外框废料收集机构、透明原膜上料机构、透明封箱胶上料机构、透明双面胶上料机构、第二外框废料收集机构、双面硅胶离型膜上料机构、导电双面胶上料机构、离型膜上料机构、第三外框废料收集机构、蓝色保护膜上料机构、铝箔上料机构、泡棉胶上料机构、第四外框废料收集机构、第五外框废料收集机构、抗静电离型膜上料机构、超轻离型膜上料机构;
3、所述纠偏张紧导向机构、导向纠偏轮、张紧输出轮沿物料走料方向依次布设,所述托底膜进料机构、软膜进料机构、遮蔽膜进料机构设置于设备前段,所述第一ccd检测机构布置于第三胶带输送辊道、第四胶带输送辊道下游,所述第二ccd检测机构布置于第七胶带输送辊道、第八胶带输送辊道下游,各外框废料收集机构对应各模切工位设置,所述保护膜出料机构设置在设备尾端。
4、作为本申请一种优选的技术方案,还包括圆刀模具组件,所述圆刀模具组件包含刀辊,所述刀辊经下料、车床加工、钳工、粗磨、热处理、表面处理、精磨、cnc加工、刀锋镜面处理、机雕工序加工成型,刀辊热处理后圆跳动控制为0.02-0.04mm,精磨后圆跳动≤0.01mm。
5、作为本申请一种优选的技术方案,所述蓝色保护膜上料机构输出蓝色pet保护膜,所述遮蔽膜进料机构输出黑色pet遮蔽膜,所述双面硅胶离型膜上料机构输出托底载带膜,所述超轻离型膜上料机构输出导电胶带转贴用cpp载带膜,所述铝箔上料机构输出铝箔胶带,所述泡棉胶上料机构输出闭孔微孔泡棉胶,所述抗静电离型膜上料机构输出定制网格离型膜。
6、作为本申请一种优选的技术方案,所述定制网格离型膜表面设置凸起网格纹路,网格纹路线宽160μm,纹路间隔340μm,纹路高度100μm。
7、作为本申请一种优选的技术方案,所述第一ccd检测机构、第二ccd检测机构均电连接纠偏张紧导向机构,ccd检测机构采集物料对位点图像信号,向纠偏张紧导向机构输出纠偏控制信号。
8、一种多种胶带复合模切工艺,具体包含以下操作步骤:
9、s1:托底载带膜走料,裁切蓝色保护膜的撕手位,并在托底载带膜上加工出对位点;
10、s2:撕除废料区域,依据对位点裁切蓝色保护膜断刀线位置;
11、s3:依据对位点裁切遮蔽膜,遮蔽铝箔胶带需要管控达因值的区域;
12、s4:采用提取刀剥离遮蔽膜废料,保留预设区域内的遮蔽膜;
13、s5:裁切导电胶带,并排除导电胶带的废料;
14、s6:参照工序五的对位点裁切双面胶,将导电胶带、双面胶转贴至工序四得到的半成品上;
15、s7:贴合铝箔胶带并完成裁切,第一ccd检测机构实时检测纠偏;
16、s8:贴合泡棉胶并裁切产品外形,第二ccd检测机构实时检测纠偏;
17、s9:裁切定制网格离型膜,将定制网格离型膜转贴至泡棉胶胶面。
18、作为本申请一种优选的技术方案,所述s9步骤中转贴定制网格离型膜,将网格纹路转印到泡棉胶胶面,胶面形成网格排气纹路。
19、作为本申请一种优选的技术方案,所述托底载带膜为22μm双面硅pet离型膜,所述遮蔽膜为50μm黑色pet单面轻离型膜,所述导电胶带转贴使用30μm白色cpp超轻/轻离型载带膜,所述蓝色保护膜为50μm蓝色pet单面中离型保护膜,所述定制网格离型膜为45μm蓝色pet单面硅油抗静电离型膜。
20、有益效果:与现有技术相比,本发明提供了一种多种胶带复合模切设备及工艺,具备以下有益效果:该一种多种胶带复合模切设备及工艺,通过定制加工的圆刀模具,刀辊严格控制圆跳动并做刀锋镜面处理,铝箔加工实现无压痕、无翘边,铝箔表面平整度≤0.05mm;泡棉裁切后边缘无毛刺、粉屑,产品尺寸公差稳定控制在±0.1mm,满足铝箔-泡棉多层复合垫片高精度加工要求。
21、定制网格离型膜将网格结构转印至泡棉胶胶面,形成排气通道,胶带模切复合后无气泡,胶带贴合牢固;产品经过高温高湿老化测试不会出现鼓泡缺陷。
22、定制圆刀刀具使用寿命相比普通通用刀具提升3倍以上,整套工艺产品生产良率≥92%,适合消费电子屏蔽缓冲垫片大批量圆刀模切生产。
1.一种多种胶带复合模切设备,包括机架,其特征在于:所述机架上从前到后依次设置有第一胶带输送辊道(1)、第二胶带输送辊道(2)、第三胶带输送辊道(3)、第四胶带输送辊道(4)、第五胶带输送辊道(5)、第六胶带输送辊道(6)、第七胶带输送辊道(7)、第八胶带输送辊道(8)、第九胶带输送辊道(9),且九大辊道上从前到后依次设置有托底膜进料机构(10)、纠偏张紧导向机构(11)、软膜进料机构(12)、遮蔽膜进料机构(13)、第一ccd检测机构(14)、第二ccd检测机构(15)、保护膜出料机构(16)、升降调节架(17)、导向架(18)、导向纠偏轮(19)、张紧输出轮(20)、麦拉胶上料机构(21)、第一外框废料收集机构(22)、透明原膜上料机构(23)、透明封箱胶上料机构(24)、透明双面胶上料机构(25)、第二外框废料收集机构(26)、双面硅胶离型膜上料机构(27)、导电双面胶上料机构(28)、离型膜上料机构(29)、第三外框废料收集机构(30)、蓝色保护膜上料机构(31)、铝箔上料机构(32)、泡棉胶上料机构(33)、第四外框废料收集机构(34)、第五外框废料收集机构(35)、抗静电离型膜上料机构(36)、超轻离型膜上料机构(37);
2.根据权利要求1所述的一种多种胶带复合模切设备及工艺,其特征在于:还包括圆刀模具组件,所述圆刀模具组件包含刀辊,所述刀辊经下料、车床加工、钳工、粗磨、热处理、表面处理、精磨、cnc加工、刀锋镜面处理、机雕工序加工成型,刀辊热处理后圆跳动控制为0.02-0.04mm,精磨后圆跳动≤0.01mm。
3.根据权利要求1所述的一种多种胶带复合模切设备,其特征在于:所述蓝色保护膜上料机构(31)输出蓝色pet保护膜,所述遮蔽膜进料机构(13)输出黑色pet遮蔽膜,所述双面硅胶离型膜上料机构(27)输出托底载带膜,所述超轻离型膜上料机构(37)输出导电胶带转贴用cpp载带膜,所述铝箔上料机构(32)输出铝箔胶带,所述泡棉胶上料机构(33)输出闭孔微孔泡棉胶,所述抗静电离型膜上料机构(36)输出定制网格离型膜。
4.根据权利要求3所述的一种多种胶带复合模切设备,其特征在于:所述定制网格离型膜表面设置凸起网格纹路,网格纹路线宽160μm,纹路间隔340μm,纹路高度100μm。
5.根据权利要求1所述的一种多种胶带复合模切设备,其特征在于:所述第一ccd检测机构(14)、第二ccd检测机构(15)均电连接纠偏张紧导向机构(11),ccd检测机构采集物料对位点图像信号,向纠偏张紧导向机构(11)输出纠偏控制信号。
6.一种多种胶带复合模切工艺,其特征在于:具体包含以下操作步骤:
7.根据权利要求6所述的一种多种胶带复合模切工艺,其特征在于:所述s9步骤中转贴定制网格离型膜,将网格纹路转印到泡棉胶胶面,胶面形成网格排气纹路。
8.根据权利要求6所述的一种多种胶带复合模切工艺,其特征在于:所述托底载带膜为22μm双面硅pet离型膜,所述遮蔽膜为50μm黑色pet单面轻离型膜,所述导电胶带转贴使用30μm白色cpp超轻/轻离型载带膜,所述蓝色保护膜为50μm蓝色pet单面中离型保护膜,所述定制网格离型膜为45μm蓝色pet单面硅油抗静电离型膜。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com