
用于回收磷酸铁锂废料的方法与流程
本技术属于电池材料回收,具体涉及一种用于回收磷酸铁锂废料的方法。
背景技术:
1、磷酸铁锂(lifepo4)作为一种锂电池正极材料,因其高安全性、长寿命和环保的特性,广泛应用于电动汽车、电力储能和消费电子等领域。然而,随着磷酸铁锂电池的大规模使用,报废电池数量逐渐增加,根据中国新能源汽车动力电池回收利用的数据,到2030年,市场上将生产超过1100万吨废旧锂电池,其中lifepo4电池的占比将超过50%。此外,2023年,我国废电池回收量达到30.3万吨,年增长78.3%。因此,如何有效地回收利用其中的有价值资源成为关注的焦点。
2、传统湿法冶金技术成熟,占据了当前行业的大部分。例如,可以使用特定浓度的硫酸作为浸出剂,双氧水为氧化剂,进行废旧磷酸铁锂的回收,但废料中含有大量杂质,如何高效的将杂质分离出,得到高收率的电池级磷酸铁成为回收磷酸铁锂行业的关键。
技术实现思路
1、有鉴于此,本技术提供了一种用于回收磷酸铁锂废料的方法,该方法通过对磷酸铁锂废料在氧化条件下焙烧,并将得到的焙烧料依次进行酸浸工序、补铁工序和高温结晶工序,不仅能够明显提高磷酸铁锂废料中的al元素、cu元和ca元素的去除率,而且具有较高的li、fe、p回收率,尤其是p元素。
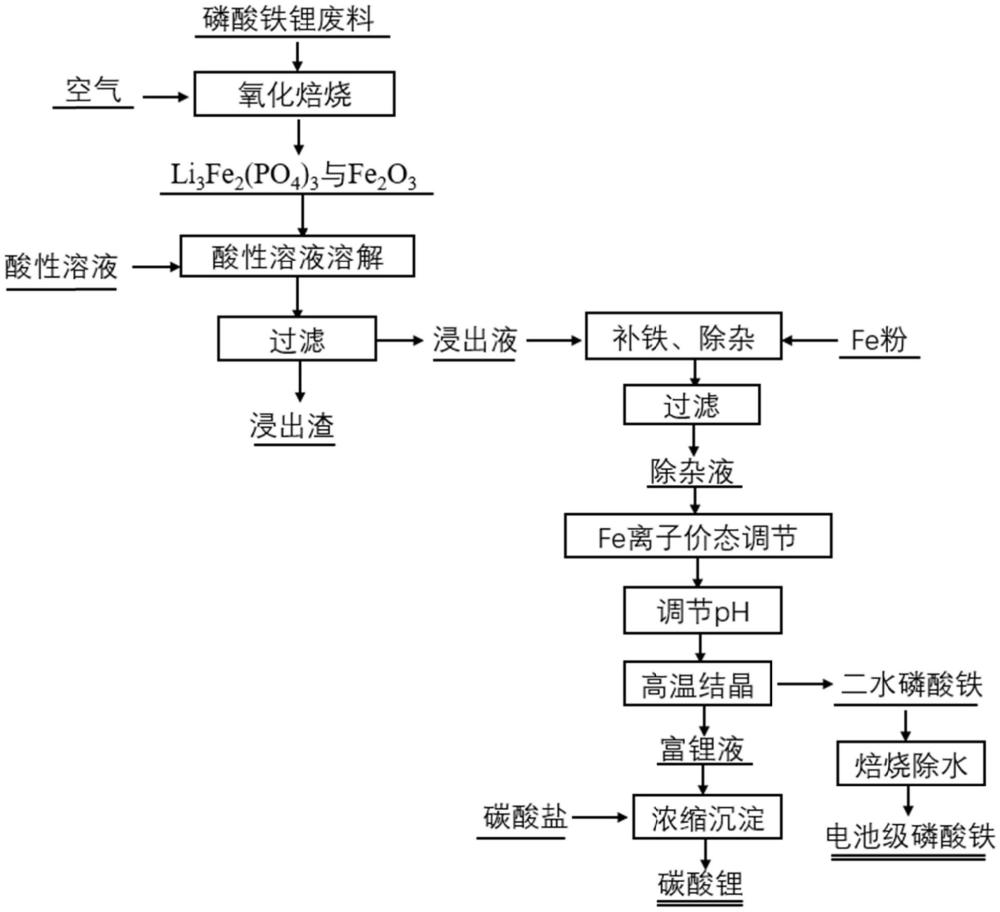
2、本技术提供了一种用于回收磷酸铁锂废料的方法,该方法包括以下步骤:
3、s100、将磷酸铁锂废料在氧化气氛下进行焙烧,得到焙烧料,其中,所述焙烧的温度为500℃~750℃;
4、s200、将所述焙烧料与酸性溶液混合进行浸出处理,过滤,得到浸出液和浸出渣;
5、s300、向所述浸出液中加入铁单质进行第一反应,过滤,得到除杂滤液;
6、s400、向所述除杂滤液中加入氧化剂和ph调节剂进行第二反应,得到待结晶溶液;
7、s500、将所述待结晶溶液进行高温结晶和过滤,得到水合磷酸铁和富锂液,所述水合磷酸铁经过煅烧,得到磷酸铁。
8、在本技术中,步骤s100通过将磷酸铁锂废料在氧化条件下焙烧,得到含li3fe2(po4)3与fe2o3的焙烧料,步骤s200通过将该焙烧料在酸性溶液中浸出,li3fe2(po4)3中的li元素、fe元素、p元素大部分浸出,杂质铜浸出,而杂质元素al则大部分留在浸出渣中,因此可以初步除去al杂质;步骤s300通过在浸出液中加入铁单质进行补铁,一方面,铁单质可以与浸出液中的cu2+进行置换反应,将cu2+转化为cu单质,过滤后cu单质以渣相的形式被分离,从而深度除杂达到除cu的目的;第二方面,可以利用fe单质的还原性,将浸出液中的fe3+还原为fe2+,避免fe3+产生fe(oh)3,同时fe单质被氧化为fe2+,从而降低铁的损失,且增加fe2+的量;第三方面,用于还原fe3+的单质fe量,正好与体系中剩余p元素所需fe元素的量相匹配,既实现p的回收,又避免了fe元素的浪费,同时,由于铁元素的增加和p的高效回收,后续可以增加产品fepo4的回收质量,从而进一步降低杂质元素的百分含量,可以达到磷酸铁电池级标准;步骤s400通过向除杂滤液中加入氧化剂,可将fe2+氧化为fe3+,同时,加入碱性ph调节剂,利用结晶过程进一步纯化,使得待结晶溶液在后续高温结晶过程中可以得到高纯的磷酸铁。
9、在一些实施方式中,在步骤s100中,基于所述焙烧料的总质量,在所述焙烧料中,al元素的含量为500~7000ppm,cu元素的含量为2000~60000ppm,ca元素的含量为100~1500ppm。本技术所述方法的来源广泛,对磷酸铁锂废料原料中的杂质含量没有特别的要求,各杂质含量可以在上述较广的范围内,无论磷酸铁锂废料中的杂质含量高还是杂质含量低,均具有很高的杂质去除率,产品磷酸铁中,al元素的去除率可以达到99.9以上%,cu元素的去除率可以达到99.5~99.99%,ca元素的去除率可以达到95.3~97.8%。当原料中的杂质含量较低时,焙烧料中的杂质含量较低,按照本技术所述的制备方法最终可以得到电池级磷酸铁产品;当原料中的杂质含量较高时,焙烧料中的杂质含量较高,按照本技术所述的制备方法最终可以制得高纯度磷酸铁产品,纯度可达99%以上。
10、在一些实施方式中,在所述焙烧料中,al元素的含量为2000~6000ppm,cu元素的含量为30000~55000ppm。当原料中的杂质含量较高时,例如原料为电池粉,焙烧得到的焙烧料中al元素和cu元素的含量处于上述范围内,按照本技术所述的制备方法依然可以制得高纯度磷酸铁产品。
11、在一些实施方式中,在步骤s100中,所述焙烧的温度为600~700℃;所述焙烧的时间为0.5~2h。将原料在此条件下进行焙烧,能够更好地得到含li3fe2(po4)3与fe2o3的焙烧料,降低生成含li/fe/p元素杂相物质的可能性,便于后续过程中li元素、fe元素、p元素尽可能的浸出和高效除杂。
12、在本发明中,在步骤s100中,所述焙烧料中含有li3fe2(po4)3和氧化铁。li3fe2(po4)3在酸性环境中结构稳定性较低,将含有该成分的焙烧料在酸性溶液中浸出,能够促进li元素、fe元素、p元素尽可能浸出,而杂质元素al则尽可能留在浸出渣中,提高除杂效率。
13、在一些实施方式中,在步骤s200中,所述酸性溶液为硫酸溶液和/或盐酸溶液。采用硫酸溶液或盐酸溶液对焙烧料进行浸出,li3fe2(po4)3与酸性物质发生反应,使得li、fe、p元素尽可能地浸出至液相中,使杂质元素al尽可能保留在固相中,实现了有价值元素与杂质元素al的分离。优选地,所述酸液为硫酸,硫酸与杂质元素反应的程度更低,纯化效果更好。
14、在一些实施方式中,所述酸性溶液中h元素的浓度为2~10mol/l,优选为2~6mol/l。在本技术中,采用h元素的浓度较低的酸性溶液中对焙烧料进行浸出,能够实现li、fe、p元素与杂质铝的有效分离。具体的来说,在此条件下焙烧料中li3fe2(po4)3可以充分与酸液反应,使li、fe、p元素尽可能浸出固定至浸出液中,提高上述元素的回收利用率,但含杂质元素化合物在该酸浓度下溶解程度较低,尽可能避免杂质元素(例如al元素)浸出至液相中,实现纯化的效果。优选地,所述酸液中h+的浓度为2~6mol/l,实现纯化的效果的同时,利用该浓度可以得到合适的固液比,降低浆液的粘稠度,有利于搅拌和过滤过程。
15、在一些实施方式中,在步骤s200中,所述焙烧料与所述酸性溶液的固液比为100~1000g/l。将所述固液比限定在该范围,能够进一步提高li、fe、p元素的浸出率。优选地,焙烧料与酸性溶液的固液比为100~500g/l,该固液比范围,可以有效降低浆液的粘稠度,更容易进行搅拌、过滤。
16、在一些实施方式中,所述焙烧料中li3fe2(po4)3的摩尔量为n1,所述酸性溶液中h元素的摩尔量为n2,n1:n2=1:(6~12)。由于焙烧料中li3fe2(po4)3的结构不稳定,使用理论的酸或者略微过量既可以与li3fe2(po4)3充分反应,将li、fe、p元素固定至浸出液中,同时减少酸浸处理中过量的h+,也能降低焙烧料中其他金属化合物与酸液反应,降低浸出液中杂质元素的含量。当n1:n2的比值为上述范围时,可以有效去除杂质,最终可以得到杂质元素(尤其是对于al元素)高去除率的产品。
17、在一些实施方式中,n1:n2=1:(6~8)。当n1:n2的比值为该范围时,不仅能够得到杂质元素(尤其是对于al元素)高去除率的产品,而且提高了p元素的回收率。
18、在一些实施方式中,在步骤s200中,所述浸出处理的温度为20~40℃,优选为20~30℃。在本技术中,常温的酸浸处理温度,能够在不影响li3fe2(po4)3充分进行酸溶反应的同时,降低焙烧料中其他金属化合物的反应程度,从而降低浸出液中的杂质元素含量。若酸浸温度较高,al等杂质元素活性增高更易浸出液相,且浸出至液相中的fe(h2po4)3稳定性降低,有分解的风险,降低fe、p回收率;酸浸温度太低,酸浸效果不理想,剩余的固相焙烧料较多;而且所述浸出处理可在常温下进行,操作较为简单。
19、在一些实施方式中,在步骤s200中,所述浸出处理在搅拌条件下进行,所述酸性溶液中h元素浓度为c mol/l,所述浸出处理的时间为t min,化学洗脱强度c×t满足:30≤c×t≤300,优选为60≤c×t≤200。可以理解的是,酸液中h+的浓度和酸浸处理时间与焙烧料酸浸处理的程度正相关,焙烧料中li3fe2(po4)3更易与酸液进行反应,酸浸处理过程中li3fe2(po4)3优先与酸液反应,当所述浸出处理在此条件下进行时,可以使焙烧料中li3fe2(po4)3充分溶解,并减少焙烧料中其他金属化合物的溶解,该步骤中al的去除率可达50%以上。在一些实施方式中,所述酸性溶液为硫酸溶液,在本技术的体系下,硫酸与杂质元素的反应程度更低一些。
20、在一些实施方式中,在步骤s200中,所述浸出液中阳离子包括li+、fe3+和cu2+。
21、在一些实施方式中,在步骤s300中,铁单质的摩尔量为q1,所述浸出液中待还原离子所需铁单质的理论总摩尔量为w,q1和w满足:w≤q1≤1.1w,优选为w≤q1≤1.08w,其中w={0.5×m1(fe3+)+m2(cu2+)},m1为所述浸出液中fe3+的摩尔量,m2为所述浸出液中cu2+的摩尔量。当fe单质的加入量q1满足上述要求时,有利于使fe+cu2+=fe2++cu的反应彻底进行,能够使铁单质与fe3+、cu2+充分反应。本技术中,fe单质的加入量为理论所需量或者稍微过量即可,fe单质添加过多,会与h+反应,对体系ph影响较大,而且补入的fe元素过量,可能会对后续结晶过程的铁磷比有影响。
22、在一些实施方式中,在步骤s300中,所述第一反应的温度为20~60℃,所述第一反应的时间为10~480min。
23、在一些实施方式中,在步骤s300中,所述第一反应的温度为20~35℃,所述第一反应的时间为240~480min。为了保证该步骤中深度除铜的效果最佳,当第一反应的温度较低时,需要延长反应时间。
24、在一些实施方式中,在步骤s300中,所述第一反应的温度为50~60℃,所述第一反应的时间为10~30min。当第一反应的温度较高时,适当缩短反应时间,也可保证该步骤中深度除铜的效果最佳。
25、在一些实施方式中,在步骤s300中,所述除杂滤液中阳离子包括:li+和fe2+。本技术获得的除杂滤液,杂质cu元素去除或者基本去除。
26、在一些实施方式中,在步骤s400中,氧化剂的用量与步骤s300中铁单质的用量的摩尔比为(1.5~3):1,优选为(1.5~2.5):1。在本技术中,加入氧化剂的目的是将除杂滤液中的二价fe再氧化为三价fe,使得在后续高温结晶过程中可以得到磷酸铁。
27、在一些实施方式中,在步骤s400中,所述氧化剂包括h2o2、臭氧、氧气和氯气中的至少一种,只要能够将fe离子的价态调节为3价即可。
28、在一些实施方式中,在步骤s400中,所述待结晶溶液的ph值为0.9~1.2。在本技术中,通过向除杂滤液中加入氧化剂并将除杂滤液的ph值调节为0.9~1.2,在后续高温结晶过程中有利于得到高纯的磷酸铁。
29、在一些实施方式中,在步骤s400中,所述碱性ph值调节剂包括氢氧化钠、碳酸钠、氢氧化钾、碳酸钾中的至少一种。
30、在一些实施方式中,在步骤s400中,所述第二反应的温度为20~40℃,所述第二反应的时间为20~60min。本技术中,第二反应在常温和较短时间条件下进行,氧化后的fe(h2po4)3在该条件下稳定,尽可能避免其分解影响回收率。
31、在一些实施方式中,在步骤s500中,所述高温结晶的温度为85~95℃,所述高温结晶的时间为1~6h。在本技术,将高温结晶的温度和时间控制在该范围内,能够在高温结晶的过程中进一步除杂,并减少p元素的损失。
32、在一些实施方式中,在步骤s500中,所述煅烧的温度为500~600℃,所述煅烧的时间为1~5h。
33、在一些实施方式中,所述水合磷酸铁经过煅烧前,还包括老化处理;
34、所述老化处理包括;将所述水合磷酸铁与酸溶液混合,进行老化。
35、在一些实施方式中,所述老化处理包括:将所述水合磷酸铁与磷酸溶液混合,在50~95℃下老化0.5~4h。
36、在一些实施方式中,所述磷酸溶液的浓度为0.3~2.0mol/l。
37、在一些实施方式中,所述方法还包括以下步骤:
38、s600、向所述富锂液中加入碳酸盐进行第三反应,压滤,得到碳酸锂和滤液;
39、s700、将滤液进行蒸发浓缩,得到金属盐。
40、步骤s600可以充分回收磷酸铁锂废料中的大量锂元素,提高锂的回收利用率;步骤s700通过将滤液进行蒸发浓缩,可以回收制备磷酸铁过程中加入的试剂,即可以提高回收利用率,也可以减少加入的试剂对环境的污染程度。
41、在一些实施方式中,在步骤s600中,所述第三反应的温度为80~100℃,时间为0.5~3h。
42、在一些实施方式中,在步骤s600中,所述碳酸盐的用量的摩尔量为所述富锂液中锂离子的摩尔量的0.5~2倍。
43、与现有技术相比,本发明至少具有以下有益效果:
44、本技术通过将磷酸铁锂废料在氧化条件下焙烧,然后将含li3fe2(po4)3与fe2o3的焙烧料在酸性溶液中浸出,初步除去al杂质,然后在浸出液中加入铁单质进行补铁,且深度除cu,然后对向除杂滤液中加入氧化剂氧化fe2+,并加入碱性ph调节剂,使得待结晶溶液在后续高温结晶过程中可以得到纯度较高的磷酸铁,且磷的回收率较高。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com