
铣削工具组和用于制造镶板的方法与流程
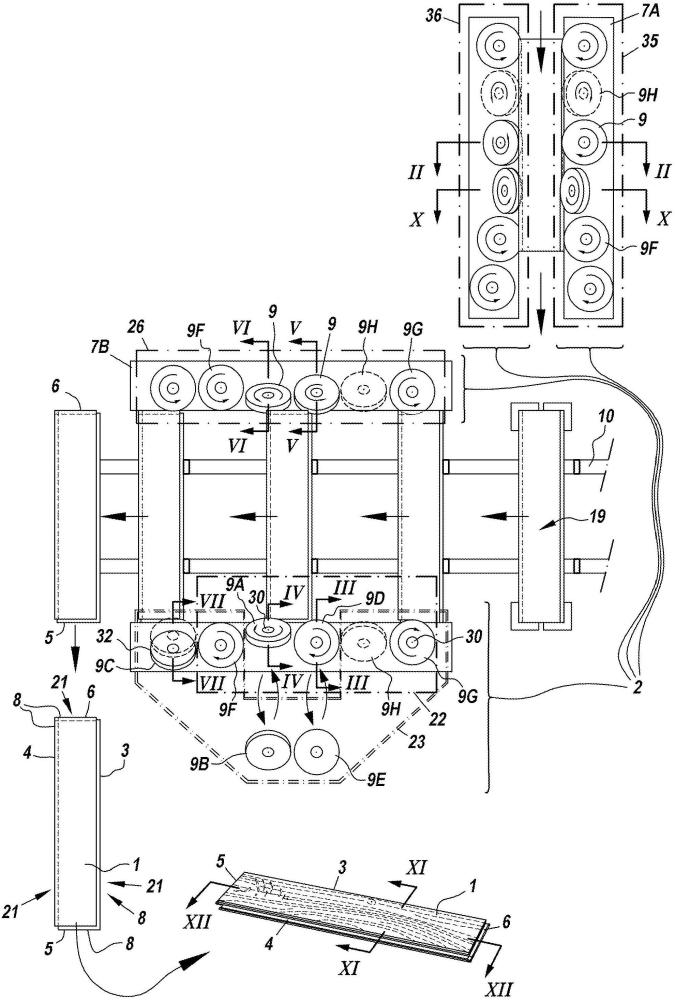
本发明涉及用于在镶板的至少两个相对边缘上形成轮廓边缘区域的铣削工具组,并且涉及用于制造镶板的方法,其中,使用所述铣削工具组的至少一个子组。
背景技术:
1、例如,从wo 97/47834、wo 2006/103565和wo 2011/014113可知,借助于利用旋转铣削工具进行若干次接续的切割操作,在镶板的相对边缘上形成轮廓边缘区域。这些切割操作可以在连续铣削机器中进行,其中,待加工的镶板通过机器移动,并且沿着镶板的路径布置的多个旋转铣削工具对镶板的与进给运动平行的一个或两个边缘进行机加工。从wo02/060691可知,应用刮削工具来代替多个旋转铣削工具中的一个或多个旋转铣削工具。
2、从wo 2008/010060和wo 2021/260466中已知铣削工具组,其能够以最小的变化次数为不同厚度的镶板形成明确类型的优化轮廓边缘区域。wo '060和wo '466涉及铣削工具组,其可以在两个相对边缘上形成轮廓边缘区域,其中,这些轮廓边缘区域是包括可以借助于转动运动和/或水平滑动运动锁定在一起的阳联接部和阴联接部的类型。这种轮廓边缘区域可以设置在镶板的短的相对边缘对上和长的相对边缘对上。根据另一种可能,这种轮廓边缘区域可以设置在长的相对边缘对上,而在短的相对边缘对上,轮廓边缘区域形成为包括可以借助于向下运动锁定在一起的阳联接部和阴联接部的类型。以这样的方式,如在wo 01/75247中进一步公开的,可以获得可以借助于所谓的向下折叠(fold-down)运动安装的镶板。为了在特定排的镶板中安装镶板,待安装的镶板的长边缘借助于转动运动与前排已安装的镶板的长边缘联接。短边缘上会自动产生向下运动,这可以用于将短边缘与新排中已安装的镶板的短边缘联接。这里,不排除利用敲击来获得短边缘上的最终锁定状态。
技术实现思路
1、本发明首先涉及替代的铣削工具组,其中,根据各种优选实施方式,能够以更经济的方式在不同类型的轮廓边缘区域之间改变,具体地,在允许借助于转动运动联接的轮廓边缘区域与允许借助于向下运动联接的轮廓边缘区域之间改变。
2、为此目的,根据本发明的第一独立方面,本发明涉及一种用于在镶板的至少两个相对边缘上形成轮廓边缘区域的铣削工具组,其中,上述轮廓边缘区域包括允许相应边缘彼此联接的联接结构(coupling means),其中,铣削工具组包括铣削工具的第一子组和铣削工具的第二子组,其中,该第一子组和第二子组包括相同或不同的铣削工具,并且这些子组具有以下特征:
3、- 上述第一子组允许形成第一类型的轮廓边缘区域,其中,第一类型的轮廓边缘区域包括阳联接部,该阳联接部可以借助于转动运动和/或水平滑动运动装配到相对边缘上的阴联接部中,其中,阳联接部和阴联接部设置有水平作用的锁定表面,该水平作用的锁定表面在联接状态下至少在垂直于相应边缘的水平方向上和在已联接的镶板的平面上实现锁定,其中,在上述联接状态下,优选地,还在垂直于上述平面的竖直方向上实现阳联接部与阴联接部之间的锁定,其中,第一子组中的第一铣削工具配置为形成第一类型的轮廓边缘区域的阳联接部的水平作用的锁定表面;
4、- 上述第二子组允许形成第二类型的轮廓边缘区域,其中,第二类型的轮廓边缘区域包括阳联接部,该阳联接部可以借助于向下运动装配到相对边缘上的阴联接部中,其中,阳联接部和阴联接部设置有水平作用的锁定表面,该水平作用的锁定表面在联接状态下至少在垂直于相应边缘的水平方向上和在已联接的镶板的平面上实现锁定,其中,在上述联接状态下,优选地,还在垂直于上述平面的竖直方向上实现阳联接部与阴联接部之间的锁定,其中,第二子组中的第一铣削工具配置为形成第二类型的轮廓边缘区域的阳联接部的水平作用的锁定表面;
5、- 第一子组中的上述第一工具和第二子组中的上述第一工具包括相互不同的切割刃;以及
6、- 第一子组中的第一铣削工具和第二子组中的第一铣削工具均配置为安装在与水平平面具有同一倾斜度的驱动轴上,优选地安装在同一驱动轴上。
7、“配置为形成轮廓边缘区域的特定部分的铣削工具”是指该铣削工具具有一个或多个轮廓切割部分,该一个或多个轮廓切割部分对应于轮廓边缘区域的相应部分。“配置为安装在具有特定倾斜度的驱动轴上的铣削工具”是指仅当铣削工具安装在具有指定倾斜度或具有指定倾斜度范围的驱动轴上时,才能在铣削期间实现上述对应性。
8、应注意的是,使用根据本发明的铣削工具组或其子组进行的铣削操作优选地在镶板的装饰侧指向下的情况下进行,即与连续铣削机器的进给链相反地定位。当下文中提到镶板的特征时,将假设镶板的装饰侧指向下的定向。
9、由于第一子组中的第一铣削工具以及第二子组中的第一铣削工具配置为安装在同一驱动轴上,因此可以容易地从第一类型的轮廓边缘区域变为第二类型的轮廓边缘区域。根据第一种可能,驱动轴可以保持在现有倾斜度。根据另一种可能,可以有可用的止动部分,通过抵靠该止动部分,驱动轴可以直接或间接地以期望的倾斜度定位。在这种情况下,驱动轴可以倾斜,例如直到获得可以更安全地更换上述第一铣削工具的倾斜度,并且借助于所述止动部分倾斜回到初始倾斜度。根据这两种可能,可以避免对相应驱动轴的倾斜度进行精细设置。
10、优选地,第一类型和第二类型的轮廓边缘区域的阳联接部的水平作用的锁定表面以55°至80°的角度在从镶板观察的远端方向上向下延伸。以这样的方式,对于第一类型和第二类型的轮廓边缘区域,可以在上述水平方向上获得良好的锁定,同时驱动轴的倾斜度使得其保持易于更换铣削工具。然后,第一类型和第二类型的轮廓边缘区域的阳联接部的水平作用的锁定表面延伸的角度可以相同或几乎相同。
11、根据具体实施方式,第一类型和第二类型的轮廓边缘区域的阳联接部的水平作用的锁定表面以相互不同的角度在远端方向上向下延伸,其中,该角度差为5°或更小。获得微小角度差的可能对于优化水平方向上的锁定强度是有用的。优选地,水平作用的锁定表面与第二类型的轮廓边缘区域的阳联接部相关联的角度更大。尽管如此,根据本发明,仍然可以基于安装在具有相同倾斜度的驱动轴上的上述第一子组和第二子组的第一铣削工具获得相应的锁定表面。
12、优选地,驱动轴相对于水平平面的上述倾斜度在10°至35°之间。所述倾斜度对于获得如上所述的锁定表面是最佳的,该锁定表面例如以55°至80°之间的角度在远端方向上向下延伸,该角度可以相同或不同。
13、根据优选的具体实施方式,第一类型的轮廓边缘区域和第二类型的轮廓边缘区域的阳联接部和阴联接部均设置有竖直作用的锁定表面,优选地,该竖直作用的锁定表面由阳联接部的朝上表面和阴联接部的与该朝上表面相互作用的朝下表面形成。优选地,上述第一子组包括配置为形成第一类型的轮廓边缘区域的阳联接部的竖直作用的锁定表面的第二铣削工具,并且上述第二子组包括配置为形成第二类型的轮廓边缘区域的阳联接部的竖直作用的锁定表面的第二铣削工具,优选地,在每种情况下,竖直作用的锁定表面指向上并且可以与相应类型的轮廓边缘区域的阴联接部的朝下表面相互作用。优选地,上述第一子组中的第二工具和上述第二子组中的第二工具包括相互不同的切割刃,并且第一子组中的第二铣削工具和第二子组中的第二铣削工具均配置为安装在与水平平面具有同一倾斜度的驱动轴上,优选地安装在同一驱动轴上。显然,该优选的具体实施方式有助于在从生产具有第一类型的轮廓边缘区域的镶板转换为生产具有第二类型的轮廓边缘区域的镶板时,限制更换铣削工具所需的时间。还应注意的是,无论基于第一方面描述的第一铣削工具是否必须配置为安装在与水平平面具有相同倾斜度的驱动轴上,具有所述第二铣削工具的铣削工具组也具有独立的创造性。
14、优选地,第一类型和第二类型的轮廓边缘区域的阳联接部的竖直作用的锁定表面以相互不同的角度在远端方向上向下延伸,其中,该角度差为10°或更大。这允许根据轮廓边缘区域的类型优化竖直锁定强度。优选地,对于第二类型的轮廓边缘区域的阳联接部,上述角度更大。尽管如此,仍然可以基于安装在具有相同倾斜度的驱动轴上的上述第一和第二子组的第二铣削工具获得相应的竖直作用的锁定表面。
15、优选地,第一类型和第二类型的轮廓边缘区域的阳联接部均可以装配到以相同方式形成的阴联接部中。因此,在从第一类型的轮廓边缘区域转换为第二类型的轮廓边缘区域时,几乎不需要更换用于形成阴联接部的铣削工具,反之亦然。优选地,铣削工具组还包括铣削工具的至少一个第三子组,该铣削工具的至少一个第三子组允许在上述相对边缘上形成所述阴联接部。在本优选实施方式中,应注意的是,相应的阴联接部可以与具有以相互不同的角度延伸的锁定表面的阳联接部组合。在这种情况下,阴联接部和/或阳联接部优选地具有弹性可弯曲部分。该弹性可弯曲部分可以适应不同的角度,使得对于两个阳联接部,在水平方向上仍可以获得良好的锁定。上述弹性可弯曲部分可以例如是相应的阴联接部的突出唇缘。当阴联接部配置为由上凹槽唇缘和下凹槽唇缘侧接的凹槽时,弹性可弯曲部分优选地至少由下凹槽唇缘形成。该下凹槽唇缘然后可以在远端方向上突出超过上述上唇缘并且/或者可以设置有一个或多个弹性凹槽或凹部,以增加灵活性。
16、结合前述优选实施方式,还应注意的是,优选地,根据阴联接部的指向下的表面是否涉及与第一类型或第二类型的轮廓边缘区域的阳联接部的竖直作用的锁定表面的相互作用,阴联接部的可以与阳联接部的竖直作用的锁定表面相互作用并且因此也用作竖直作用的锁定表面的指向下的表面可以不同。
17、优选地,铣削工具组适用于在矩形细长镶板的第一相对边缘对和第二相对边缘对上形成轮廓边缘区域,其中,上述第一子组至第三子组适用于形成第一对轮廓边缘区域,优选地,形成短的相对边缘对,并且其中,该铣削工具组还包括铣削工具的第四子组和第五子组,其中,第四子组和第五子组分别适用于在第二相对边缘对上形成阳联接部或阴联接部,优选地,在长的相对边缘对上形成阳联接部或阴联接部。优选地,长的相对边缘对的轮廓边缘区域包括可以借助于转动运动和/或滑动运动装配到阴联接部中的阳联接部,其中,阳联接部和阴联接部设置有水平作用的锁定表面,该水平作用的锁定表面在联接状态下至少在垂直于相应边缘的水平方向上实现锁定,其中,在上述联接状态下,优选地,还在垂直于上述平面的竖直方向上实现阳联接部与阴联接部之间的锁定。
18、通过在短的相对边缘对上从第一类型的轮廓边缘区域转换到第二类型的轮廓边缘区域,而例如长的相对边缘对的轮廓边缘区域保持不变,能够以最少的铣削工具更换将仅基于转动运动和/或水平滑动运动安装的镶板转换到可以基于所谓的向下折叠运动安装的镶板。这些安装方式非常常见,并且镶板(诸如地板镶板)的制造商经常感到不得不提供这两种安装方式。利用本发明,可以更经济地进行这两种安装方式之间的生产改变。
19、优选地,第一类型的轮廓边缘区域和第二类型的轮廓边缘区域的阳联接部均可以装配到第二相对边缘对的阴联接部中。基于本优选实施方式,可以提供一种用途非常广泛的镶板,其也适用于形成具有图案(诸如人字形图案)的覆盖物(诸如地板覆盖物)。优选地,第二相对边缘对的阳联接部可以装配到第一相对边缘对的阴联接部中。
20、优选地,第二相对边缘对的阳联接部与第一类型的轮廓边缘区域的阳联接部相同或几乎相同。
21、优选地,第二相对边缘对的阴联接部与可以与第二类型的轮廓边缘区域的阳联接部相互作用的阴联接部相同或几乎相同。
22、显然,除了上述第一子组和第二子组的铣削工具之外,铣削工具组还可以包括其他铣削工具,诸如上述第三子组、第四子组和/或第五子组的铣削工具。附加的铣削工具的其他可能是:
23、- 一个或多个附加的轮廓铣削工具。因此,例如,为了形成第二类型的轮廓边缘区域的阳联接部,可以使用附加的铣削工具以用于在该阳联接部的下侧上的近端表面中形成底切;
24、- 一个或多个精铣削工具。可以利用所述精铣削工具形成镶板的最终上边缘;
25、- 一个或多个粗铣削工具。利用该粗铣削工具,可以在应用铣削工具的第一子组和/或第二子组中的第一铣削工具和/或第二铣削工具之前去除一定量的材料。以这样的方式,可以限制作用在第一铣削工具和/或第二铣削工具上的力,并且还可以限制这些铣削工具的磨损;
26、- 用于在镶板的上边缘上形成下边缘区域(诸如倒角)的一个或多个铣削工具。
27、显然,根据第二独立方面,出于相同目的,本发明还涉及一种用于制造镶板的方法,该方法使用了具有本发明的第一方面和/或其优选实施方式的特征的铣削工具组中的至少一个子组。该方法优选地包括以下步骤:用第二子组的第一铣削工具更换第一子组的至少第一铣削工具,例如,为了改变在相应的相对边缘对(例如,矩形细长地板镶板的短的相对边缘对)上待获得的轮廓边缘区域的类型。优选地,对于在相对边缘上提供阴联接部的铣削工具和/或对于为长的相对边缘对提供轮廓边缘区域的铣削工具不进行任何改变。
28、根据具体实施方式,该方法还包括将附加的轮廓铣削工具从其不能与镶板接合的停放位置置于启用位置的步骤,使得处于启用位置的附加的轮廓工具可以形成相关类型的轮廓边缘区域的一部分。
29、同样显然,本发明还涉及基于具有第二方面和/或其优选实施方式的特征的方法获得的镶板。
30、总体上,关于所有上述方面,还应注意的是,上述镶板可以具有以下一个或多个特性:
31、- 镶板包括基材的特性,在基材的顶部上施加有装饰顶层,其中,在每种情况下,上述联接部优选地与镶板的材料(更具体地与基材的材料)制成为一件。上述装饰顶层优选地包括印刷物。所述印刷物可以与中间预备层一起直接在基材上制成,或者可以施加在载体层上,诸如在纸张或塑料薄膜上。优选地,在所述印刷物的顶部上具有透明或半透明的耐磨层。根据替代方案,装饰顶层还可以至少由木质贴面、石材贴面、纺织品(诸如地毯或编织乙烯基)或由装饰粉末混合物形成;
32、- 镶板包含填充塑料复合材料的基材的特性,诸如填充热塑性塑料或热固性塑料。因此,例如,它们可以是所谓的spc镶板(石塑复合材料),其包含热塑性塑料的发泡或非发泡基材,诸如pvc(聚氯乙烯)、pe(聚乙烯)、pp(聚丙烯)、tpu(热塑性聚氨酯)或pet(聚对苯二甲酸乙二醇酯),该基材填充有诸如caco3的无机填料。替代地,镶板可以包含粘合在一起的颗粒基材,诸如木颗粒或软木颗粒。例如,其可以是mdf或hdf(中密度或高密度纤维板)板或木质刨花板。根据另一个替代方案,镶板可以包含木材、木板条或木层的基材。例如,其可以是由木板条组装而成的多层基材或所谓的层压芯材。根据另一个替代方案,镶板可以包括矿物基基材,诸如水泥纤维板、硅酸钙板、石膏板或氧化镁板;
33、- 镶板的厚度在3 mm至18 mm之间的特性。在镶板具有填充塑料复合材料的基材的情况下,镶板的厚度优选地在3 mm至7 mm之间。在镶板具有上述多种替代基材中的一种的情况下,镶板的厚度优选地在6.5 mm至15 mm之间;
34、- 镶板的长度在80 cm至250 cm之间和宽度在12 cm至30 cm之间的特性。在镶板具有填充塑料复合材料的基材的情况下,镶板的长度优选地在85 cm至140 cm之间。在镶板具有上述多种替代基材中的一种的情况下镶板,镶板的长度优选地在120 cm至215 cm之间;并且/或者
35、- 镶板在一个或多个上边缘上设置有下边缘区域的特性,优选地,呈倒角形式的下边缘区域,其中,所述下边缘区域优选地至少延伸到低于基材的顶表面的整体水平的深度。优选地,下边缘区域的表面设置有装饰涂层,该装饰涂层由施加在上述基材上的整体装饰顶层形成,或者由与上述整体装饰涂层分开的涂层形成。
36、此外,通常还应注意的是,关于上述所有方面,上述联接部可以具有以下一个或多个特性:
37、- 第一类型的轮廓边缘区域的阳联接部和阴联接部分别大体上配置为榫舌和凹槽的特性,侧部有上唇缘和下唇缘。榫舌和凹槽在联接状态下的相互作用优选地使得在上述竖直方向上锁定。水平作用的锁定表面优选地分别形成在应用于榫舌的下侧上的锁定凹槽的壁上以及位于下唇缘的上侧上的向上延伸的锁定部分的壁上。优选地,下唇缘在远端方向上延伸超过上唇缘。优选地,上述向上延伸的锁定部分设置在下唇缘的延伸超过上唇缘的远端的部分上;
38、- 上述第二类型的轮廓边缘区域的阳联接部的水平作用的锁定表面形成在应用于阳联接部的下侧上的锁定凹槽的壁上的特性。阴联接部优选地具有突出唇缘,其中,阴联接部的水平作用的锁定表面优选地形成在位于突出唇缘的上侧上的向上延伸的锁定部分的壁上。优选地,突出唇缘在远端方向上延伸超过镶板的上边缘。优选地,上述向上延伸的锁定部分设置在突出唇缘的延伸超过镶板的上边缘的部分上。优选地,第二类型的轮廓边缘区域的阳联接部和阴联接部还具有竖直作用的锁定部分。竖直作用的锁定部分能够以各种方式形成。因此,例如,它们可以包括与一个或多个突起相互作用的一个或多个底切。根据第一种可能,所述底切可以位于阴联接部的近端表面上,并且旨在与阳联接部的远端表面上的突起相互作用。根据第二种可能,所述底切和突起可以由上述水平作用的锁定表面形成,在这种情况下,该底切和突起也在竖直方向上作用。根据第三种可能,所述底切可以形成在上述突出唇缘的端部上,并且该底切在联接状态下与阳联接部的相对壁上的突起相互作用;
39、- 第一类型的轮廓边缘区域的阳联接部和阴联接部和/或第二类型的轮廓边缘区域的阳联接部和阴联接部由与镶板的其余部分相同的材料制成为一件的特性;并且/或者
40、- 第一类型和/或第二类型的轮廓边缘区域的阴联接部在联接状态下具有弹性弯曲部分的特性,优选地,该弹性弯曲部分分别为上述凹槽的下唇缘或上述突出唇缘。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com