
一种竹板材轻量化制作工艺的制作方法
本发明涉及一种竹板材轻量化制作工艺。
背景技术:
1、竹材因其生长周期短、强度高、纹理美观而被誉为“植物钢铁”,是理想的木材替代材料。然而,现有竹板材加工技术主要沿袭木材加工思路,存在难以克服的技术瓶颈:
2、(1)传统竹集成材或重组竹工艺中,通常首先通过刨削工序去除表面坚硬、光滑的竹青(含硅质层和致密纤维),但竹青是竹材强度最高、韧性最好的结构层,去除竹青不仅浪费了优质材料,还破坏了竹材天然的“工”字梁受力结构(竹青受拉、竹黄受压),导致成品板材的整体力学性能大幅降低,不得不依赖后续的浸胶和高压压制来弥补,增加了生产成本和甲醛引入风险;
3、(2)为了掩盖去除竹青后表面不平整及提高板材密度,传统工艺往往采用高压热压将竹材压制成型。这种“死压实”结构导致板材密度大、自重大,且内部积聚了大量弹性变形能,在温湿度变化环境下,应力释放极易导致板材翘曲、开裂。此外,高压工艺使得板材在切削加工(如打孔、开槽)时,因内应力瞬间释放而导致崩边、炸裂现象频发;
4、(3)传统工艺需经过多层刨削、打磨、压密,工序繁琐,竹材损耗大、利用率低。
5、综上所述,开发一种能够保留竹青、简化工序、轻量化、高稳定、高利用率的竹板材加工工艺,是当前竹材加工领域亟待解决的技术难题。
技术实现思路
1、本发明针对上述现有技术存在的问题做出改进,即本发明所要解决的技术问题是提供一种竹板材轻量化制作工艺。
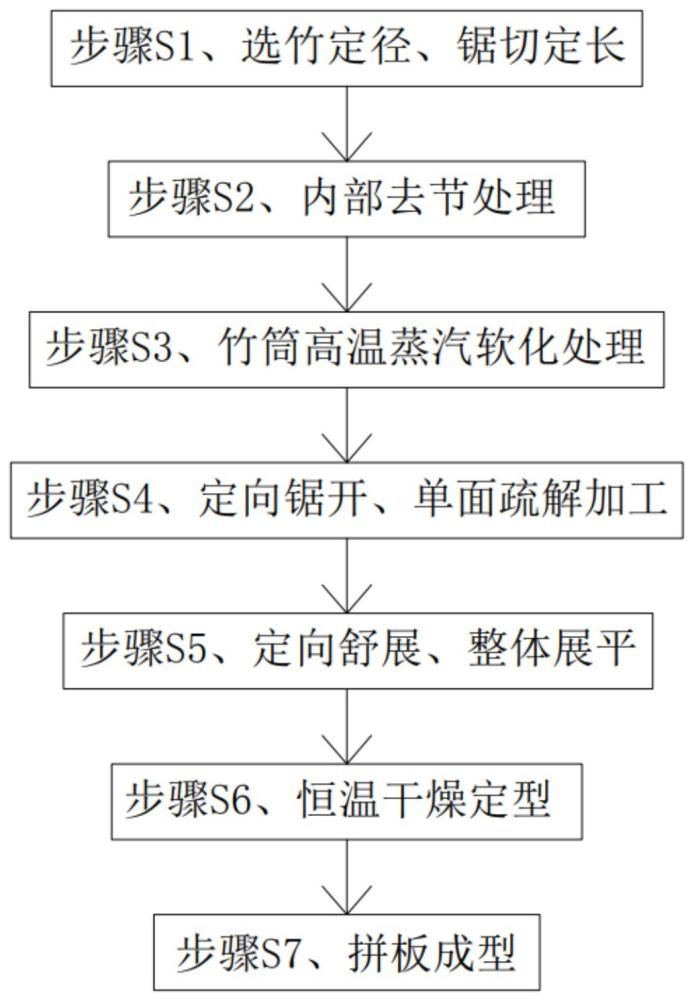
2、为了实现上述目的,本发明采用的技术方案是:一种竹板材轻量化制作工艺,包括如下步骤:
3、步骤s1、选竹定径、锯切定长:选取粗细、直径、壁厚均匀一致的成熟毛竹原料,将原竹进行定长锯切,加工成规格统一的竹筒;
4、步骤s2、内部去竹节处理:对步骤s1中锯切完成的竹筒内部竹节进行彻底打磨、剔除,打通竹筒内部中空通道;
5、步骤s3、竹筒高温软化处理:将步骤s2中去节完成的完整竹筒进行高温湿热软化处理,通过高温蒸汽渗透竹材细胞壁,软化竹纤维、降低竹材刚性;
6、步骤s4、定向锯开、单面疏解加工:将步骤s3中高温软化后的竹筒取出,对竹筒进行纵向锯开,仅对竹筒内侧篾面进行反面疏解、分层柔化处理,保留竹青面不破坏、不刨除;
7、步骤s5、定向舒展、整体展平:将单面疏解后的竹材进行定向舒展与整体展平,将弧形竹筒整体平整展开为片状竹材坯料;
8、步骤s6、恒温干燥定型:将展平后的竹片坯料进行恒温梯度干燥;
9、步骤s7、拼板成型:将干燥定型后的单片竹材通过拼板机进行规整拼接、组坯,得到成品轻量化竹板材。
10、进一步的,在步骤s2中,采用内置旋转铣刀的去节机伸入竹筒内部,将内壁竹节彻底铣削平整,使竹筒内壁平滑过渡,处理后竹筒内壁的径向跳动量控制在±0.5mm以内。
11、进一步的,在步骤s3中,高温软化处理为通入饱和蒸汽,控制蒸汽压力为0.4mpa-0.6mpa,处理时间为8min-15min。
12、进一步的,在步骤s4中,采用针辊疏解机进行疏解,疏解辊齿深控制在1.5mm-2.5mm之间。
13、进一步的,在步骤s5中,采用三辊或五辊展平机进行展平,设定上辊温度为100℃-120℃,下辊温度为80℃-100℃,线压力为1.5mpa-2.5mpa。
14、进一步的,在步骤s6中,恒温梯度干燥包括三个阶段:预热阶段,温度60℃,时长30min;恒速干燥阶段,温度85℃-95℃,时长4h-6h;平衡阶段,温度50℃,时长2h,最终出料含水率控制在8%-10%。
15、进一步的,在步骤s7中,拼板成型时的组坯压力为0.5mpa-1.0mpa。
16、与现有技术相比,本发明具有以下效果:本发明设计合理,突破了传统竹加工 “必须刨除竹青、整体压实致密” 的固有思维,采用保竹青、内侧单向疏解、高温整筒软化展平的全新工艺,在保留竹材最高强度结构层的前提下,实现竹板材轻量化、高稳定、高利用率,并简化工序。
1.一种竹板材轻量化制作工艺,其特征在于:包括如下步骤:
2.根据权利要求1所述的一种竹板材轻量化制作工艺,其特征在于:在步骤s2中,采用内置旋转铣刀的去节机伸入竹筒内部,将内壁竹节彻底铣削平整,使竹筒内壁平滑过渡,处理后竹筒内壁的径向跳动量控制在±0.5mm以内。
3.根据权利要求1所述的一种竹板材轻量化制作工艺,其特征在于:在步骤s3中,高温软化处理为通入饱和蒸汽,控制蒸汽压力为0.4mpa-0.6mpa,处理时间为8min-15min。
4.根据权利要求1所述的一种竹板材轻量化制作工艺,其特征在于:在步骤s4中,采用针辊疏解机进行疏解,疏解辊齿深控制在1.5mm-2.5mm之间。
5.根据权利要求4所述的一种竹板材轻量化制作工艺,其特征在于:在步骤s5中,采用三辊或五辊展平机进行展平,设定上辊温度为100℃-120℃,下辊温度为80℃-100℃,线压力为1.5mpa-2.5mpa。
6.根据权利要求1所述的一种竹板材轻量化制作工艺,其特征在于:在步骤s6中,恒温梯度干燥包括三个阶段:预热阶段,温度60℃,时长30min;恒速干燥阶段,温度85℃-95℃,时长4h-6h;平衡阶段,温度50℃,时长2h,最终出料含水率控制在8%-10%。
7.根据权利要求1所述的一种竹板材轻量化制作工艺,其特征在于:在步骤s7中,拼板成型时的组坯压力为0.5mpa-1.0mpa。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com