
一种柔性轮缘及轮毂组件的制作方法
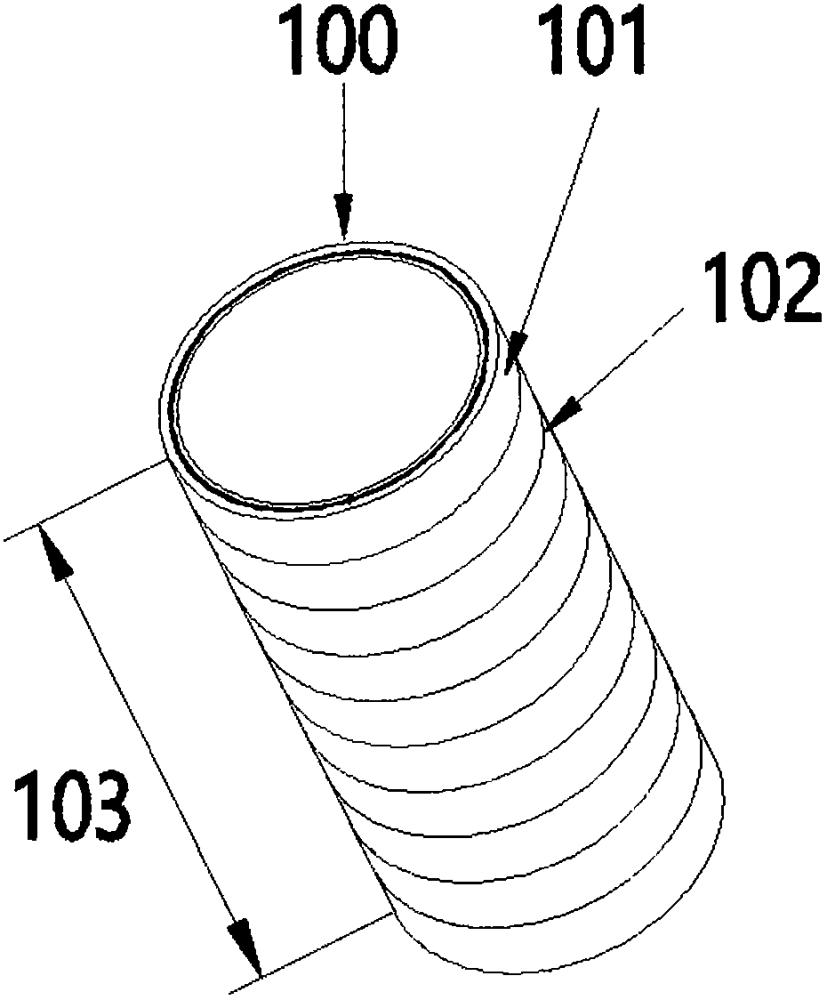
本发明属于车轮配套构件,具体涉及一种装配于半高轮缘轮毂外周侧的柔性轮缘、该柔性轮缘的生产工艺,以及包含该柔性轮缘的轮毂组件。
背景技术:
1、半高轮缘轮毂配套的柔性轮缘装配于轮毂外圆周侧,主要用于缓冲、防护轮胎胎侧,降低轮胎受到撞击时出现胎侧鼓包和胎圈橡胶开裂的风险。半高轮缘轮毂的轮缘外形符合gb/t 3487-2024《乘用车轮辋规格系列》的轮廓要求;本技术所述大圆弧轮廓面即对应该标准定义的轮缘半径r2圆弧表面;装配于该轮毂外周侧的柔性轮缘,其与轮胎胎圈相配合的外形轮廓同样适配并符合该标准的轮缘轮廓,以保证与轮胎胎圈的匹配性。
2、发明人在先提出过一种柔性轮缘轮毂方案(pct/cn2024/075932和zl 2023 20240868.3),其柔性轮缘由弹性体和防拉伸的环形骨架一体成型,以环形骨架作为抗拉增强构件,用以限制柔性轮缘在温度变化(弹性体的线膨胀系数远高于铝合金)及离心力作用下直径变大而与半高轮缘分离脱落。该在先方案仅提出设置环形骨架以实现抗拉功能,既未对环形骨架的材质作出限定,也没有限定环形骨架的线膨胀系数(也叫热膨胀系数)指标,同时未对环形骨架的轴向端部位置、以及骨架与轮胎胎圈相配合的大圆弧接触面之间的位置关系作出限定。
3、这种方案在材质选型与工艺实现层面存在四重难以调和的技术矛盾,导致实际生产与装车应用中问题频发:其一,若选用线膨胀系数大的软质纤维材料(如棉线、普通聚酯、尼龙等),但温度变化及离心力作用下柔性轮缘直径变形量远大于铝合金轮毂,配合间隙显著增大,极易导致柔性轮缘松动、走位甚至脱圈,无法满足可靠防脱落的使用要求;其二,若选用线膨胀系数小的高强硬质材料(如芳纶、玻璃纤维、碳纤维、钢丝、hmls pet帘线等),虽能有效限制轮缘直径变化、保证防脱落性能,但该类材质硬度高、耐磨性强,骨架端面一旦与轮胎胎圈接触,就会持续磨损、刮蹭胎圈橡胶,长期服役易造成胎圈划伤、帘线损伤、气密性破坏,进而引发慢性漏气、胎侧鼓包甚至爆胎,严重影响行车安全与轮胎使用寿命;其三,若试图通过成型工艺将骨架端头完全包覆在橡胶内部以规避接触磨损,则需要极高的端头定位精度,只能采用单件模压、注塑或浇注工艺,无法实现长圆筒成型后轴向分切的批量生产模式,成型难度大、生产周期长、制造成本高;其四,即便严格控制成型定位精度,受生产公差、服役后橡胶蠕变磨损的长期影响,骨架端头仍存在外露风险;且骨架端头易不规则(有的地方会外露,位置不固定,随机性大)的延伸至大圆弧轮廓面所在轴向的另一侧表面,造成产品外观不良。
4、该由材料固有属性与成型工艺共同决定的四重技术矛盾,既未被该在先方案所认知和公开,也没有给出对应的系统性解决手段。
5、发明人在先还提出过一种设有竖边结构的柔性轮缘方案(zl 2024 2 2410367.2和pct/cn2025/124969),竖边结构在轮毂轴线方向上位于轮胎与对应的半高轮缘之间,且竖边结构上设有倒扣结构,用以限制柔性轮缘在温度变化及离心力作用下直径变大而与半高轮缘分离脱落。该方案在应用过程中暴露出两方面问题:其一,竖边结构位于轮胎与半高轮缘之间,既承受轮胎的挤压载荷,又承载车轮滚动产生的高频冲击,材料容易产生内生热并发生蠕变。竖边结构为抵抗蠕变需保持较高的尺寸稳定性,为缓冲冲击又需具备较大的压缩变形能力,二者对材料性能的要求相互冲突。为化解该矛盾,在先方案对竖边结构采用预压缩工艺处理,但预压缩增加工序与工时、成本高,且处理过程中容易造成尺寸跑位和扭曲变形,不良率高;若采用两种不同硬度材料成型(双料注塑、模内注塑或双料挤出),则生产效率低、成本高,两种材料结合位置存在明显差异,易造成外观不良;若采用挤出成型,则需在撞击位置形成封闭的中孔结构,再弯曲成圆环并对接成封闭圆环,成型工艺复杂,对接不良率高,且存在对接线,外观质量差。其二,竖边结构位于轮胎胎圈与半高轮缘之间,影响轮胎通过半高轮缘散热,导致轮胎胎圈温度升高,缩短轮胎的使用寿命。故本发明不采用竖边结构。
技术实现思路
1、本发明的目的在于克服现有技术的不足,提供一种柔性轮缘、其生产工艺及包含该柔性轮缘的轮毂组件,以避免增强层损伤轮胎胎圈和外观不良,实现批量高效生产并降低制造成本,同时规避现有竖边结构防脱方案承载蠕变、散热不良的问题。
2、本发明的柔性轮缘为防止在温度变化及离心力作用下直径变大而与半高轮缘分离脱落,要求增强层的轴向线膨胀系数接近或小于铝合金轮毂的线膨胀系数(铝合金轮毂约23×10-6/℃),即增强层圆周方向线膨胀系数不大于30×10-6/℃。能够满足该线膨胀系数要求的纤维或线材材质,例如芳纶(约-2~-6×10-6/℃,负膨胀)、玻璃纤维(约3~6×10-6/℃)、碳纤维(约-1~2×10-6/℃)、钢丝(约11~13×10-6/℃)、hmls pet帘线(5~15×10-6/℃),均具备拉伸强度高、弹性模量高、硬度大、耐磨性强的物理属性。
3、增强层的轴向(帘线长度方向,对应柔性轮缘圆周方向)线膨胀系数采用gb/t32109-2015《浸胶纤维帘线试验方法》规定的热机械分析法(tma)进行测试。测试温度区间为25℃~80℃(玻璃态区间,低于材料玻璃化转变温度tg),试样施加恒定预张力,以规定升温速率程序升温,记录试样长度随温度的变化量,计算得到平均线膨胀系数。
4、本发明解决技术问题采用如下技术方案:一种带轴向避让的柔性轮缘,安装在半高轮缘轮毂上,装配于半高轮缘的外周侧;在柔性轮缘的轴向截面上,所述柔性轮缘轴向两侧的轮廓不关于其轴向中截面对称,且所述柔性轮缘的一个轴向外侧表面设有大圆弧轮廓面;其特征在于:所述柔性轮缘为至少由外层与增强层同轴复合成型的环形结构体;所述外层包含一层或多层层体,其中至少一层为非金属弹性层;所述增强层沿周向连续布置;所述增强层的轴向端部相对于所述外层对应侧的轴向端面向内回缩,形成轴向避让间距,使大圆弧轮廓面所在轴向一侧的工作外表面区域无增强层露出;所述轴向避让间距形成于靠近所述大圆弧轮廓面的轴向一侧,或同时形成于该侧及其轴向另一侧。
5、一种带包布层的柔性轮缘,装配于半高轮缘轮毂的外周侧,在过柔性轮缘轴线的轴向截面上,所述柔性轮缘轴向两侧的轮廓不关于其轴向中截面对称,且所述柔性轮缘的一个轴向外侧表面设有大圆弧轮廓面;其特征在于:所述柔性轮缘为至少由外层与增强层同轴复合成型的环形结构体;所述外层包含一层或多层层体,其中至少一层为非金属弹性层;所述增强层沿周向连续布置;包布层包覆于所述外层及所述增强层的表面,且所述包布层在柔性轮缘的内圆环部位被局部或全部去除,暴露出下层基体,使大圆弧轮廓面所在轴向一侧的工作外表面区域无增强层露出,或轴向两侧端面均无增强层露出。
6、可选地,所述增强层的内圆环上设有内层,所述内层在轴向的宽度不超过所述增强层在轴向的宽度。
7、可选地,所述外层径向最大厚度不小于4mm。
8、可选地,所述增强层包括连续周向环绕的闭环强力线绳、织物层中的至少一种。
9、可选地,所述轴向避让间距为增强层轴向端部整体向内回缩形成的功能性避让量,且不小于0.3mm。
10、可选地,所述轴向避让间距至少形成于大圆弧轮廓面所在的轴向一侧,且大圆弧轮廓面所在轴向一侧的工作外表面无增强层露出。
11、一种带轴向避让的柔性轮缘的生产方法,所述柔性轮缘安装在半高轮缘轮毂上,装配于半高轮缘的外周侧,且为至少由外层与增强层同轴复合成型的环形结构体,所述柔性轮缘的一个轴向外侧表面设有大圆弧轮廓面;其特征在于,包括如下步骤:
12、s1、将外层材料与增强层同轴复合成型为圆筒坯体,所述圆筒坯体的轴向宽度不小于所述柔性轮缘的轴向宽度的2倍;当设置有内层时,将内层随同外层与增强层一同复合成型为圆筒坯体;
13、s2、对所述圆筒坯体或筒状料条进行加热固化定型或冷却定型;
14、s3、至少对一个轴向端面的增强层端部进行修型加工,使增强层轴向端部相对于外层对应侧的轴向端面向内回缩,形成轴向避让间距;所述轴向避让间距形成于靠近所述大圆弧轮廓面的轴向一侧,或同时形成于该侧及其轴向另一侧;其中,所述方法还包括将所述圆筒坯体沿轴向分切为多条筒状料条的步骤,所述分切步骤的执行时机选自:s1之后s2之前、s2之后s3之前、s3之后,或与s3修型加工同步;其中,所述柔性轮缘的最终外轮廓通过以下方式中的至少一种成型:借助模具在定型前或定型阶段模制成型,或于定型后通过成型加工或精整。
15、一种带包布层的柔性轮缘的生产方法,所述柔性轮缘安装在半高轮缘轮毂上,装配于半高轮缘的外周侧,且为至少由外层与增强层同轴复合成型的环形结构体,所述柔性轮缘的一个轴向外侧表面设有大圆弧轮廓面;其特征在于,包括如下步骤:
16、s1、将外层材料与增强层同轴复合成型为圆筒坯体,所述圆筒坯体的轴向宽度不小于所述柔性轮缘的轴向宽度的2倍;当设置有内层时,将内层随同外层与增强层一同复合成型为圆筒坯体;
17、s2、沿轴向将所述圆筒坯体分切为多条筒状料条;
18、s3、对各筒状料条的表面包覆包布层;
19、s4、对包覆有包布层的筒状料条进行加热固化定型;
20、s5、对筒状料条内圆环部位的包布层进行局部或全部去除,暴露出下层基体,使大圆弧轮廓面所在轴向一侧的工作外表面区域无增强层露出,或轴向两侧端面均无增强层露出。
21、一种包含柔性轮缘的轮毂组件,其特征在于,包括半高轮缘轮毂以及装配于其外周侧的前述带轴向避让的柔性轮缘或带包布层的柔性轮缘;所述柔性轮缘经径向拉伸胀大后,与外轮缘位置的半高轮缘形成过盈配合,且组装后所述增强层处于周向拉伸状态,所述增强层的拉伸率为0.5%至2%;所述半高轮缘轮毂的外轮缘上设置锥形面和/或轴向防脱挡边结构;所述锥形面满足:轮毂外侧直径大、轮毂内侧直径小,所述内侧指朝向内轮缘的一侧。
22、可选地,所述半高轮缘轮毂的锥形面半锥角不小于2.5°,优选为5°,所述轴向防脱挡边径向凸起高度不小于1mm。
23、本发明中增强层圆周方向的线膨胀系数不大于30×10-6/℃,与铝合金轮毂线膨胀系数(约23×10-6/℃)接近,保证温度变化及离心力作用下柔性轮缘与轮毂的配合精度,避免松动脱落。
24、与现有技术相比,本发明的有益效果在于:
25、第一,对于带轴向避让的柔性轮缘,本发明采用长圆筒整体复合成型,增强层沿周向连续布置,绕制时张力均匀、不易发生弯曲变形;成型分切后再通过修型加工使增强层的轴向端部向内回缩,形成轴向避让间距,保证增强层端部不外露在工作外表面区域,能够避免增强层端头刮伤、磨损轮胎胎圈,消除胎圈划伤、帘线损伤、慢性漏气等次生效失效风险,避免故障进一步扩大,有利于延长轮胎使用寿命;还可以避免环形骨架端头部分外漏造成外观不良。同时,该结构无需在成型过程中对增强层端头位置进行高精度控制,放宽了端头定位公差;长圆筒坯体成型后沿轴向分切即可得到多个成品,有利于批量制造,相对于单件模压、注塑或浇注成型工艺,能够提升生产效率、降低制造成本。
26、第二,对于设置包布层的带包布层的柔性轮缘,本发明在外层及增强层外表面包覆包布层,并在内圆环装配位置将包布层局部或全部去除。柔性轮缘服役时承受高温高湿、反复温度交变,轮缘与轮毂之间存在微动滑移;若完整保留内圆环位置的包布,包布平贴轮毂会形成布-金属贴合界面,在高温高湿交变叠加微动滑移的耦合作用下,包布与橡胶的粘接界面持续承受剪切载荷,水汽、杂质容易侵入,逐步发生脱粘剥离,出现打滑、局部过热故障。本方案切除内圆环装配位置的包布,使橡胶基体直接与轮毂接触,能够消除包布-金属装配界面的脱层失效风险;同时包布自身难以成型复杂截面轮廓,切除内圆环部位包布后,内圆装配轮廓直接由橡胶基体成型保证,有利于实现多种复杂截面构型。径向外侧大圆弧轮廓面保留包布层,既能遮挡内部增强层、防止增强层刮伤轮胎胎圈,又能够对外侧橡胶形成耐磨防护,兼顾装配可靠性与胎圈防护性能。
27、第三,对于两种生产工艺,均采用长圆筒复合成型-分切-加工的方式(产品无分模线,端面外观平整一致;相较于单件模压、注塑或浇注成型工艺存在分模线、外观一致性差的缺陷,本发明显著提升了产品外观质量与一致性。):圆筒坯体的轴向宽度不小于轴向宽度的两倍(实际生产中可达到十倍以上),一次复合成型后即可沿轴向分切为多条筒状料条,再统一进行外轮廓成型与端部修型加工(或内圆环包布去除),避免了单件模压工艺中增强骨架逐件装模、端头逐件定位带来的操作难度大、固化周期长、生产效率低的问题,能够提升生产效率、降低制造成本。同时,本发明的柔性轮缘无需设置夹置于轮胎与半高轮缘之间的竖边承力结构,也无需采用预压缩、不同硬度双料成型或封闭中孔挤出对接等工艺,能够规避竖边结构承受挤压与高频冲击导致的蠕变、内生热及其″尺寸稳定与缓冲变形相互冲突″的问题,以及上述复杂工艺带来的成本高、不良率高、外观不良问题;由于不存在竖边结构夹置于胎圈与半高轮缘之间,也有利于轮胎散热,避免胎圈温度升高,从而有利于延长轮胎使用寿命。
28、第四,对于轮毂组件,柔性轮缘装配拉伸率控制在0.5%~2%,既能够保证柔性轮缘与轮毂之间足够的过盈抱紧力,又能够避免增强层被过度拉伸造成蠕变和损伤;轮毂上设置锥形面,可以将轴向推力转化成环绕的预紧力(预紧力可以增加摩擦力和空气密封性能);轴向防脱挡边能够限制柔性轮缘轴向窜动、防止轮缘脱落,有利于保障轮毂组件长期运行可靠性;轮毂半高轮缘以及柔性轮缘的外形均适配gb/t 3487-2024标准,保证轮胎装配兼容性。
29、第五,在优选材料方案下,外层非金属弹性层选用邵氏a硬度80~92,既保留橡胶材料的缓冲能力,车辆遇到冲击时能够有效缓冲,降低轮胎胎圈撞击鼓包风险;又能够承受连续刹车带来的短时极端高温载荷,高温条件下构件不会产生过大形变,兼顾胎圈防护与构件自身的高温尺寸稳定性。
30、需要说明的是,本发明的两种技术方案与轮胎胎圈领域、全包布传动带的现有技术存在本质区别。
31、对于带轴向避让的柔性轮缘方案:轮胎胎圈领域依靠成型阶段叠加橡胶胶片包覆骨架端点,属于增加橡胶材料实现包覆;本发明则是长圆筒坯体复合成型后轴向分切,再通过修型加工去除增强层端头材料,使增强层端部相对外层端面向内回缩得到轴向避让间距,属于去除材料获得避让结构,二者实现″骨架不外露″的工艺路径完全不同;并且轮胎领域技术针对充气轮胎本体,并不涉及装配在半高轮缘轮毂外周侧的独立可拆卸柔性轮缘构件,不存在向本发明给出技术启示的基础。
32、对于设置包布层的带包布层的柔性轮缘方案:传统全包布传动带普遍采用45°斜裁全棉帆布或涤棉混纺帆布,经rfl(间苯二酚-甲醛-胶乳)浸胶处理,厚度为0.3mm~0.5mm,其核心短板在于抗冲击撕裂性能差,在45°路沿鼓包冲击测试中普通包布易率先发生撕裂,严重影响产品外观;同时传统方案将包布完整保留于全部外表面,未针对轮毂装配接触面做包布局部去除设计。本发明则采用聚酯浸胶帆布(可加入尼龙纬向增强)、芳纶浸胶防撕裂帆布或高强尼龙防撕裂帆布,包布层的撕裂强度相对普通棉帆布提升5倍以上;同时在外侧工作区域保留包布层,实现遮挡内部增强层、防护外侧橡胶磨损的作用,且专门对内圆环装配部位的包布进行局部或全部去除,使橡胶基体直接与轮毂金属表面接触,以此规避包布-金属界面在高温交变、微动滑移耦合工况下发生脱层剥离的失效风险,该处理思路并未被全包布传动带现有技术所公开。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com