
一种含异形截面钢丝的非充气轮胎剪切带、异形截面钢丝的制备方法及非充气轮胎与流程
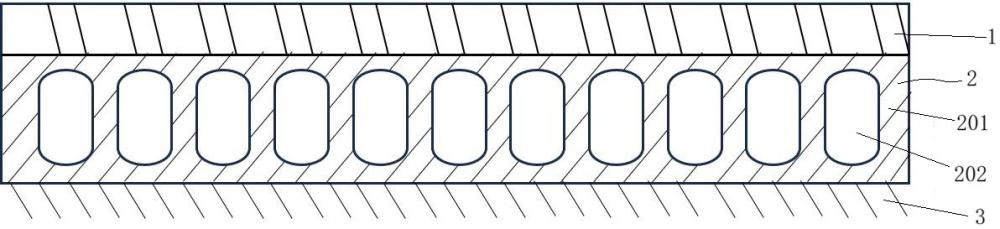
本发明涉及非充气轮胎,尤其涉及一种含异形截面钢丝的非充气轮胎剪切带、异形截面钢丝的制备方法及非充气轮胎。
背景技术:
1、非充气轮胎通常由轮辋连接部、辐条结构或支撑结构、剪切带和胎面组成。其中,剪切带是承担路面载荷、传递并分布应力的关键结构部件,通常由橡胶基体与增强骨架材料复合而成,增强骨架材料常采用沿轮胎周向缠绕的钢丝。目前,非充气轮胎剪切带中使用的增强钢丝普遍为实心圆截面钢丝。
2、在实际使用中发现,现有圆截面钢丝的刚度不足,导致剪切带整体抗弯刚度不够,轮胎在重载工况下剪切带变形过大,直接影响轮胎的承载能力和耐久性。造成这一问题的根本原因在于:圆截面钢丝的材料在截面内呈轴对称均匀分布,大量材料集中在截面中性轴附近,而对抗弯刚度贡献最大的区域是远离中性轴的外层区域。圆截面的这种材料分布方式决定了其在相同截面积下抗弯刚度偏低,材料未能被高效利用。
3、若直接增大圆钢丝直径的方式来提高刚度,虽然可以增加钢丝的绝对抗弯能力,但同时也会显著增加钢丝的重量和截面积,进而导致轮胎整体重量上升、滚动阻力增大、汽车油耗增加,同时钢丝直径增大还会带来弯曲成型困难、剪切带厚度增加等一系列问题。此外,单纯增大直径并未从根本上改善材料的分布效率,单位重量的刚度贡献并未得到提升。
4、在不增加钢丝重量的前提下,通过优化截面形状使材料分布更加合理,从而提高钢丝的抗弯刚度,进而提升非充气轮胎剪切带的整体承载能力,是本领域亟待解决的技术问题。
技术实现思路
1、本发明目的在于提供一种含异形截面钢丝的非充气轮胎剪切带、异形截面钢丝的制备方法及非充气轮胎,在不增加钢丝截面积和重量的前提下,改变钢丝的截面形状并将其用于非充气轮胎剪切带中,提高剪切带的整体抗弯刚度和承载能力,进而提升非充气轮胎的载重能力和耐久性。
2、为实现上述目的,本发明提供如下技术方案:
3、一种剪切带,包括橡胶基体,橡胶基体内含有异形截面钢丝,异形截面钢丝的高刚度方向(即截面主惯性矩较大的方向)沿着剪切带的承载方向布置。在钢丝截面积与原有圆截面钢丝相同的条件下,通过截面形状的优化,使该承载方向上的截面惯性矩增大,从而提高剪切带内钢丝在该方向上的抗弯刚度。
4、钢丝的横截面包括但不限于矩形截面或近似矩形截面、椭圆形截面或近似椭圆形截面。
5、矩形截面钢丝或近似矩形截面钢丝的参数定义如下:截面宽度b(沿轮胎轴向方向)、截面高度h(沿轮胎径向方向,即承载方向),矩形截面的截面惯性矩(绕水平中性轴,即沿宽度b方向的轴线)为:
6、
7、由该公式可知,截面惯性矩i与截面高度h的三次方成正比,而与宽度b仅一次方成正比。这意味着,在截面积a=b×h保持不变的条件下,将截面从圆形变为扁平矩形、并增大高度方向的尺寸h,可以显著提高截面惯性矩i。换言之,将材料从截面中性轴附近“搬运”到远离中性轴的位置,材料对抗弯刚度的贡献被大幅放大。
8、椭圆形或近似椭圆形截面钢丝的参数定义如下:长半轴a(沿轮胎径向方向,即承载方向)、短半轴b(沿轮胎轴向方向),椭圆形截面的截面惯性矩(绕短轴方向的中性轴,即长轴方向为承载方向)为:
9、
10、由该公式可知,截面惯性矩i与长半轴a的三次方成正比,与短半轴b仅一次方成正比。在截面积a=πab保持不变的条件下,增大椭圆形长轴尺寸a(同时相应减小短轴尺寸b),即可显著提高截面惯性矩i,实现不增加重量而提高刚度的目的。
11、近似矩形截面钢丝的制备方法如下:
12、步骤1. 成品圆钢丝准备:选取已拉拔至目标直径φ的成品圆钢丝作为轧制原料,该成品圆钢丝已完成拉拔、热处理及表面处理(如镀黄铜/镀青铜/镀锌)等全部工序。
13、步骤2. 轧制前预处理(该步骤可选):若成品圆钢丝硬度较高,可进行软化退火处理,退火温度500~800℃,以降低轧制力、防止轧制开裂。
14、步骤3. 轧辊轧制成型:将成品圆钢丝从两个圆柱形轧辊之间穿过,两轧辊的轴线平行设置,通过调节两轧辊之间的距离即辊缝来控制压下量。钢丝在辊缝处被连续压扁,圆形截面在垂直方向被压缩,金属在水平方向自然展宽,最终获得矩形截面,四角自然形成过渡圆角。
15、步骤4. 轧后处理:包括去应力退火(该工序可选)以消除轧制残余应力、表面清理以去除氧化皮或润滑剂残留、以及表面处理(该工序可选)以修复轧制对原有镀层造成的损伤。
16、椭圆形截面钢丝的制备方法如下:
17、步骤1. 盘条表面预处理:对热轧盘条进行机械除鳞(抛丸/弯曲除鳞)或化学除鳞(酸洗)以去除表面氧化皮,随后涂覆润滑载体涂层(如硼砂涂层、磷化涂层),确保后续拉拔润滑良好。
18、步骤2. 圆形拉丝模粗拉至中间圆直径:使用圆形孔拉丝模进行粗拉,将盘条由原始盘条直径拉拔至中间圆直径φ1。中间圆直径φ1略大于目标椭圆截面的等效圆直径,为后续椭圆拉拔预留变形量。
19、步骤3. 异形拉丝模逐道次拉拔成型椭圆截面:从中间圆截面开始,通过多道次椭圆孔型拉丝模逐步将圆形截面拉拔为椭圆截面,从圆形到目标椭圆截面之间设置若干过渡截面,每个过渡截面均为椭圆,椭圆度逐道次递增。
20、步骤4. 成品热处理与表面处理:拉拔完成后根据材质要求进行去应力退火,获得目标强度和韧性,随后进行表面镀层处理(如镀黄铜、镀青铜、镀锌)以满足与橡胶的粘合要求,最后收卷。
21、一种非充气轮胎,包括上述的剪切带,异形截面钢丝在剪切带中沿非充气轮胎周向连续缠绕,缠绕时,异形截面钢丝的高刚度方向(即截面主惯性矩较大的方向)沿非充气轮胎径向布置,以使钢丝的最大抗弯能力作用于非充气轮胎承载方向。具体而言,矩形截面钢丝或近似矩形截面钢丝的截面高度h方向沿非充气轮胎径向布置,截面宽度b方向轮胎轴向布置;椭圆形截面钢丝或近似椭圆形截面钢丝的椭圆长轴a方向沿非充气轮胎径向布置,短轴b方向沿轮胎轴向布置。缠绕过程中通过导丝装置控制钢丝截面的取向,确保高刚度方向始终沿径向。
22、本发明的有益效果:
23、异形截面钢丝的横截面为矩形截面或椭圆形截面,在截面积与原有圆截面钢丝相同的条件下,截面惯性矩大于原圆截面钢丝,从而在不增加重量的前提下提高抗弯刚度。
24、将非充气轮胎剪切带中使用的圆截面钢丝,通过轧辊连续轧制成型改变为矩形截面,使材料从截面中性轴附近向远离中性轴的方向重新分布,在截面积和重量不变的条件下提高截面惯性矩和抗弯刚度。
25、将非充气轮胎剪切带中使用的圆截面钢丝,通过盘条拉拔直接成型改变为椭圆截面,使材料从截面中性轴附近向远离中性轴的方向重新分布,在截面积和重量不变的条件下提高截面惯性矩和抗弯刚度。
26、异形截面钢丝在非充气轮胎剪切带中沿周向缠绕,矩形截面的高度方向或椭圆截面的长轴方向沿非充气轮胎径向布置,使截面主惯性矩较大的方向对准非充气轮胎承载方向,提升非充气轮胎的载重能力和耐久性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com