
一种T型变厚度预制体针刺成型工装及制备方法
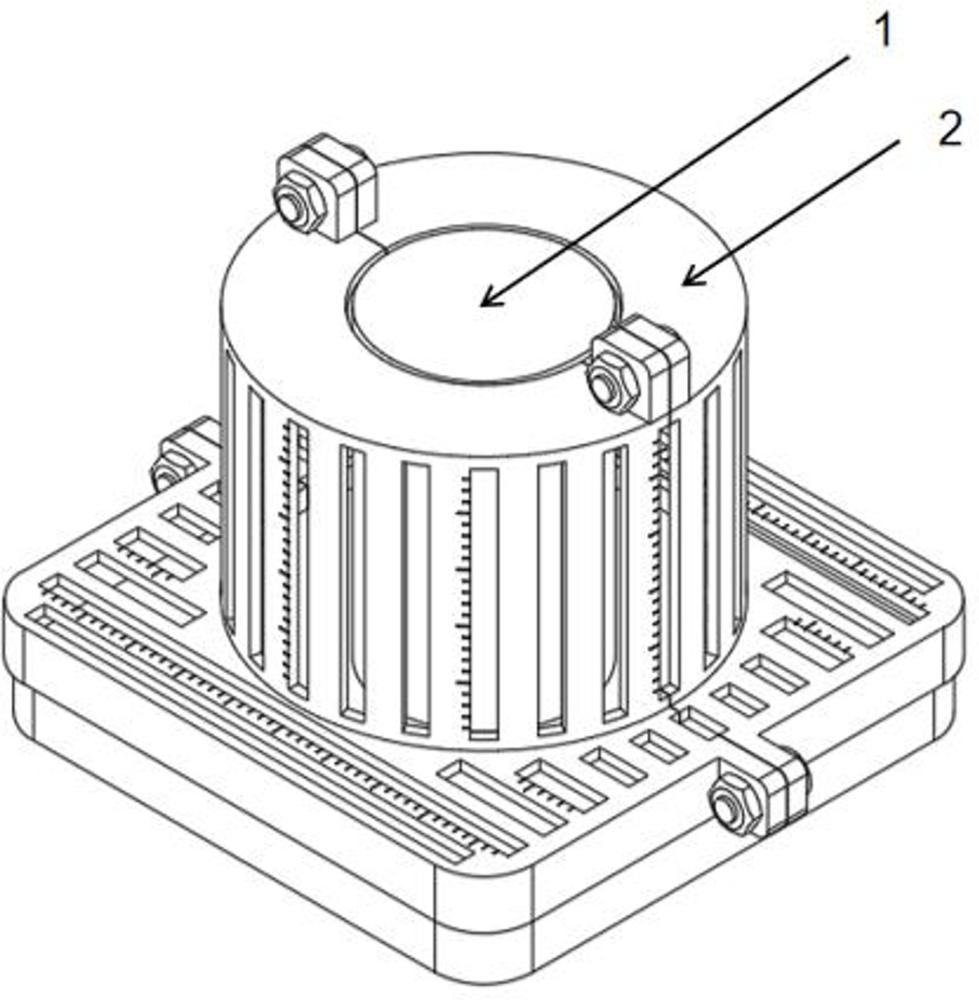
本发明属于复合材料预制体针刺成型,特别涉及一种t型变厚度预制体针刺成型工装及制备方法。
背景技术:
1、纤维预制体是碳/碳、碳/陶等先进复合材料的关键增强体,其铺层形态、层间连接质量与厚度方向纤维分布直接决定后续致密化工艺的流场均匀性以及最终构件的力学性能和尺寸稳定性。对于同时具有圆柱区域和底部区域的t型变厚度预制体,圆柱区域与底部区域之间存在几何曲率突变和明显的厚度差,碳纤维布与网胎在铺放、转折、搭接和针刺过程中容易发生局部翘起、褶皱、滑移或接口偏移,厚度过渡区域往往成为结构相对薄弱的部位。
2、公开号为cn110820169a的专利申请公开了一种t型结构纤维针刺预制体及其制作方法,将预制体分解为蒙皮薄层、左加强筋、右加强筋和折角填充层四个模块分别制备,再通过整体针刺将各模块结合。虽然该方案通过模块化制备减少了模具用量,并利用折角填充层降低了折角位置的应力集中,但是其以分别成型的模块组合为技术主线,各模块在组合前的铺层形态由各自角膜单独确定,未涉及与t型变厚度构件的内表面和外表面同时匹配的支撑与限位结构,也未对连续针刺路径、针刺点距以及随铺层增厚而变化的针刺深度作出限定,难以抑制圆柱区域与底部区域之间过渡部位的铺层拱起和针刺点分布波动。
3、公开号为cn111136933a的专利申请公开了一种无胶纤维预制体制备方法,按照产品每层的二维展开图裁切碳纤维布,制作两块与裁切区域形状相对应的铝板,在铝板边缘区域、对应折角或针刺点位处开设槽或孔洞,通过预成型模具的上下模夹持铝板与纤维预制件复合体,再对槽孔暴露部位进行针刺或射钉。虽然该方案利用开槽铝板实现了无胶定型和层间防滑移,但是其槽孔是按局部折角、边缘和关键点位离散布置的通孔,并非沿预定针刺线连续延伸的导向通道,也不具备沿导向通道确定针刺点距的刻度参照;同时该方案以一次合模夹持后针刺为特征,未涉及铺层逐层增厚过程中针刺深度的分级调整。
4、公开号为cn111848203a的专利申请公开了一种碳纤维针刺预制体净尺寸成型方法及模具,以内径缩小1~2mm的定型内模和外径外扩1mm的定型外模构成内外模套,按层铺设碳布与碳胎后整体压实并补充z向短纤维进行针刺。虽然该方案通过内外模配合实现了预制体净尺寸成型并改善了厚度均匀性,但是其内模与外模之间的成型间隙是按最终产品厚度一次性确定的,模具本身不具备在铺层尚未达到设计厚度的中间阶段对铺层进行外侧限位的补偿结构,也未在模具上设置供刺针连续通过的导向通道和点距刻度,因而不适用于需要在多个铺覆阶段反复拆装、逐层针刺的t型变厚度预制体。
5、公开号为cn115648735a的专利申请公开了一种穿刺预制体的铺层方法,将碳纤维布与碳纤维网胎在平板状泡沫垫层上预针刺形成复合料单元,再将多个复合料单元按预设铺层角度叠置压实并循环,以控制预制体的层数、层厚及层结构。虽然该方案通过多单元铺层提高了层数与层厚的可控性,但是其复合料单元为平板状叠层,单元之间的连接依靠后续整体穿刺实现,未涉及异型回转面上铺层的连续导向针刺和针刺深度的分级控制,也未对单元裁片在圆柱周向上的接口错位作出设计。
6、公开号为cn105755679a的专利申请公开了一种手提气动针刺枪,能够实现刺针往复运动和针刺深度调节,但针刺轨迹、针刺点距及针刺区域分布仍需结合具体成型工装和操作方法确定,其自身并未提供与构件轮廓相匹配的针刺路径引导结构。
7、常规的平面压板或简单夹具难以同时兼顾圆柱区域的包覆定位、底部区域的稳定支撑、厚度过渡区域的防拱起以及针刺过程中的可操作性。若外部工装不可拆卸或未设置可供刺针通过的通道,针刺过程中将受到工装遮挡,造成局部区域无法按预定路径针刺;若外部工装缺少刻度参照,操作者也难以在不同批次和不同铺覆阶段保持一致的针刺点距、针刺行距及针刺区域分布。此外,在分阶段铺覆和多次针刺过程中,底层材料会受到重复刺入,若刺针进入深度不能随各阶段新增铺层的厚度稳定控制,容易造成下层网胎过度松散或面内纤维损伤。
8、综上,现有技术在以下方面均存在明显不足:一是缺少与t型变厚度构件的内表面和外表面同时匹配、且能够在多个铺覆阶段反复拆装并对中间厚度铺层进行补偿限位的成型工装;二是缺少沿预定针刺线连续延伸并配有针刺点距刻度的针刺路径引导结构;三是缺少能够随各铺覆阶段新增铺层厚度分级调整刺针最大进入深度的手工针刺深度控制手段;四是缺少在分区变厚度铺层中使插层接口沿圆柱周向和厚度方向分散错位的铺层设计方法。亟需一种能够同时解决上述问题的t型变厚度预制体针刺成型工装及制备方法。
技术实现思路
1、本发明为解决公知技术中存在的技术问题提供一种t型变厚度预制体针刺成型工装及制备方法,有效抑制铺层拱起、滑移和局部悬空;实现针刺路径和针刺点距的可重复定位;控制针刺深度并改善厚度方向纤维分布均匀性。
2、本发明包括如下技术方案:一种t型变厚度预制体针刺成型工装,包括eva泡沫支撑芯模、分体式外限位工装、铺层间隙补偿压块组和手动针刺执行器;所述eva泡沫支撑芯模具有与t型变厚度预制体的成型内表面轮廓相适配的t形成型外轮廓,包括芯模圆柱部和芯模底部,用于从铺层的内侧和底面来承载由碳纤维布、网胎和针刺操作产生的载荷,并为铺层提供柔性内部支撑,以减少铺层在圆柱区域、底部区域及厚度过渡区域发生拱起、滑移或局部悬空的可能性;所述分体式外限位工装由两个能够相互拼合的半壳式t型外模组成,每个半壳式t型外模包括圆柱段和底部段,并设置有针刺导向通槽和与其相邻的工装刻度条;两个半壳式t型外模可拆卸地围设于铺层的外侧,拼合后与eva泡沫支撑芯模共同限定用于容纳铺层的t形成型空间;所述铺层间隙补偿压块组包括至少两级壁厚互不相同的铺层间隙补偿压块,用于在铺层厚度小于设计厚度的铺覆阶段填充铺层外表面与半壳式t型外模内表面之间的间隙,且壁厚较大的铺层间隙补偿压块对应铺层累计厚度较小的铺覆阶段;所述手动针刺执行器包括刺针、针柄套筒、限位垫片和锁紧件,刺针经针刺导向通槽对铺层实施针刺,限位垫片在刺针达到预定进入深度时与半壳式t型外模的外表面抵接从而限制刺针继续进入铺层。
3、进一步的,所述刺针安装于所述针柄套筒内,针柄套筒通过锁紧件锁定于手动针刺执行器的下端;所述手动针刺执行器上设置有用于辅助确定所述刺针进入深度的手动针刺执行器刻度条;所述限位垫片设置于所述刺针的外周或所述手动针刺执行器下端的限位部位且其外径大于所述针刺导向通槽的槽宽,用于在针刺过程中与所述半壳式t型外模的外表面抵接,以限制所述刺针的最大进入深度;所述限位垫片为单片使用的可拆卸基准垫片或由多片可拆卸垫片叠加形成的调整垫片组,以实现针刺深度的分级调整。铺层累计厚度越大,铺层外表面与半壳式t型外模内表面之间的间隙越小,刺针所需的最大进入深度越小,所对应的限位垫片总厚度越大。
4、进一步的,所述刺针采用具有圆头针尖、工作段为三角形截面的刺针;所述工作段的每条棱上有2个倒钩,所述工作段的截面高度为0.53mm;所述刺针经针刺导向通槽进入碳纤维布与网胎形成的铺层,圆头针尖有利于减少刺入过程中对碳纤维布面内纤维的直接切割;三角形工作段用于带动网胎纤维沿铺层厚度方向迁移并形成层间缠结。三根所述刺针安装于针柄套筒内部。
5、进一步的,所述针刺导向通槽包括设置于圆柱段上的圆柱段针刺导向通槽和设置于底部段上的底部段针刺导向通槽;所述圆柱段针刺导向通槽沿所述圆柱段的轴向延伸并沿周向间隔布置,相邻所述圆柱段针刺导向通槽之间的周向角间隔为20°,槽宽为2mm;所述底部段针刺导向通槽由靠近所述圆柱段的一侧向远离所述圆柱段的一侧延伸并间隔布置,相邻所述底部段针刺导向通槽之间的间距为5mm,槽宽为2mm。设置针刺导向通槽使操作者能够沿预定路径区域移动手动针刺执行器,以便于在不同铺层阶段重复确定针刺区域。所述工装刻度条沿对应的所述针刺导向通槽的长度方向设置,并具有用于确定相邻针刺点之间距离的刻度标识。针刺过程中,操作者根据工装刻度条确定相邻针刺点之间的距离,并结合相邻通槽之间的间隔确定针刺点阵。所述针刺密度可以控制为25~30针/cm2,以减少针刺点位分布不均、局部漏刺或局部过密针刺的可能性。
6、进一步的,所述半壳式t型外模的拼接部位设置有连接孔,两个半壳式t型外模通过十字槽盘头螺钉和1型六角螺母进行可拆卸锁紧。所述分体式外限位工装采用可拆卸结构,在完成当前铺层阶段的针刺后能够拆除,以便继续铺覆后续碳纤维布和网胎裁片,并在后续针刺阶段重新围合和锁紧。
7、进一步的,所述成型工装还包括定位针,所述定位针用于在两个所述半壳式t型外模围合之前插入铺层间隙补偿压块和已铺覆裁片,将所述铺层间隙补偿压块、所述裁片与所述eva泡沫支撑芯模预固定,且所述定位针的插入位置靠近裁片的接口处并避开所述针刺导向通槽所对应的区域。
8、进一步的,所述eva泡沫支撑芯模和铺层间隙补偿压块组均由eva泡沫制成;所述铺层间隙补偿压块组用于在多次铺层的各个阶段辅助工装,使裁片都能被工装有效定位、限位;所述eva泡沫支撑芯模用于承受所述铺层和针刺操作产生的载荷。采用eva泡沫确保了二者的承载力和稳定性。
9、一种t型变厚度预制体的制备方法,使用上述工装,包括以下步骤:
10、s1、设计织物铺层:根据t型变厚度预制体的圆柱区域、底部区域的结构尺寸及厚度要求进行铺层设计,将碳纤维布和网胎裁切为连续层裁片、底部插层裁片和圆柱部插层裁片,并进行编号;
11、s2、铺覆织物并定位:将连续层裁片铺覆于eva泡沫支撑芯模上,使所述连续层裁片同时覆盖所述圆柱区域和所述底部区域,并与所述eva泡沫支撑芯模的t形成型外轮廓贴合;将相应的铺层间隙补偿压块扣在待针刺的铺层上,插入定位针固定铺层间隙补偿压块、裁片及底毡;再将两个半壳式t型外模从两侧围合并锁紧,使所述分体式外限位工装从所述铺层的外侧对已铺覆的裁片进行定位和限位;
12、s3、导向针刺:根据当前铺层的厚度设置所述手动针刺执行器的限位垫片,使刺针依次经圆柱段针刺导向通槽和底部段针刺导向通槽对所述铺层进行针刺,并根据工装刻度条确定针刺点位和针刺点距,根据手动针刺执行器刻度条及所述限位垫片限制所述刺针的最大进入深度;所述针刺密度可以为25~30针/cm2;
13、s4、分阶段铺覆与针刺:拆除所述分体式外限位工装、定位针及铺层间隙补偿压块,按照s1中的铺层设计依次铺覆后续连续层裁片、底部插层裁片和圆柱部插层裁片;在完成预定铺层阶段的裁片铺覆后,重新安装铺层间隙补偿压块,插入定位针固定,重新围合并锁紧所述分体式外限位工装,对新增铺层实施导向针刺;重复铺覆、工装定位和导向针刺的操作,直至所述圆柱区域和所述底部区域分别达到设计层数和设计厚度;
14、s5、脱模与检查:完成全部裁片的铺覆和针刺后,拆除所述分体式外限位工装,将成型后的t型变厚度预制体从所述eva泡沫支撑芯模上分离,并对所述t型变厚度预制体的外形轮廓、区域厚度、厚度过渡状态、铺层贴合状态、插层接口位置和针刺点分布状态进行检查。
15、进一步的,所述碳纤维布为平纹碳纤维布、斜纹碳纤维布或单向碳纤维布,其面密度为100~300g/m2;所述网胎为碳纤维网胎或增强纤维网胎,其单层厚度为0.1~0.3mm,优选为0.2mm。
16、进一步的,所述s1的铺层设计中,所述圆柱区域设计为9层铺层结构,所述底部区域设计为13层铺层结构;所述圆柱区域采用碳纤维布与网胎交替铺设,所述底部区域采用碳纤维布与两层网胎组合铺设;所述圆柱区域的铺层方向为0°/90°,各铺层按照逐层交替、正交穿插的方式排列;所述底部区域的铺层方向为0°/45°/90°,各铺层按照逐层相间循环、交错穿插的方式排列;所述s1的织物裁切中,根据所述铺层设计确定的铺层结构和裁片轮廓编写裁床切割程序,利用裁床对所述碳纤维布和所述网胎进行裁切。
17、进一步的,所述连续层裁片同时覆盖所述圆柱区域和所述底部区域用于维持圆柱区域与底部区域之间的铺层连续性,且所述连续层裁片的底部设置有用于适应所述圆柱区域与所述底部区域之间转折轮廓的切口;所述底部插层裁片为无切口的整体式裁片,并与所述连续层裁片交替铺覆于所述底部区域,以覆盖所述连续层裁片的底部切口位置用于对底部区域进行局部补厚和增强;所述圆柱部插层裁片覆盖所述圆柱区域的局部区域用于对圆柱区域进行局部补强,各圆柱部插层裁片的接口分别设置于所述圆柱区域的45°、135°、225°和315°周向位置,并分别布置于不同连续层裁片对应的区域,使相邻所述圆柱部插层裁片的接口沿圆柱周向相互错开,以减少多个插层接口在同一周向位置集中重合并形成厚度方向连续薄弱区域的可能性。通过连续层裁片、底部插层裁片和圆柱部插层裁片的交替铺覆,使圆柱区域和底部区域形成预定厚度差。
18、进一步的,所述s2中的铺覆织物步骤为初始铺覆;所述初始铺覆中,将四张编号1连续层裁片沿预定铺覆方向依次铺覆于所述eva泡沫支撑芯模上,使每一所述编号1连续层裁片的圆柱部分包覆于所述芯模圆柱部外侧,使其底部部分铺设于所述芯模底部上,并将所述连续层裁片底部切口两侧分别整理平整。
19、进一步的,所述s4中每次实施导向针刺前均需要根据新增铺层的厚度调整所述限位垫片的数量或总厚度,使刺针能够对新增铺层进行针刺连接,同时减少刺针对已完成针刺的下层网胎和底层碳纤维布的重复过刺。
20、本发明具有的优点和积极效果:
21、本发明采用与t型变厚度预制体成型内表面、底面轮廓相匹配的eva泡沫支撑芯模和可拆卸的分体式外限位工装,从铺层的内侧和外侧分别进行支撑、定位和限位,有利于减少圆柱区域、底部区域铺层拱起、滑移、褶皱和局部悬空,使各层增强纤维较好地保持预定铺层形态,并有利于提高预制体尺寸和铺层分布的一致性。
22、本发明在半壳式t型外模上设置针刺导向通槽和工装刻度条,通过针刺导向通槽限定可实施针刺的路径区域,并通过工装刻度条确定针刺点距,有利于减少针刺轨迹偏移、漏刺和局部过密针刺,降低针刺位置波动并使厚度方向的针刺纤维分布更加均匀。
23、本发明采用连续层裁片、底部插层裁片和圆柱部插层裁片相结合的铺层方式;连续层裁片用于维持圆柱区域与底部区域之间的增强纤维连续性,底部插层裁片用于对底部高厚度区域进行局部补厚,圆柱部插层裁片用于对圆柱区域进行局部补强,使材料能够按照不同区域的厚度和受力需求进行配置;铺覆过程中将圆柱部插层裁片的接口位置相互错开,并分散设置于不同连续层裁片对应的区域,有利于避免各层接口在同一周向位置集中重合,降低接口贯通所导致的局部应力集中、层间剥离或裂纹扩展通道风险,并改善圆柱区域沿周向和厚度方向的载荷传递连续性;将无切口的底部插层裁片,并使其与带有底部切口的连续层裁片交替铺覆,底部插层裁片能够在连续层底部切口位置形成连续的纤维增强层,对连续层因底部切口方向一致而可能形成的局部纤维不连续区域进行覆盖和补强,从而减少底部区域形成连续薄弱路径和应力集中区域的可能性。
24、本发明采用与分体式外限位工装配合使用的手动针刺执行器,并通过限位垫片和手动针刺执行器刻度条对针刺深度进行分级和辅助定量控制,使刺针的最大进入深度与当前铺层的厚度相适应,有利于减少因刺入深度不足造成的层间连接不充分以及刺针反复过深进入下层网胎和底层碳纤维布的情况;手动针刺执行器采用具有圆头针尖、工作段为三角形截面的刺针,圆头针尖有利于减少刺入瞬间对碳纤维布面内纤维的直接切割和劈裂;三角形工作段能够带动网胎纤维沿厚度方向迁移并形成层间缠结,从而在降低面内纤维损伤的同时形成厚度方向连接。
25、本发明采用两个可拆卸拼合的半壳式t型外模,便于进行碳纤维布和网胎的分阶段铺覆、针刺及最终脱模,并能够在不同针刺阶段对分体式外限位工装进行重复围合和锁紧,在保证铺层定位稳定性的同时提高工装使用的便利性和重复利用率。
26、本发明通过分体式外限位工装、针刺导向通槽、工装刻度条、手动针刺执行器刻度条及限位垫片的协同作用,使针刺轨迹、点距和最大进入深度具有可重复的操作基准,有利于提高不同操作者、不同针刺阶段和不同批次之间的工艺一致性,并降低人工操作偏差。
27、本发明通过轮廓匹配的eva泡沫支撑芯模、外部的分体式外限位工装配合分阶段的导向针刺,对不同区域的铺层进行控制和针刺加工,有利于减少各组成区域在组合位置产生错位、悬空和局部连接不足,并改善t型变厚度预制体的结构连续性;通过内部柔性支撑、外部轮廓限位、分区变厚度铺层、插层接口错位、针刺路径引导和针刺深度限制等措施协同改善预制体成型过程,有利于减少由铺层缺陷、接口集中、针刺不均和重复过刺引起的结构损伤,并兼顾增强纤维的面内承载作用与针刺纤维的厚度方向连接作用。
28、本发明采用分阶段铺层针刺工艺,能够实现各铺层界面充分缠结,强化层间纤维互锁,减少预制体内部分层、弱界面等缺陷,改善预制体厚度方向纤维分布均匀性,提升层间结合性能,优化内部孔隙连通结构,提升预制体尺寸稳定性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com