
一种碳纤维毡加工用浸渍装置的制作方法
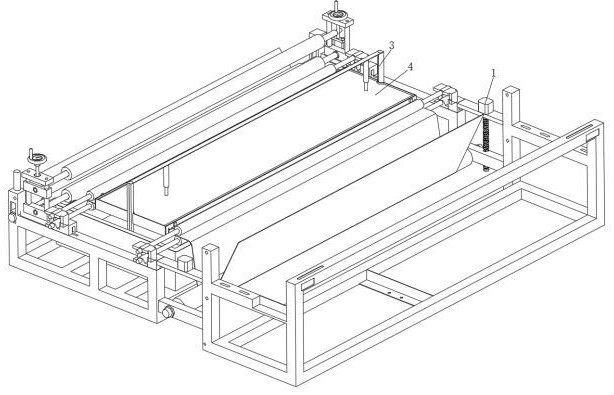
本发明涉及碳纤维毡,尤其涉及一种碳纤维毡加工用浸渍装置。
背景技术:
1、碳纤维毛毡因其优异的耐高温、低热导率及良好的化学稳定性,被广泛应用于光伏单晶炉保温热场、半导体晶体生长、氢燃料电池气体扩散层以及航空航天碳/碳复合材料等高端领域。为了赋予碳纤维毛毡特定的力学强度、结构刚性或功能性,通常需要对其进行浸渍处理,即将树脂、沥青或功能性溶液等浸渍液引入并填充到毛毡的内部孔隙中,随后进行高温固化或碳化。
2、目前,工业上常用的浸渍工艺主要包括常压浸泡、连续过槽配合挤压辊以及传统的静态真空浸渍。然而,碳纤维毛毡具有较高的孔隙率,且内部存在由纤维束间大孔和单丝间微孔组成的复杂多级孔隙网络。在实际生产中,现有浸渍设备及工艺在“渗透”与“排泡”方面存在难以克服的技术缺陷,具体表现在以下两个相互交织的方面:
3、其一,在现有的常规浸渍工艺中,浸渍液往往只能依靠自然毛细作用或简单的重力/负压渗入毛毡表层或纤维束间的大孔中。由于浸渍液难以自发润湿纤维表面并深入单丝间的微小孔隙,毛毡内部极易出现未浸透的“干芯”或“白点”现象。这种渗透不均不仅降低了毛毡的整体致密度,还导致最终固化或碳化后的复合材料内部存在严重的性能梯度,极大削弱了材料的力学强度和热学均匀性。
4、其次,在浸渍过程中,毛毡内部复杂的孔隙网络中充满了空气。当浸渍液进入毛毡时,如果空气排出不畅,就会被包裹在液体中。特别是在传统自上而下的浸渍方式中,液体向下渗透的流向与气泡向上排出的浮力方向相反,两者“迎头相撞”极易在毛毡内部形成“气锁”效应;同时,毛毡内部存在大量“盲孔”或“闭孔”结构,当外部液体快速涌入大孔时,微孔深处的空气被瞬间封死。这些残留的微小气泡在后续的高温固化或碳化阶段,会因受热膨胀或破裂,在碳基体内部留下大量的微孔洞和微裂纹缺陷。这不仅严重破坏了碳纤维毛毡的结构完整性,还导致其抗烧蚀性能、抗压强度及使用寿命大幅下降;
5、综上所述,由于碳纤维毛毡自身的特性,导致碳纤维毛毡在进行浸渍的过程中,无法保证浸渍效果。
技术实现思路
1、本发明技术方案针对现有技术解决方案过于单一的技术问题,提供了显著不同于现有技术的解决方案,本发明实施例提供一种碳纤维毡加工用浸渍装置,以解决现有的碳纤维毛毡在进行浸渍过程中,浸渍效果差的技术问题。
2、本发明实施例采用下述技术方案:一种碳纤维毡加工用浸渍装置,包括浸渍箱,界定浸渍空间与毛毡进给路径,还包括:呼吸式挤压机构、压力自调节机构和张力调节机构;
3、所述呼吸式挤压机构设于浸渍空间上游的干态预压腔,包括挤压板和驱动件;所述驱动件驱动挤压板对干态毛毡预压排气,并在吸液完成后再次挤压以排出多余浸渍液;
4、所述压力自调节机构设于呼吸式挤压机构上游,包括厚度感知件和调节组件;所述厚度感知件获取毛毡实时厚度,所述调节组件根据厚度信号动态调节驱动件的下压行程,以使不同厚度的毛毡保持恒定压缩比;
5、所述张力调节机构设于浸渍箱的两侧,包括两个张力辊,用于呼吸式挤压机构在对毛毡进行浸渍时两个张力辊同步发生位置变化,以使毛毡保持拉紧程度。
6、进一步,所述张力调节机构包括左调节组件和右调节组件,所述左调节组件和右调节组件分别设置有浸渍箱两侧,所述活动板上转动设置有张力辊一,所述活动板通过驱动组件上下运动,所述右调节组件包括设置在其配合架上的张力辊,所述张力辊通过电控抬升器运动带动配合按压块运动,所述配合按压块与张力辊连接。
7、进一步,所述导向限位机构包括导向杆,所述导向杆内开设有安装槽,所述安装槽内设置有弹簧板,所述弹簧板一侧设置有上挡板,所述上挡板下方设置有下偏转挡块,所述上挡板和下偏转挡块之间通过弹簧连接。
8、进一步,所述呼吸式挤压机构包括配合箱和上挤压板,所述配合箱底面开设有若干通孔,所述配合箱和上挤压板之间设置有配合导向块,所述上挤压板对应处开设有通槽,所述配合箱两侧开设有通过槽供毛毡移动,所述通过槽上方设置有浮动板,所述浮动板与配合导向块之间滑动连接,所述配合导向块上方设置有电磁器,所述上挤压板上方设置有挡板,其中一侧所述挡板与上挤压板之间设置有挤压液压杆,所述挤压液压杆通过输送管与挤出器联通,通过介质流动供挤出器活动段移动,所述挤出器与配合箱出口处浮动板连接,两个所述导向杆之间设置有连接板,所述连接板和上挤压板之间设置有电动挤压杆。
9、进一步,所述配合箱与上挡板、下偏转挡块接触面为弧面,下偏转挡块弧度小于上挡板。
10、进一步,所述上浮动挡板桶槽内径与配合导向块外径相同。
11、进一步,所述配合导向块与电磁器之间磁性配合,且配合导向块下方设置有下压感应器,所述下压感应器通过控制器与电磁器电性连接。
12、进一步,所述压力自调机构包括检测盒,所述检测盒内设置有活动块,所述检测盒通过活动块与位于配合导向块外侧的调节箱连接,所述所述调节箱内设置有限制块用于作为活动段。
13、进一步,所述限制块内腔表面积小于调节箱内表面积,且活动块上端部初始状态下位于通过槽下底处,所述连接管一侧位于限制箱下半部分,另外一侧位于检测盒上半部分。
14、与现有技术相比较,本发明的有益效果在于:
15、其一,通过设置呼吸式挤压机构,使得有效提高了毛毡浸渍效果,本发明打破了传统浸渍“先浸液后挤压”的常规逻辑,采用“优先干态挤压排气、后负压吸液渗透”的顺序。在吸液前,通过机械预压强制排出毛毡孔隙内空气,用以消除液体进入微孔时的空气阻力(气锁效应)和空气被压缩产生的“空气弹簧”反弹效应,使高粘度浸渍液能够瞬间、无死角地填满纤维束间的微小盲孔,有效提高浸透率;
16、其次通过在“预压排气”后再进行“自下向上吸液”,确保了液体向上渗透的通道内已无残留空气。这避免了传统工艺中液体向上走、气泡向下排(或被困)的“气液两相流迎头相撞”问题。浸渍液如同活塞般顺畅地自下而上推进,不仅排泡极其彻底,还保证了毛毡厚度方向和宽度方向含胶量的极致均匀,有效避免固化后的内部微孔洞和表面富胶结皮现象;
17、最后当吸液完成后,控制所述呼吸挤压机构再次对毛毡施加挤压力,排出多余浸渍液,有效提高浸液均匀性;
18、本发明打破了传统“全浸没式”在液体中同步挤压吸附的错误设计,创新性地采用“上干下湿”的气液分离式双腔室结构。将“机械挤压排气”动作置于无液体的干态预压排气腔中进行,使孔隙内的空气直接排入大气,彻底消除了高粘度液体对气泡逸出的“液阻效应”;同时,避免了压板在液体中往复运动产生的流体涡流和剪切力,从根本上杜绝了气泡被打碎并“二次卷入”毛毡微孔深处的致命缺陷。
19、其二,通过设置厚度检测与压力自调节机构,在进行生产的过程中,此时毛毡的厚度会有变化,若呼吸挤压机构采用固定的下压运动量,极易导致局部偏厚的毛毡被“过挤压”从而压溃三维针刺网络、丧失原有孔隙率,或导致局部偏薄的毛毡因“少挤压”而排泡不彻底、含胶量失控。为此,本发明设置了厚度自检测机构,能够实时获取进入浸渍区域的毛毡实际厚度,并联动控制后续的呼吸式挤压机构动态调整其运动量,即下压行程(实现毛毡越厚,绝对下压行程必须越大,厚度越薄,绝对下压行程越小,即厚度不同,但是毛毡的压缩比是相同的)。该设计打破了传统固定行程挤压的局限,使设备能够根据毛毡的实时厚度变化进行自适应补偿,确保无论毛毡厚度如何波动,其承受的实际压缩率或挤压力始终恒定在最佳工艺窗口内。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com