
一种飞行器用碳纤维包覆铝管的制造工艺及其复合管件的制作方法
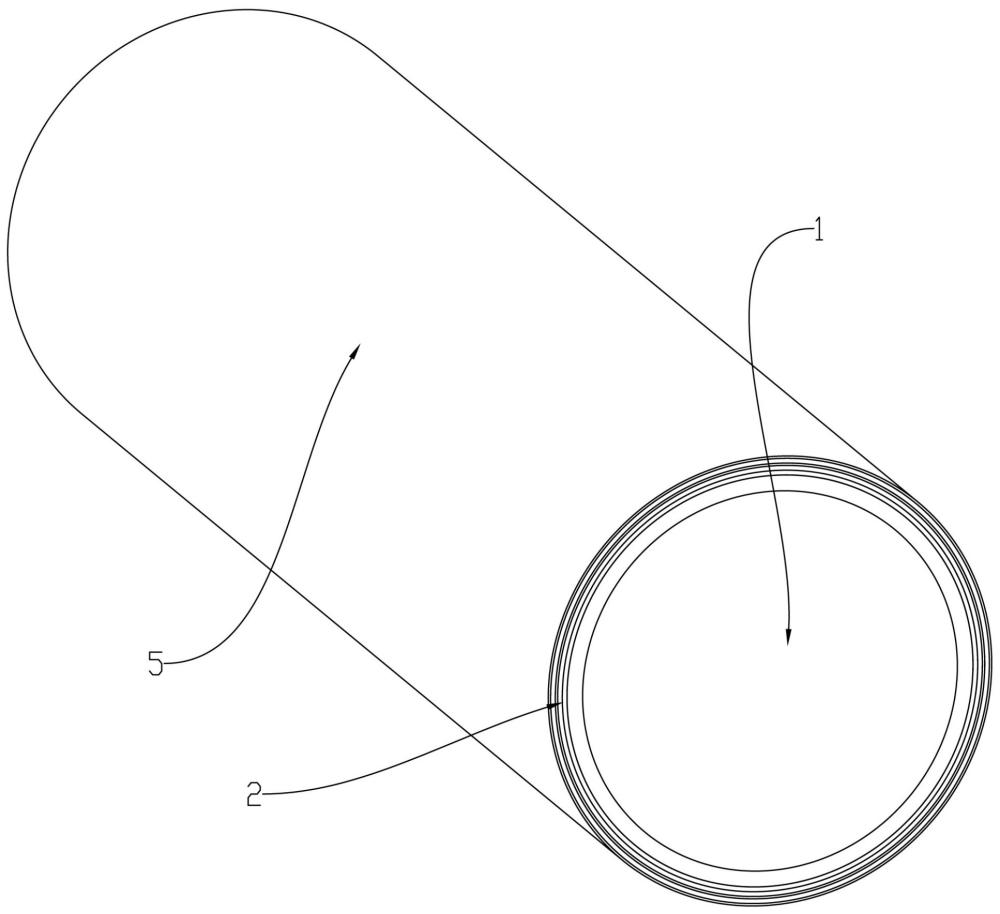
本发明涉及飞行器结构件制造,具体涉及一种飞行器用碳纤维包覆铝管的制造工艺及其复合管件,尤其适用于evtol(电动垂直起降)飞行器机臂主支撑管、机身支撑管等对轻量化、高刚性、动平衡及减振降噪性能有严苛要求的结构件。
背景技术:
1、随着低空经济的快速发展,evtol(电动垂直起降)飞行器已成为城市空中交通的重要载体。evtol飞行器的机臂支撑管、机身支撑管等核心承力结构件,需要同时满足轻量化、高强度、高刚性、动平衡优良以及减振降噪等多重性能要求。支撑管作为连接旋翼系统与机身的关键传力构件,其性能直接影响飞行器的续航能力、飞行稳定性、乘坐舒适性及结构疲劳寿命。
2、目前,市面上evtol飞行器的支撑管主要采用以下三种技术路线:
3、第一种为纯铝合金管材。铝合金管材加工成熟、成本较低,但其密度较大(约2.7g/cm³),导致管件自重偏大,整机增重直接降低飞行器的续航里程和有效载荷。此外,铝合金材料的比强度和比刚度有限,在满足evtol飞行器高强度需求时往往需要增加壁厚,进一步加剧了重量问题。
4、第二种为全碳纤维管材。碳纤维复合材料具有极高的比强度和比刚度,密度仅为铝合金的约60%,轻量化优势显著。然而,全碳纤维管材的抗冲击韧性差、脆性大,在evtol飞行器起降颠簸、低空气流扰动及多旋翼高速旋转产生的高频振动冲击下,极易发生开裂、崩边等脆性破坏,安全性不足。同时,全碳纤维管材缺乏金属基体的塑性变形吸能能力,一旦发生损伤往往呈灾难性断裂,难以预警。
5、第三种为传统碳铝复合管件。为兼顾铝合金的韧性与碳纤维的轻量高强特性,部分技术方案采用在铝合金管外壁包覆碳纤维层的复合结构。
6、如公开号为cn105799196a的中国专利文件,公开了一种铝合金复合碳纤维方管的制备方法。
7、然而,现有碳铝复合管件存在以下突出问题:
8、(1)铺层设计不合理,动平衡性能差。传统碳铝复合管件的碳纤维缠绕铺层多采用单一方向或非对称布置,导致固化成型过程中树脂收缩应力分布不均,管件壁厚不均匀,成型后质量偏心量大,杆件固有动平衡差。在evtol多旋翼高速旋转工况下,动平衡不良会引发剧烈振动,严重影响飞行稳定性和乘坐舒适性。
9、(2)制造工艺粗糙,表面质量差。现有碳铝复合管件多采用一次卷制固化成型工艺,碳纤维预浸布中的树脂在固化过程中因含胶量波动、缠绕张力不均及脱模带(如bopp带)压痕等因素,导致管件外表面出现富树脂区与贫胶区交替分布的微观凹凸不平整现象。这种表面微观形变不仅影响管件外观,更会在evtol高速飞行时增加气动风阻,产生额外气动噪音,且表面不平整区域易成为应力集中点,加速疲劳损伤。
10、(3)一次成型工艺无法兼顾结构性能与表面质量。若在预浸布未固化的生胚状态下直接进行表面研磨或二次包覆,由于生胚树脂处于半流动黏弹态,力学强度极低,研磨压力极易导致管壁压扁失圆、纤维滑移错位、层间分层,严重损害管件的抗弯扭强度。此外,研磨产生的热量会使未固化树脂局部提前凝胶,造成固化不均匀和巨大内应力,后续烘烤时管材发生弯曲、扭曲或鼓包。
11、因此,亟需一种既能保证碳纤维复合层与铝合金管的高强度结合,又能实现优良动平衡、低风阻降噪表面,且工艺可控性好的碳铝复合管件及其制造工艺。
技术实现思路
1、本发明为克服上述现有技术的不足,旨在提供一种能解决上述问题的技术方案。
2、本发明提供一种飞行器用碳纤维包覆铝管的制造工艺,包括以下步骤:
3、s1、第一次卷制:将碳纤维预浸布按预设铺层角度包覆于铝合金内管的外壁;
4、s2、第一次固化:对第一次卷制后的管件进行加热固化,使所述碳纤维预浸布与所述铝合金内管复合为一体;
5、s3、无心研磨:对第一次固化后的管件外表面进行无心研磨,去除表面富树脂层,形成预设粗糙度的研磨面;
6、s4、涂胶:在所述研磨面上涂覆胶层;
7、s5、第二次卷制:将外观碳纤维布贴合于涂胶后的管件外表面并进行卷制;
8、s6、第二次固化:对第二次卷制后的管件进行加热固化,使所述外观碳纤维布与所述碳纤维预浸布的固化层复合为一体。
9、进一步地:步骤s1中,所述碳纤维预浸布包括内层预浸布和外层预浸布;所述内层预浸布由0°方向和90°方向的ud预浸布对叠后包裹于所述铝合金内管的外壁;所述外层预浸布由0°方向和±45°方向的ud预浸布对叠后贴附于所述内层预浸布的外壁;步骤s2中,所述加热固化的温度为140℃~160℃,固化时间为2.5h~3.5h;固化前在管件外表面缠绕脱模带,固化后脱除所述脱模带。
10、进一步地:步骤s3中,所述无心研磨的磨削余量为0.4mm~0.6mm,研磨后管件外径尺寸公差控制在±0.05mm以内,研磨面的表面粗糙度ra为1.6μm~3.2μm;所述无心研磨仅去除表层富树脂层及脱模带压痕,不损伤主体结构碳纤维。
11、进一步地:步骤s4中,所述胶层为环氧树脂胶层,厚度为0.05mm~0.15mm,所述环氧树脂胶的固化温度与所述碳纤维预浸布的树脂体系热匹配;涂胶前还包括对研磨后的管件依次进行清洗和烘烤的步骤;步骤s5中,所述外观碳纤维布为3k斜纹碳纤维布。
12、进一步地:步骤s6中,所述加热固化的温度为140℃~160℃,固化时间为2.5h~3.5h;固化前在管件外表面缠绕脱模带,固化后脱除所述脱模带;第二次固化后依次进行表面涂装和cnc切割。
13、本发明还提供一种飞行器用碳纤维包覆铝管的复合管件,采用如上任一项所述的制造工艺制备而成,所述复合管件包括:
14、铝合金内管;
15、碳纤维复合层,包覆于所述铝合金内管的外壁并固化为一体,所述碳纤维复合层由多层碳纤维预浸布按铺层角度对称均衡布置而成;
16、胶层,涂覆于所述碳纤维复合层的外表面;
17、外观碳纤维层,通过所述胶层贴合于所述碳纤维复合层的外表面并固化为一体;
18、其中,所述碳纤维复合层与所述胶层之间的界面为研磨粗糙面。
19、进一步地:所述碳纤维复合层包括内层预浸布层和外层预浸布层;所述内层预浸布层由0°方向和90°方向的ud预浸布对叠固化而成;所述外层预浸布层由0°方向和±45°方向的ud预浸布对叠固化而成。
20、进一步地:所述研磨粗糙面的表面粗糙度ra为1.6μm~3.2μm;所述胶层为环氧树脂胶层,厚度为0.05mm~0.15mm。
21、进一步地:所述外观碳纤维层为3k斜纹碳纤维布层;所述外观碳纤维层的外表面还设有涂装层,所述涂装层为半哑光漆面。
22、进一步地:所述铝合金内管的壁厚为1.0mm~2.0mm,外径为17mm~30mm。
23、与现有技术相比,本发明的有益效果是:
24、(1)轻量化与高刚性兼备。本发明采用铝合金内管作为基体,外壁包覆碳纤维复合层,充分利用碳纤维的高比强度、高比刚度特性与铝合金的塑性韧性,在保证结构强度与刚性的前提下大幅降低管件自重。相比同规格纯铝管,本发明复合管件的弯曲强度提高146.68%、弯曲弹性模量提高86.62%、强度提高88.50%,变形量降低35%以上,满足evtol飞行器机臂主支撑的严苛承载需求。
25、(2)动平衡性能优良。本发明碳纤维复合层采用铺层角度对称均衡布置,内层预浸布由0°方向和90°方向的ud预浸布对叠而成,外层预浸布由0°方向和±45°方向的ud预浸布对叠而成。该对称铺层设计使固化收缩应力在周向和轴向上相互抵消,避免管件翘曲变形,确保成型后壁厚均匀、质量分布对称,质量偏心量小,杆件固有动平衡优良,有效抑制evtol多旋翼高速旋转工况下的振动传递。
26、(3)低风阻降噪表面,气动性能优异。本发明通过"第一次固化→无心研磨→涂胶→第二次卷制外观布→第二次固化"的二次复合成型工艺,有效解决了传统一次成型工艺中预浸料固化后表面微观凹凸不平整的问题。无心研磨精准去除表层富树脂层及脱模带压痕,获得ra 1.6μm~3.2μm的均匀粗糙面;随后涂覆0.05mm~0.15mm的薄胶层并贴合3k斜纹碳纤维外观布进行二次固化,胶层薄且均匀,固化过程中不易产生表面形变,使管件外表面光滑平整,显著降低飞行时的气动风阻和气动噪音。
27、(4)界面结合强度高,抗分层性能优异。本发明在第一次固化后对管件外表面进行无心研磨,仅去除表层富树脂层而不损伤主体结构碳纤维,适度露出碳纤维织物纹理,为二次包覆提供良好的微观机械啮合条件。研磨后涂覆的环氧树脂胶层与预浸料树脂体系热匹配(固化温度均为150℃),二次固化时热膨胀系数一致,不产生额外热应力,界面结合强度高,有效防止evtol高频振动工况下的层间分层和剥离。
28、(5)工艺可控性好,产品一致性高。本发明采用两次独立固化工艺,第一次固化使碳纤维预浸布与铝合金管形成刚性整体,为后续无心研磨提供稳定的力学基础,避免了生胚状态下研磨导致的管壁压扁、纤维滑移、树脂局部提前凝胶等缺陷。无心研磨步骤严格控制磨削余量(0.4mm~0.6mm)和外径公差(±0.05mm),确保管件尺寸精度高、一致性好,适合批量化生产。
29、(6)抗振降噪,延长使用寿命。碳纤维复合层的高阻尼特性与铝合金内管的塑性吸能能力相结合,形成天然的减振降噪复合结构。碳纤维层有效衰减多旋翼高频振动向机身的传递,降低结构噪音;铝合金内管提供韧性支撑,防止脆性断裂。两者协同作用,显著降低振动噪音,减轻长期振动导致的结构疲劳、螺栓松动和零件老化,延长飞行器使用寿命,提升飞行安全性。
30、本发明的附加方面和优点将在下面的描述中部分给出,部分将从下面的描述中变得明显,或通过本发明的实践了解到。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com