
一种薄体长形下巴件的成型模具及注塑方法与流程
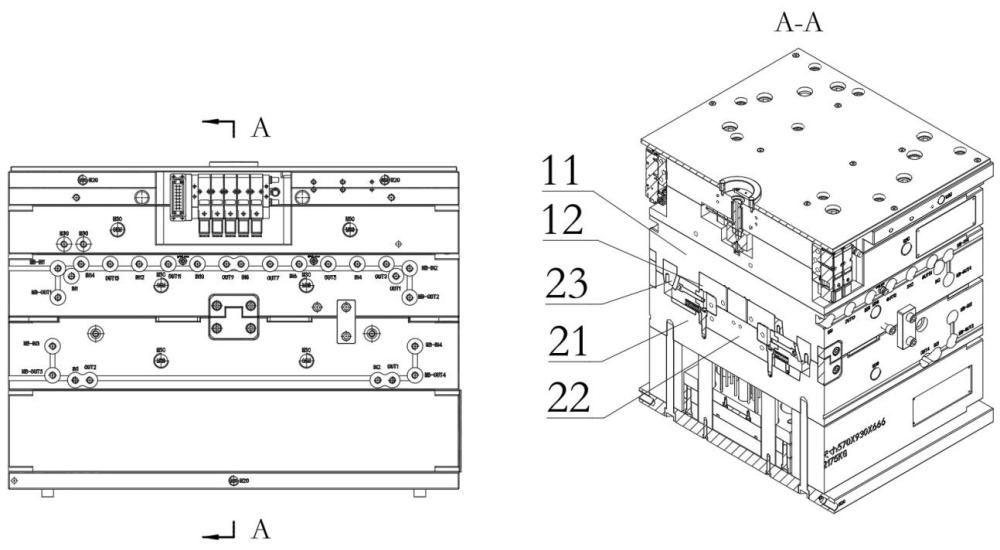
本申请涉及模具,特别涉及一种薄体长形下巴件的成型模具及注塑方法。
背景技术:
1、注塑模具是注射成型工艺中使用的专用成型工具,用以完成相应产品的制造。
2、现有的显示器下巴件,通常呈长条形且壁厚较薄,长度为450-750mm,厚度不大于0.5mm,这种显示器下巴件以注塑方式形成下巴件注塑控制难度较大,难以满足实际需求。
技术实现思路
1、针对现有技术中的缺陷,本申请所采用的技术方案为提出一种薄体长形下巴件的成型模具。
2、本申请的第一方面提供了一种薄体长形下巴件的成型模具,用于薄体长形下巴件的制备过程中,所述模具包括:
3、第一模具组件;
4、第二模具组件,与所述第一模具组件可相互配合以形成若干薄体长形型腔;
5、多点针阀进料系统,设置在所述第一模具组件上,所述多点针阀进料系统包括依次连通的热流道、针阀及冷流道;
6、若干所述冷流道沿所述型腔的延伸方向分布,并分别与所述型腔连通,以使各所述冷流道对应所述型腔的不同区域,所述热流道与所述冷流道之间通过针阀连通,所述多点针阀进料系统用于在注塑过程中控制不同所述针阀的启闭时序、启闭时间及启闭程度,以使下巴件上不同区域呈现一致的注塑效果;
7、所述冷流道通过浇口与所述型腔连通,所述浇口呈扁平状,所述浇口沿靠近所述型腔的方向渐扩设置;
8、所述模具上还设置有排气槽组,所述排气槽组设置于分型面、流动末端、滑块区域或熔胶交汇区域中的一个或任意多个。
9、在一个可选的实施例中,所述第一模具组件包括第一模板与第一模仁,所述第二模具组件包括第二模板、第二模仁及滑动件;
10、所述第一模具组件用以与所述第二模具组件贴合,以在所述第一模仁、所述第二模仁及所述滑动件之间形成至少两个型腔;
11、所述多点针阀进料系统分别连通所述至少两个型腔,以使位于不同所述型腔的下巴件呈现一致的注塑效果。
12、在一个可选的实施例中,所述排气槽组包括第一排气槽与第二排气槽,所述第一排气槽分别连通所述型腔与所述第二排气槽;
13、所述第一排气槽的深度不大于所述第二排气槽的深度。
14、在一个可选的实施例中,所述第一模仁与所述第二模仁之间设置有沿所述型腔间隔分布的所述排气槽组;
15、所述滑动件与所述第一模仁和/或所述第二模仁之间设置有若干所述排气槽组,所有所述第一排气槽沿所述型腔的长度方向连续排布,各所述第二排气槽分别连通所述第一排气槽,并对应所述第一排气槽间隔排布。
16、在一个可选的实施例中,还设置有分区冷却系统;
17、所述分区冷却系统包括第一冷却模组、第二冷却模组及第三冷却模组;
18、所述第一冷却模组至少穿设于所述第一模仁设置,所述第二冷却模组至少穿设于所述第二模仁设置,所述第三冷却模组至少穿设于所述滑动件设置;
19、所述第一模具组件用以贴合所述第二模具组件,以使所述多点针阀进料系统与所述型腔位于所述分区冷却系统围绕形成的区域内。
20、在一个可选的实施例中,所述第一冷却模组包括第一型腔冷却水路与第一进料冷却水路,所述第一型腔冷却水路沿所述型腔的长度方向延伸,所述第一进料冷却水路沿所述第一型腔冷却水路的长度方向间隔设置,以与所述第一型腔冷却水路交错分布;
21、所述第二冷却模组包括第二型腔冷却水路与第二进料冷却水路,所述第二型腔冷却水路延伸方向与所述第二进料冷却水路延伸方向相同设置,所述第二型腔冷却水路与所述第二进料冷却水路沿塑胶流动方向排布,以与所述第一进料冷却水路交错分布;
22、所述第三冷却模组包括滑块冷却水路,所述滑块冷却水路沿所述滑动件的滑动方向设置,且位于所述第一型腔冷却水路与所述第二型腔冷却水路之间;
23、所述第一模具组件用以贴合所述第二模具组件,以使所述分区冷却系统至少从两个方向上冷却所述多点针阀进料系统与所述型腔。
24、在一个可选的实施例中,各所述冷流道自近及远设置有流量等级依次降低的子流道,末端的所述子流道通过所述浇口与所述型腔连通;
25、各级子流道的连通处设置有冷却部,所述冷却部沿上一级子流道的延伸方向延伸设置,以使塑胶受惯性作用至少部分流经所述冷却部,再向各下一级所述子流道流动,以使得进入所述型腔的塑胶的温度与流动性符合预设目标。
26、本申请的第二方面,提供了一种注塑方法,采用第一方面中任意一项所述的注塑模具进行注塑,所述方法包括:
27、获取注塑效果需求,生成注塑信号;
28、依据注塑信号,控制多点针阀进料系统中不同针阀的启闭时序、启闭时间及启闭程度;
29、将融化的塑胶材料通过多点针阀进料系统注入至型腔内;
30、并通过注塑模具上设置的排气槽组分阶段被动排除型腔内的气体;
31、且依据注塑信号控制注塑模具上设置的分区冷却系统中不同冷却模组的冷却温度、冷却时间及冷却时序,以完成对下巴件的注塑。
32、本申请至少具备以下有益效果:
33、本申请提供了一种薄体长形下巴件的成型模具及注塑方法,降低了下巴件注塑的控制难度,提升了下巴件呈现效果制备的稳定性与灵活性,有效满足了下巴件的实际需求;
34、具体地,模具包括多点针阀进料系统,多点针阀进料系统包括依次连通的热流道、冷流道及针阀,若干冷流道与型腔连通,一方面,能够实现对型腔内不同区域进行控制,有效降低了注塑控制难度;另一方面,缩短了单一注塑路径的流动长度,有效减少了短射与压力过高的情况,提高了下巴件的美观度与成型稳定性;并结合不同针阀的启闭时序、启闭时间及启闭程度的控制,使得下巴件上不同区域呈现一致的注塑效果,以满足下巴件的实际外观需求;
35、冷流道通过扁平状浇口与型腔连通,有效提升了塑胶熔体的展开效果,降低流动阻力并减少充模压力,提升了塑胶在型腔内的流动性,在一定程度上降低了冷料痕迹的产生;
36、薄体长形下巴件的成型模具上还设置有排气槽组,有效解决了注塑过程中的气体滞留问题,在较大程度上避免了因困气而导致的烧焦、填充不足、披锋及黑影问题;
37、通过多点针阀进料系统的分区进料、冷流道的结构设置、排气槽组的分区排气及侧向扇形浇口的协同配合,优化了下巴件等薄体长形下巴件的制备效果,提升了产品的成型质量。
1.一种薄体长形下巴件的成型模具,其特征在于,用于薄体长形下巴件的制备过程中,所述模具包括:
2.根据权利要求1所述的薄体长形下巴件的成型模具,其特征在于,所述第一模具组件包括第一模板与第一模仁,所述第二模具组件包括第二模板、第二模仁及滑动件;
3.根据权利要求2所述的薄体长形下巴件的成型模具,其特征在于,所述排气槽组包括第一排气槽与第二排气槽,所述第一排气槽分别连通所述型腔与所述第二排气槽;
4.根据权利要求3所述的薄体长形下巴件的成型模具,其特征在于,所述第一模仁与所述第二模仁之间设置有沿所述型腔间隔分布的所述排气槽组;
5.根据权利要求2所述的薄体长形下巴件的成型模具,其特征在于,还设置有分区冷却系统;
6.根据权利要求5所述的薄体长形下巴件的成型模具,其特征在于,所述第一冷却模组包括第一型腔冷却水路与第一进料冷却水路,所述第一型腔冷却水路沿所述型腔的长度方向延伸,所述第一进料冷却水路沿所述第一型腔冷却水路的长度方向间隔设置,以与所述第一型腔冷却水路交错分布;
7.根据权利要求1所述的薄体长形下巴件的成型模具,其特征在于,各所述冷流道自近及远设置有流量等级依次降低的子流道,末端的所述子流道通过所述浇口与所述型腔连通;
8.一种注塑方法,其特征在于,采用权利要求1至7中任意一项所述的注塑模具进行注塑,所述方法包括:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com