
一种卤制品自动化输送生产线的制作方法
本发明涉及卤制品输送线体,具体涉及一种卤制品自动化输送生产线。
背景技术:
1、卤制品是食品加工行业的重要品类,其生产过程包含卤煮、沥液、输送、卸料等核心工序,悬挂式输送因占地小、可连续化运行,逐步成为卤制生产线的主流输送形式。
2、目前,现有卤制品悬挂输送装置主要存在以下缺陷:
3、1.功能单一,滴漏污染严重:现有卤制吊篮仅具备卤煮承载与简单卸料功能,出锅后篮体表面与物料携带的卤汁、油脂会持续滴落,造成地面积油积汤、滋生蚊虫、异味严重;虽可通过全线布置接液槽缓解,但接液槽易积存残渣、难以清洁,反而成为新的卫生死角,且无法解决跨洁净区输送的滴漏问题。
4、2. 结构复杂,可靠性差,卫生隐患突出:为实现翻转、防滴等功能,部分吊篮内置驱动电机、连杆机构、气动元件等,在高温、高湿、高盐雾的卤制车间环境中,电气元件易锈蚀失效,密封件易老化脱落;且内置传动结构存在大量盲孔、缝隙与夹层,难以彻底清洗,易滋生细菌,存在食品安全隐患,不符合食品生产卫生规范。
5、3. 沥液抖液方式不合理,影响产品品质:现有沥液多采用自然沥干,效率低、耗时长;部分采用整筐振荡抖液,物料反复浸泡在滴落的卤汁中,易导致口感过咸、表皮破损,同时抖液能量分散,无法针对性去除底面挂液,沥液效果有限。
6、4.工序分散,连续化程度低:卤煮、沥液、输送、卸料工序多采用独立设备衔接,需人工完成转筐、摆盘等操作,人工成本高,二次污染风险大,且工序衔接存在等待瓶颈,难以实现真正的连续化大规模生产。
7、5.卸料方式刚性大,成品破损率高:现有翻转卸料多为刚性翻板倾倒,物料易受冲击磕碰、散落,尤其对于卤豆腐、去皮禽肉、卤蛋等软嫩产品,表皮破损率高,影响产品卖相与成品率。
8、因此,开发一种结构简单可靠、全程无滴漏、无卫生死角、集卤煮卸料于一体的卤制品自动化输送生产线,是本领域亟待解决的技术问题。
技术实现思路
1、本发明的目的在于:为解决上述问题,本发明提供了一种卤制品自动化输送生产线。
2、本发明为了实现上述目的具体采用以下技术方案:
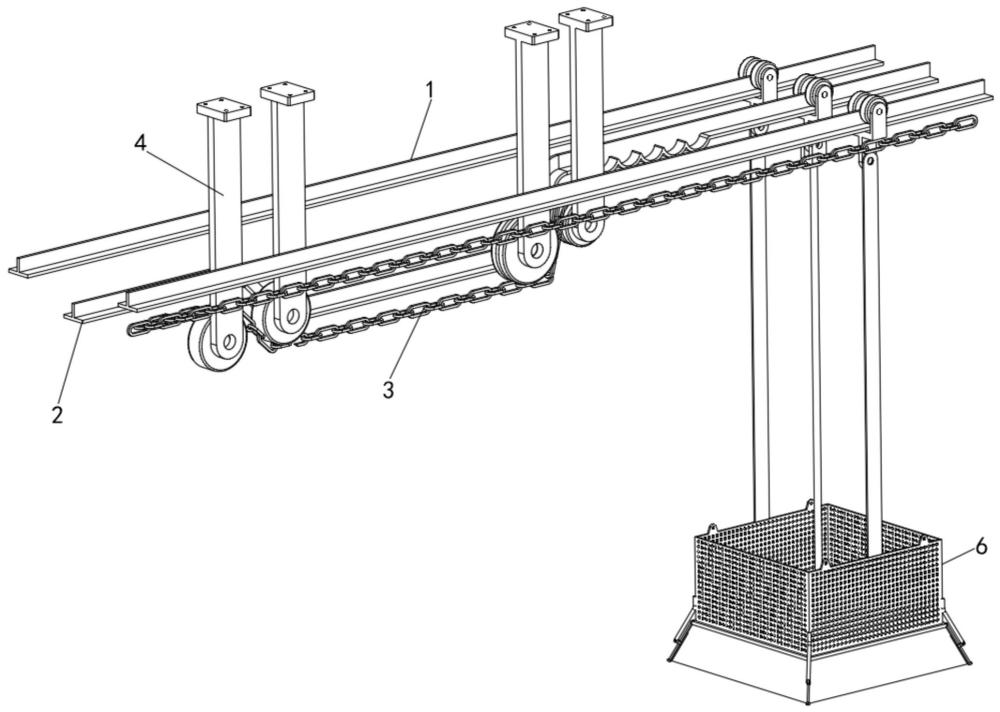
3、一种卤制品自动化输送生产线,包括第一输送导轨与悬挂输送组件,所述第一输送导轨由两条平行导轨组成,两条平行导轨之间设置有第二输送导轨,第一输送导轨与第二输送导轨上均滑动连接有滑吊组件,第一输送导轨与第二输送导轨的外侧均设置有输送链条,输送链条驱动对应的滑吊组件移动;
4、所述悬挂输送组件包括网框、吊杆、底托板与弹性裙边,网框通过滑吊组件悬挂在第一输送导轨下方,吊杆通过滑吊组件悬挂在第二输送导轨下方,底托板的顶部设置有弹性托板,弹性托板固定安装在吊杆的底端,弹性裙边设置在底托板的四周,随着底托板降与升弹性裙边能上下摆动。
5、进一步地,所述第二输送导轨沿输送方向依次分为卤煮出料段、抖液段、快速兜料段、防滴液输送段、卸料切换段、卸料段;
6、卤煮出料段与第一输送导轨对应部分齐平,底托板托住网框底部,且整体脱离卤液;
7、抖液段呈波浪设置,使底托板在不漏料的情况下,小幅度高频率抖动;
8、快速兜料段倾斜角度为80-85°,使底托板快速与网框分离,且弹性裙边上翻,底托板与弹性裙边形成开口朝上的锥斗状;
9、防滴液输送段,使底托板与弹性裙边稳定保持开口朝上的锥斗状进行输送;
10、卸料切换段,使底托板上升,弹性裙边下翻,且底托板与网框之间存在卸料空间,底托板与弹性裙边形成开口朝下的锥斗状;
11、卸料段,使底托板与弹性裙边稳定保持开口朝下的锥斗状进行输送。
12、进一步地,所述卸料切换段的倾斜角度小于快速兜料段的倾斜角度,所述卸料段低于卤煮出料段。
13、进一步地,所述第二输送导轨的外侧设置有若干链条导向轮,链条导向轮使对应输送链条与第二输送导轨形状保持一致。
14、进一步地,所述网框的四角均设置有导向支脚,导向支脚的底端向外倾斜,导向支脚的底端铰接有摆动导向件,所述底托板的四角均铰接有摆杆,摆杆滑动连接在摆动导向件中,弹性裙边的四边分别安装在对应的摆杆上。
15、进一步地,所述底托板的上表面内凹设置。
16、进一步地,所述弹性裙边的四边均设置有插条,所述摆杆的内部开设有安装插槽,插条插接在安装插槽中,摆杆的底端螺纹连接有限位螺母,限位螺母能将安装插槽入口封堵。
17、进一步地,所述弹性裙边的内侧设置有压边框,压边框通过螺栓将弹性裙边固定安装在底托板的底部。
18、进一步地,所述第一输送导轨与第二输送导轨的横截面均呈倒t形设置。
19、进一步地,所述滑吊组件由y形支架与两组导向轮组成。
20、本发明的有益效果如下:
21、1、本发明采用第一输送导轨与第二输送导轨分层独立驱动,网框与底托板分别由对应导轨上的滑吊组件带动,所有工况切换均通过第二输送导轨的轨迹高度变化自动触发,吊篮本体无任何动力与电气元件,纯机械无源运行,彻底规避了高温高湿、高盐雾卤制环境下的电气失效、密封失效问题,运行稳定性大幅提升。
22、2、本发明通过弹性裙边的设置,能隔绝底面与上表面的卤液,能快速抖干底面的卤液,再通过翻斗状态下,弹性裙边上翻形成开口朝上的锥形兜,其开口面积大于网框底面积,可完全承接网框滴落的卤汁、油脂与食物残渣,输送过程中无任何液滴掉落地面,替代了传统全线布置接液槽的方案,从根源上解决了卤制车间地面积油积汤、滋生蚊虫、异味严重的行业痛点,避免了接液槽积污难清的二次卫生问题。
23、3、本发明快速兜料阶段,利用摆杆转动惯量与导向槽摩擦阻力形成的滞后效应,自动实现 “先凹面稳料、后翻边兜接” 的动作时序:吊杆快速下降时,弹性托板先贴合底托板的内凹面,形成缓冲凹面承接从网框落下的物料,避免物料弹跳冲击;随后摆杆缓慢上摆,带动弹性裙边逐步收拢成兜状。全程柔性承接,无刚性磕碰,尤其适配卤蛋、卤豆腐、去皮禽肉等软嫩易损产品,大幅降低了转运破损率。
24、4、本发明在卸料后,弹性裙边、网框与底托板的接触面完全裸露,在设备连续运行时便于清洗,同时弹性裙边采用插条插接与限位螺母封堵的快拆结构,配合压边框实现与底托板的固定,无需专用工具即可快速拆卸更换,设备停机后可单独放入清洗剂中浸泡消毒,彻底去除油膜与蛋白残留,无清洁死角,完全满足食品安全生产规范的审核要求。
1.一种卤制品自动化输送生产线,包括第一输送导轨(1)与悬挂输送组件,其特征在于,所述第一输送导轨(1)由两条平行导轨组成,两条平行导轨之间设置有第二输送导轨(2),第一输送导轨(1)与第二输送导轨(2)上均滑动连接有滑吊组件(5),第一输送导轨(1)与第二输送导轨(2)的外侧均设置有输送链条(3),输送链条(3)驱动对应的滑吊组件(5)移动;
2.根据权利要求1所述的一种卤制品自动化输送生产线,其特征在于,所述第二输送导轨(2)沿输送方向依次分为卤煮出料段(21)、抖液段(22)、快速兜料段(23)、防滴液输送段(24)、卸料切换段(25)、卸料段(26);
3.根据权利要求2所述的一种卤制品自动化输送生产线,其特征在于,所述卸料切换段(25)的倾斜角度小于快速兜料段(23)的倾斜角度,所述卸料段(26)低于卤煮出料段(21)。
4.根据权利要求3所述的一种卤制品自动化输送生产线,其特征在于,所述第二输送导轨(2)的外侧设置有若干链条导向轮(4),链条导向轮(4)使对应输送链条(3)与第二输送导轨(2)形状保持一致。
5.根据权利要求4所述的一种卤制品自动化输送生产线,其特征在于,所述网框(6)的四角均设置有导向支脚(61),导向支脚(61)的底端向外倾斜,导向支脚(61)的底端铰接有摆动导向件(62),所述底托板(8)的四角均铰接有摆杆(82),摆杆(82)滑动连接在摆动导向件(62)中,弹性裙边(9)的四边分别安装在对应的摆杆(82)上。
6.根据权利要求5所述的一种卤制品自动化输送生产线,其特征在于,所述底托板(8)的上表面内凹设置。
7.根据权利要求6所述的一种卤制品自动化输送生产线,其特征在于,所述弹性裙边(9)的四边均设置有插条(91),所述摆杆(82)的内部开设有安装插槽(83),插条(91)插接在安装插槽(83)中,摆杆(82)的底端螺纹连接有限位螺母(84),限位螺母(84)能将安装插槽(83)入口封堵。
8.根据权利要求7所述的一种卤制品自动化输送生产线,其特征在于,所述弹性裙边(9)的内侧设置有压边框(92),压边框(92)通过螺栓将弹性裙边(9)固定安装在底托板(8)的底部。
9.根据权利要求1-8任一项所述的一种卤制品自动化输送生产线,其特征在于,所述第一输送导轨(1)与第二输送导轨(2)的横截面均呈倒t形设置。
10.根据权利要求9所述的一种卤制品自动化输送生产线,其特征在于,所述滑吊组件(5)由y形支架与两组导向轮组成。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com