
一种网芯增强型PVC复合耐磨车载紧固围挡材料及其制备工艺的制作方法
本发明涉及石化化工新材料,具体为一种网芯增强型pvc复合耐磨车载紧固围挡材料及其制备工艺。
背景技术:
1、车载紧固围挡是公路物流运输、厢式货车货物隔离与防护的核心配套材料,在实际使用中需长期承受货物摩擦、反复收卷弯折、张紧载荷等复杂工况,因此对材料的拉伸强度、耐磨性能、层间结合稳定性及耐屈挠疲劳寿命均有较高要求。聚氯乙烯(pvc)基复合材料因成本低廉、成型加工性好、耐化学腐蚀等优势,在围挡、篷盖、输送带等领域得到广泛应用;但纯pvc基体存在力学强度偏低、耐磨性能不足的缺陷,行业内通常采用聚酯纤维网布作为增强骨架进行复合改性,以提升材料整体性能。
2、现有技术中,已有多项针对聚酯纤维增强pvc复合材料及耐磨改性的相关研究。例如,公告号为cn100491631c公开了一种宽幅、高性能聚酯纤维增强聚氯乙烯复合材料及其制备方法,该方案以聚酯纤维织物作为增强骨架,通过浸胶处理后与pvc涂层复合,制备柔性篷体材料,主要应用于篷盖、灯箱广告布等场景。但其存在明显不足:纤维与pvc基体仅依靠常规浸胶实现机械嵌合,界面结合强度有限,在车载围挡反复弯折、高频摩擦的动态工况下,胶层与网布易发生剥离分层,使用寿命难以保障;同时面层未进行专项耐磨改性设计,材料表面耐磨性能不足,长期与货物摩擦易出现磨穿、起毛等问题。
3、再如,公开号为cn105440373a公开了一种高弹性二硫化钼聚氯乙烯橡胶复合材料及其制备方法,该方案将二硫化钼粉体引入pvc/橡胶共混体系,通过稀土改性与碳纳米管包覆改善粉体分散性,以提升材料的耐磨与耐热性能,主要面向轮胎橡胶应用场景。但其缺陷在于:二硫化钼仅经过简单表面改性直接共混,与pvc基体的相容性仍存在局限,长期使用过程中粉体易向表面迁移析出,导致耐磨性能快速衰减;且该方案未结合网芯增强结构,材料整体拉伸强度、抗撕裂性能有限,无法作为结构型围挡材料独立使用。
4、又如,公告号为cn113293458b公开了一种高强度pet聚酯纤维及其制备方法,该方案通过多巴胺溶液对pet纤维进行表面改性,配合聚双希夫碱反应提升纤维本体的强度与耐磨性,应用于纤维纺丝领域。但该技术仅针对单丝本体性能进行优化,并未解决聚酯纤维网与pvc胶层之间的模量突变问题:刚性聚酯纤维与柔性pvc胶层直接结合时,界面处易产生应力集中,在动态屈挠工况下裂纹易从界面处萌生并扩展;同时未构建梯度过渡界面结构,对层间剥离强度的提升幅度有限,无法满足围挡材料长期动态使用的界面稳定性要求。
5、综上,现有技术尚未能同时解决网芯-胶层界面结合弱易分层、面层耐磨性能衰减快、反复屈挠疲劳寿命短三大问题,难以适配车载紧固围挡高强度、高耐磨、长寿命的使用需求。
技术实现思路
1、本发明的目的在于提供一种网芯增强型pvc复合耐磨车载紧固围挡材料。
2、为实现上述目的,本发明提供如下技术方案:
3、一种网芯增强型pvc复合耐磨车载紧固围挡材料,包括表层耐磨胶层和原位接枝改性聚酯工业丝网芯;所述原位接枝改性聚酯工业丝网芯嵌合固定于所述表层耐磨胶层的厚度方向正中位置;
4、所述表层耐磨胶层由以下重量份的原料制成:sg-5型pvc树脂100份,dotp40~45份,环氧大豆油5~6份,钙锌稀土复合稳定剂5.0份,eva-g-mah15~20份,超高分子量聚乙烯微粉7~9份,酚醛树脂包覆二硫化钼耐磨微胶囊4~6份,acr加工改性剂3.0份,硬脂酸钙1.0份。
5、作为进一步的技术方案,所述原位接枝改性聚酯工业丝网芯的网丝外表面包覆设有聚多巴胺-硅烷初级锚固层;所述初级锚固层的制备方式为:将聚酯工业丝编织网采用丙酮超声清洗12min去除表面纺丝油剂,烘干至网布水分质量分数≤0.5wt%;随后将网布完全浸入ph=8.5的多巴胺盐酸盐溶液中,40℃超声处理25min后取出沥干;再均匀喷涂质量分数为0.5wt%的γ-氨丙基三乙氧基硅烷水溶液,喷涂完成后于80℃恒温预烘3min,固化形成所述初级锚固层。
6、作为进一步的技术方案,所述初级锚固层的外侧包覆设有碳纳米管增强弹性过渡层,所述碳纳米管增强弹性过渡层的厚度为15~25μm;所述弹性过渡层为掺杂羧基化碳纳米管的含氟聚氨酯/氨基化石墨烯复合固化层;所述羧基化碳纳米管通过酰胺键与聚多巴胺-硅烷初级锚固层化学键合,且羧基化碳纳米管与含氟聚氨酯基体相互穿插形成稳定互穿网络结构。
7、作为进一步的技术方案,所述弹性过渡层由水性分散浆料经半干态紫外脉冲交联固化制得;制备过程包括:对附着浆料的网芯进行红外预热,使网芯表面附着浆料的含水率降至12~18wt%形成半干态;在氮气帘惰性保护氛围下,采用峰值波长365nm、能量密度200~260mj/cm2的uv-led脉冲光源照射固化;以水性分散浆料总质量为基准,所述水性分散浆料包含0.3wt%的光引发剂。
8、作为进一步的技术方案,所述羧基化碳纳米管的添加质量为含氟聚氨酯干重的1.0~2.0wt%;所述羧基化碳纳米管的管径为8~15nm,长度为0.5~2μm,表面羧基含量为0.8~1.2mmol/g。
9、作为进一步的技术方案,所述光引发剂为2-羟基-2-甲基苯丙酮。
10、作为进一步的技术方案,所述酚醛树脂包覆二硫化钼耐磨微胶囊由如下制备方法制得:
11、(1)表面氨基化改性:选取平均粒径200~500nm的二硫化钼纳米粉,采用γ-氨丙基三乙氧基硅烷进行表面氨基化改性;以二硫化钼纳米粉的质量为基准,无水乙醇、γ-氨丙基三乙氧基硅烷、去离子水、冰醋酸的质量比例为8:0.12:0.8:0.01;将二硫化钼纳米粉分散于无水乙醇中,400w超声分散25min;将去离子水、冰醋酸与γ-氨丙基三乙氧基硅烷混合水解10min后,匀速滴入二硫化钼悬浮液;体系升温至75℃、200rpm恒温搅拌反应6h;产物经抽滤、无水乙醇洗涤3次、80℃真空干燥12h、300目筛分,得到改性二硫化钼粉体;
12、(2)构建酚醛树脂锚定层:在改性二硫化钼颗粒表面原位聚合形成厚度0.1~0.3μm的酚醛树脂锚定层;以改性二硫化钼的质量为基准,苯酚、质量分数37wt%甲醛水溶液、质量分数25wt%氨水、十二烷基苯磺酸钠、去离子水的质量比例为0.3:0.45:0.04:0.03:12;将十二烷基苯磺酸钠溶于去离子水,加入改性二硫化钼粉体300w超声分散20min;加入苯酚完全溶解后,采用氨水调节体系ph至8.5~9.0;升温至65℃,以0.5ml/min恒定速率滴加甲醛水溶液,滴加完毕后恒温密闭反应40min,获得含锚定层改性颗粒的悬浮液;
13、(3)包覆牺牲间隔层:在酚醛树脂锚定层外侧均匀包覆聚乙二醇牺牲间隔层;以步骤(2)制备的固含量10wt%颗粒悬浮液质量为基准,peg-6000、去离子水的质量比例为0.08:0.4;将悬浮液稀释后升温至70℃,加入peg-6000保温搅拌30min至完全溶解;以1℃/min匀速降温至25℃,静置保温1h,150rpm低速搅拌抑制团聚,析出形成厚度0.5~1.0μm的聚乙二醇牺牲间隔层;
14、(4)原位聚合外层:在聚乙二醇牺牲间隔层外侧原位聚合形成热固性酚醛树脂蛋壳层;以步骤(3)制备的固含量8wt%包覆间隔层颗粒悬浮液质量为基准,苯酚、37wt%甲醛水溶液、25wt%氨水、十二烷基苯磺酸钠、去离子水的质量比例为0.08:0.12:0.008:0.0033:0.53;调节体系ph至8.8~9.2,升温至70℃,以0.8ml/min匀速滴加甲醛水溶液,滴加过程维持体系ph稳定;滴加完成后升温至80℃恒温反应90min,搅拌转速控制为120~200rpm,制得微胶囊粗悬浮液;
15、(5)除模板梯度固化:将微胶囊粗悬浮液于90℃恒温搅拌2h,完全溶出聚乙二醇牺牲间隔层;采用90℃去离子水洗涤3次、无水乙醇洗涤1次,抽滤得到湿态微胶囊;将湿态微胶囊置于真空环境梯度升温固化:100℃保温2h、130℃保温2h、180℃保温1.5h;自然冷却后经200目筛分级,得到结构稳定的耐磨微胶囊成品。
16、网芯增强型pvc复合耐磨车载紧固围挡材料的制备工艺,包括如下步骤:
17、(1)原料预混:将sg-5型pvc树脂、钙锌稀土复合稳定剂、acr加工改性剂、硬脂酸钙投入高速混合机,升温至85℃混合5min;加入dotp、环氧大豆油继续混合8min,至增塑剂完全浸润并被树脂吸附;再加入eva-g-mah、超高分子量聚乙烯微粉、酚醛树脂包覆二硫化钼耐磨微胶囊,降温至65℃混合3min,得到均匀预混料;
18、(2)密炼塑化:将预混料投入密闭密炼机,在165℃、搅拌转速40rpm条件下密炼8~10min,使各组分均匀分散、充分塑化,得到均质塑化料;
19、(3)压延复合:将塑化料送入四辊压延机,同步匀速送入原位接枝改性聚酯工业丝网芯;通过压延作用使网芯平整嵌合于胶层厚度方向正中位置,无偏移、无褶皱;压延辊温度控制为170~175℃,压延行进速度控制为8~12m/min;
20、(4)冷却定型:压延成型的板材经多级水冷辊梯度冷却至40℃以下,消除板材内应力,经切边、连续收卷,制得围挡材料成品。
21、作为进一步的技术方案,步骤(1)的高速混合过程中,搅拌转速为600~800r/min。
22、作为进一步的技术方案,步骤(3)压延复合过程中,原位接枝改性聚酯工业丝网芯通过张力辊恒定控张,线张紧力控制为150~200n/m,使网芯全程保持平直张紧状态,杜绝经纬滑移与局部松弛变形。
23、与现有技术相比,本发明的有益效果是:
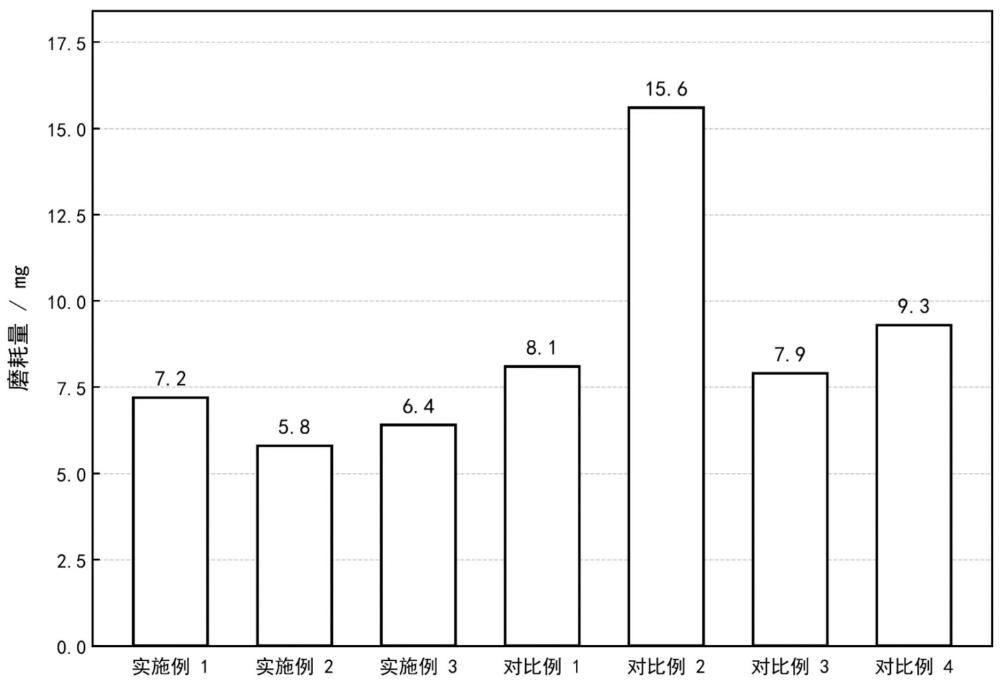
24、1、本发明技术方案由于采用了酚醛树脂包覆二硫化钼耐磨微胶囊作为核心耐磨功能组分,其核壳结构可在摩擦过程中通过壳层逐步破损缓慢释放内部二硫化钼润滑相,持续发挥减磨润滑作用,避免普通粉体一次性析出导致的性能快速衰减;同时酚醛树脂壳层与pvc基体具有良好的相容性,可显著改善二硫化钼粉体的分散性,杜绝团聚引发的应力集中缺陷。配合超高分子量聚乙烯微粉的自润滑特性与eva-g-mah的增容增韧作用,在pvc基体中构建了“持续释缓减磨与本体润滑补强”的双重耐磨体系,从而大幅降低材料的taber磨耗量,进而解决了常规耐磨填料易迁移析出、耐磨寿命短的技术问题;同时钙锌稀土复合稳定剂、acr加工改性剂与硬脂酸钙协同配合,保障了材料加工过程的热稳定性与熔体流动性,确保压延成型过程稳定可控。
25、2、由于在聚酯工业丝网芯表面构建了聚多巴胺-硅烷初级锚固层与碳纳米管增强弹性过渡层组成的梯度界面结构,聚多巴胺的强粘附特性可在惰性聚酯纤维表面形成牢固的活性涂层,配合硅烷偶联剂引入的活性氨基,可与胶层中极性树脂组分形成化学键合,从分子层面提升界面结合力;而掺杂羧基化碳纳米管的含氟聚氨酯弹性过渡层,可在高模量丝网与低模量pvc胶层之间形成连续的模量梯度,有效分散界面应力,避免应力集中导致的界面开裂。同时羧基化碳纳米管可通过酰胺键与初级锚固层结合,并与聚氨酯基体形成互穿网络结构,进一步强化层间载荷传递效率,从而显著提升材料的层间剥离强度与整体力学性能,进而解决了普通未改性网芯复合时界面结合弱、易脱粘分层的技术问题。
26、3、本发明技术方案采用了丝网芯居中嵌合的复合结构,配合张力控压压延成型工艺,使聚酯工业丝网作为受力骨架均匀分布于材料厚度中心,可将外部载荷均匀分散至整体材料,大幅提升材料的拉伸强度与抗撕裂性能;结合面层耐磨体系与梯度界面结构的协同作用,既通过网芯骨架保障了材料的结构强度,又通过梯度界面保障了动态屈挠下的结构完整性,同时面层耐磨体系保障了长期摩擦工况下的性能稳定性。三者协同作用使材料同时具备高强度、高耐磨、耐屈挠的综合性能,从而适配车载紧固围挡高频收卷、持续摩擦、重载张紧的复杂使用工况,有效延长材料使用寿命,提升使用过程的可靠性与安全性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com