
生产2G生物乙醇的方法、系统和反应器与流程
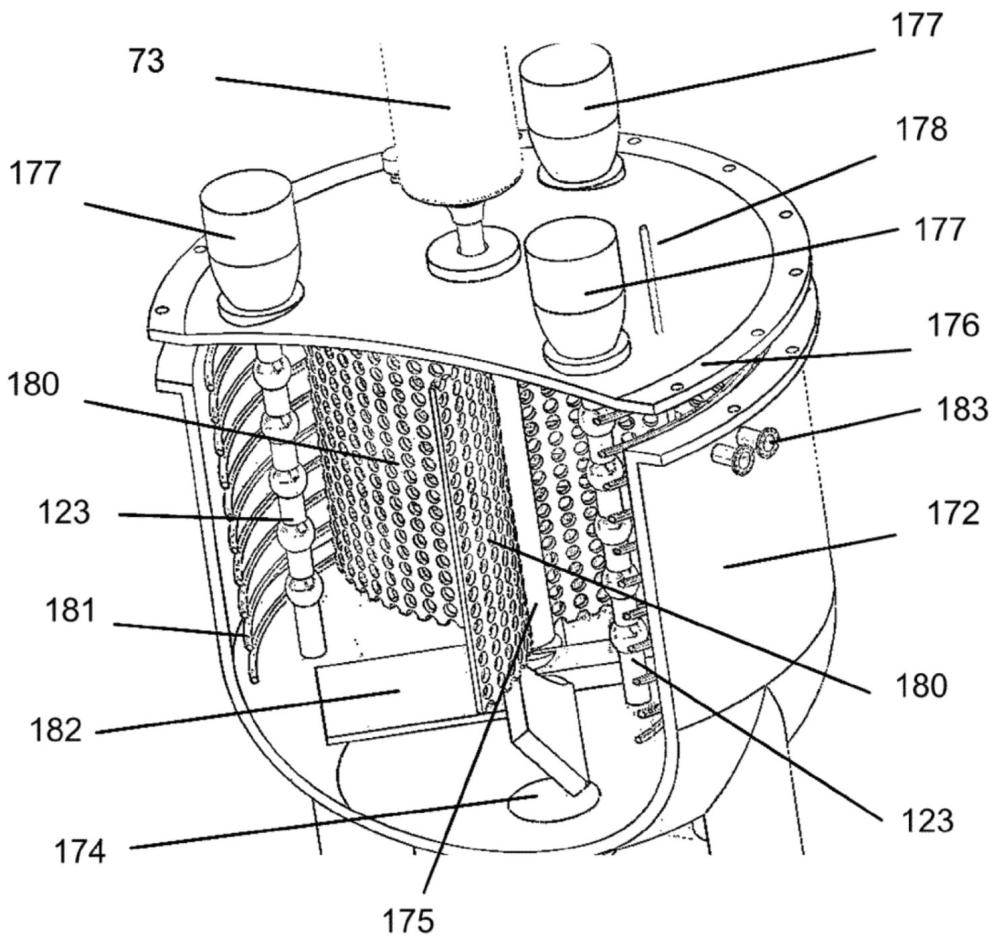
本技术涉及能源和燃料领域,更具体地,涉及改进木质纤维素2g生物乙醇的生产水平和经济效益。2g生物乙醇,或第二代生物乙醇,是通过非粮食生物质生产的生物燃料,非粮食生物质诸如农业残余物、林业废弃物或专用能源作物(如柳枝稷)。与源自诸如甘蔗或玉米的粮食作物的第一代生物乙醇不同,2g生物乙醇专注于利用木质纤维素材料—由纤维素、半纤维素和木质素组成的植物材料。本公开涉及通过超声折流式水热反应器预处理生物质来生产生物乙醇的工艺和系统。本公开也涉及包封酶及其作为该工艺的一部分的生产。本公开还涉及逆流糖化系统在预处理的生物质的水解中的用途,作为该工艺的一部分。本公开涉及热虹吸管,该热虹吸管可以与蒸馏器耦接,以用于执行该工艺的蒸馏系统。反应器、酶、糖化系统和热虹吸管可以用于生产木质纤维素2g生物乙醇。
背景技术:
1、根据《经济合作与发展组织(oecd)-联合国粮食及农业组织(fao)农业展望2020-2029》,到2028年,世界生物乙醇生产预计将从1220亿升(基准期)增长至1430亿升。值得注意的是,领先的生物燃料生产国是美国、巴西、印度尼西亚、德国、中国、泰国和西班牙。另外,根据国际能源机构(iea)的预测,在2050年,生物燃料的产量将达到7.6亿吨油当量。
2、在新冠疫情爆发之前,到2024年,全球生物乙醇产量期望将增加至1300亿升。在超过70个国家中,已经建立了生物燃料的监管强制要求。举例来说,中国政府大力支持基于非粮食的生物燃料和第二代乙醇工厂。印度管理部门强制要求建设了12座第二代乙醇工厂。在欧盟(eu),《可再生能源指令(red) ii》设定了先进生物燃料目标,并且建立了在2030年,将包括生物乙醇的传统基于粮食的生物燃料在公路和铁路运输行业中的最终能源消耗限制为最大7%。
3、在2020年,欧盟委员会更新了其在2015年发布的首个循环经济行动计划。在源自欧盟可持续增长议程的行动中,重新修订的《可再生能源指令》(eu)2018/2001设立了,先进生物燃料占运输行业能源总量3.5%的目标。这些生物燃料必须通过如木质纤维素生物质(蔗渣、秸秆或林业废弃物)的物料生产的。
4、通过木质纤维素生物质生产的生物燃料包括多个步骤,诸如预处理、酶促糖化和微生物发酵。为了实现纤维素的有效酶促糖化,并且从而实现更高的可发酵糖释放量,预处理步骤是必不可少的。
5、通过破坏木质纤维素基质,预处理使纤维素暴露,并且使其对纤维素酶更具反应活性[1]。在预处理期间,通过打破木质素屏障、去除木质素、和/或增加其孔隙率,来改变复杂的聚合物生物质结构。为了切实可行,预处理应满足以下要求:低能量要求和总体成本、在后续水解中高效且快速地释放糖分、降低碳水化合物降解、以及避免抑制性化合物(例如酸类、呋喃类和酚类)的形成[2,3]。
6、由于不可再生能源有限以及降低co2排放的需求,化学工业在寻求更可持续的生产路线来制造诸如液体燃料的化学化合物。木质纤维素生物质包含作为主要成分的纤维素(25-40%)、半纤维素(15-25%)和木质素(15-30%)。在植物生物质的形式中,源自任何农业废弃物料流的木质纤维素生物质(诸如谷物秸秆和木材残余物)因其可用性、低成本以及对环境友好的生产,特别适合于转化为生物燃料。将通过非粮食产品或粮食废弃物以及其他木质纤维素生物质生产的乙醇称为“第二代乙醇”。
7、通过纤维素制备乙醇是世界范围内重要的研究课题。通过大量廉价的纤维素生产乙醇是未来发展的趋势。然而,这个领域中仍存在许多尚未得到有效解决的关键技术瓶颈。
8、cao lianying等在“research progress on lignocellulosic ethanol keytechnologies(木质纤维素乙醇关键技术研究进展)”中指出,基于木质纤维素生物质生产纤维素乙醇的成本仍然很高。相反,该问题的主要原因在于以下三项关键技术的局限性:(1)高效秸秆预处理技术;(2)低成本工业化纤维素酶生产技术;(3)混合糖乙醇发酵技术的优化[5]。
9、许多已建立的试验线或生产线,特别是国内的试验线或生产线,目前处于“休眠”状态。原因在于从本土技术角度来看,存在诸如纤维素提纯不完全、废醪污染负荷大、处理困难的主要问题。
10、总体而言,通过木质纤维素资源生产2g生物乙醇面临着主要的限制。这两个限制因素包括生产效率低和生产成本高。
11、开发可持续且无污染的能源是技术趋势。农业生产每年都会生产出大量的木质纤维素废弃物,诸如秸秆和玉米芯。木质纤维素材料的主要成分是纤维素、半纤维素、木质素和少量灰分。虽然可以通过纤维素酶对纤维素成分进行酶促水解和糖化来获得葡萄糖,但是可以通过生物发酵处理葡萄糖来生产纤维素乙醇,纤维素乙醇认为是清洁燃料。
12、作为新型的生物质能源,燃料纤维素乙醇具有诸如可再生和环境友好的双重特性,并且是可以储存和运输的唯一可再生能源。目前,欧洲和美国的发达国家和诸如巴西的发展中国家已广泛使用燃料纤维素乙醇。
13、在联合预处理中,生物质成分通常在不同的物料流中单独回收。与单一技术相比,联合预处理似乎增加了工艺效率;它们允许在更温和的操作条件下获得更高的糖产率,并且需要较低的溶剂和酶的用量,因此改进了最终产品的成本和可持续性。如今,已提出了诸如超声辅助技术以及水热法和碱性法的联合方法。
14、木质纤维素2g生物乙醇生产中最重要的步骤是将纤维素和半纤维素转化为可溶性糖类。近期,纤维素的酶促水解受到了广泛关注。在酶促水解中,纤维素酶执行将纤维素和半纤维素到糖水解为糖类。除了生物乙醇外,从水解步骤获得的葡萄糖可以转化为多种高附加值化学品。
15、纤维素水解步骤是木质纤维素2g生物乙醇生产工艺中基础且成本较高的步骤,因为在工业工艺中,纤维素酶的稳定性需要困难且苛刻的条件。由此,纤维素酶回收是创建2g生物乙醇可持续且有成本效益的生产的重要工艺之一。另一方面,由于预处理工艺期间会产生各种抑制剂,诸如弱酸、呋喃衍生物和酚类,这导致水解步骤中对纤维素酶的需求量更大。因而,找到保护纤维素酶免受这些抑制剂影响的方式,以及从预处理阶段消除富含纤维素固体的分离和洗涤的大量步骤,以及在酶促水解阶段使用来自预处理的全浆料作为底物,是有吸引力的,并且认为是经济的。
16、为了解决游离酶的上述缺点,广泛采用了许多方法,诸如固定化、人工修饰、蛋白质与酶工程、溶剂工程以及酶的定向进化。
17、纤维素酶的保护和回收的重要方法是将其固定在底物上,以作为免受环境影响的保护体。纤维素酶固定化是解决使用其作为工业催化剂问题的有力且简便的工具。幸运的是,在木质纤维素生物质水解工艺中,固定化的纤维素酶具有与游离纤维素酶类似的性能,并且有时甚至具有比游离纤维素酶更优的性能(例如,在有机溶剂存在时)。
18、在本公开中,尝试通过专注于两个主要限制因素以及创建实施这个工艺的系统和反应器,来显著改进木质纤维素2g生物乙醇生产工艺的经济和技术效率。
技术实现思路
1、本技术的任务
2、本技术的任务是创建生产2g生物乙醇的改进工艺、系统,该改进工艺、系统具有更高的效率、更低的成本以及具有更稳定的工艺,即通过降低传统工艺的缺点。此外,本技术的任务是根据所提出的工艺和系统,创建用于生产2g生物乙醇的先进反应器。
3、因此,本技术的总体目的是增加产量和经济效益,并且降低传统工艺的缺点。
4、本公开的第一方面是提供用于木质纤维素生物质预处理的超声折流式水热(ubh)反应器。
5、本公开的第二方面是在逆流糖化系统中提供使用金属有机框架的固定化的酶。
6、本技术的第三方面是提出生产酶复合物的方法。
7、本公开的第四方面是提供用于蒸馏工艺的热虹吸管。
8、本公开的第五方面其提供蒸馏系统。
9、本公开的第六方面是提供生产2g生物乙醇的工艺。
10、本公开的第七方面是提供生产2g生物乙醇的系统,该系统包括ubh反应器、逆流糖化工艺、降膜和热虹吸管。
11、本公开的第八方面是ubh反应器的使用。
12、本公开的第九方面是热虹吸管的使用。
13、本公开的第十方面是使用具有纤维素酶@mof(金属有机框架纤维素酶复合物)的逆流糖化工艺。
14、鉴于此,本公开旨在通过创建预处理、水解和蒸馏步骤的方法和系统,来改进木质纤维素2g生物乙醇的生产工艺。另外,其降低了生产成本,包括与酶促水解、预处理和发酵工艺相关的成本。在预处理阶段中,使用具有超声均质机的三部分反应器来提高脱木素效率。在水解阶段中,一系列操作,包括消耗性酶的生产和在逆流糖化技术中使用纤维素酶@mof,将使得与酶相关的成本显著降低。蒸馏步骤也通过使用由热虹吸管冷却器改进的降膜来降低工艺的能源消耗。
15、本技术概述
16、通过包括权利要求1的步骤生产2g生物乙醇的工艺、通过根据权利要求9的系统,和通过包括权利要求10的技术特征的用于生物质预处理的超声折流式水热(ubh)反应器作为该工艺的关键部分,并且还通过根据权利要求16的热虹吸管冷却系统和根据权利要求18的逆流水解反应器,系统的所有部分来解决本技术的任务。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com