
酶法制生物柴油的生产系统的制作方法
本技术涉及一种生物柴油,尤其涉及一种酶法制生物柴油的生产系统,属于资源循环利用。
背景技术:
1、生物柴油是指植物油(如菜籽油、大豆油、花生油、玉米油、棉籽油等)、动物油(如鱼油、猪油、牛油、羊油等)、高酸价油脂(如潲水油、地沟油、棕榈脂肪酸馏出物、棕榈酸化油、大豆酸化油等)与甲醇转化而形成的脂肪酸甲酯。生物柴油是典型的“绿色能源”,具有环保性能好、发动机启动性能好、燃料性能好,原料来源广泛、可再生等特性。大力发展生物柴油对经济可持续发展、推进能源替代、减轻环境压力、控制城市大气污染具有重要的战略意义。
2、目前,高酸价油脂是制取生物柴油非常重要的原料,其实现了废油再利用。相比于品质好的动植物油脂,高酸价油脂制氢生物柴油工艺非常复杂,投资很高。通常需要三步,第一步,对高酸价油脂进行降酸,将脂肪酸含量降至3%以下;第二步,采用化学碱炼或物理脱酸,将油脂中脂肪酸含量从3%降低至0.2%以下;第三步,采用碱性催化剂催化中性油脂合成生物柴油。
3、对于高酸价油脂的降酸工艺,目前主要有两种。第一种是采用强酸催化酯化,强酸一般是浓硫酸或者对甲基苯磺酸,均为强腐蚀性化学物质,反应器需要是陶瓷的或者是超级双相不锈钢。另外,反应温度控制在105-115℃,以便酯化过程中产生的水分能不断地从反应体系中被移除,但由于甲醇的沸点比水低,在反应过程中,大量的甲醇发生气化,跟水一起进入冷凝器。因此,酸催化酯化法存在腐蚀性强、操作危险性高和能耗高等风险。第二种高酸价油脂降酸的方法为甘油酯化法,该工艺避免了使用催化剂,但反应温度高,通常控制在200-220℃。该工艺需要耗用纯度为95%以上的工业甘油,导致生产成本高。此外,与酸酯化工艺一样,反应过程中也需要不断将产生的水蒸发移除,这个过程中大量甘油也随之在真空下气化,导致能耗高。
4、近年来,采用酶法制生物也有相关专利公开。公开号为cn113846128a的中国实用新型专利申请,公开了“一种液高酸价油脂酶法制生物柴油的工艺流程”具体包含了毛油计量、液酶反应、三相分离和粗甲醇提纯。该技术方案存在一定的局限性,例如:将粗甲酯提纯过程中产生的甲醇直接回用于液酶反应,无法将酯化过程中产生的水移除,导致系统中的水分越来越多,最终会导致反应无法进行,生产出来的产品难以达到生物柴油使用标准;此外,在粗甘油提纯过程中分离出来的甲醇无回收装置,导致甲醇耗量大;更重要的是,该方案在反应结束后酸值只能保证在10以下,这些脂肪酸需要在后续碱炼中采用大量的碱液中和,导致生物柴油得率只能保证在90%左右。
5、公开号为cn115287310a的中国实用新型专利申请,公开了“一种固高酸价油脂酶法制生物柴油的工艺”包括以下步骤:将甲醇气与毛油在固酶反应釜一中充分反应后得到甲酯混合物;甲酯混合物中的甲酯经检测合格后由甲酯出料泵泵至甲酯沉淀区进一步提纯制生物柴油,检测不合格则输送回毛油计量罐重新反应。该技术方案存在一定的局限性,例如:固酶反应采用固定床反应器,一次性投入成本太高;且该工艺对原料的要求更高,一旦原料含杂高,很容易导致整个反应器中的酶堵塞失活;该工艺需要采用罗茨风机压缩甲醇气体,甲醇为易燃易爆气体,操作危险系数高;此外,生物柴油的得率只能达到90%左右,需要后续的生物柴油蒸馏才能得到合格的生物柴油。
技术实现思路
1、本部分的目的在于概述本实用新型的实施例的一些方面以及简要介绍一些较佳实施例。在本部分以及本技术的说明书摘要和实用新型名称中可能会做些简化或省略,而这种简化或省略不能用于限制本实用新型的范围。
2、鉴于上述和/或现有技术中存在的问题,提出了本实用新型。
3、本实用新型的目的在于,克服现有技术中存在的问题,提供一种酶法制生物柴油的生产系统,简化了生物柴油的合成工艺,提高了脂肪酸甲酯的转化率,降低了生物柴油投资成本,降低了操作危险性和对设备的腐蚀性,降低了能源消耗和生产成本。
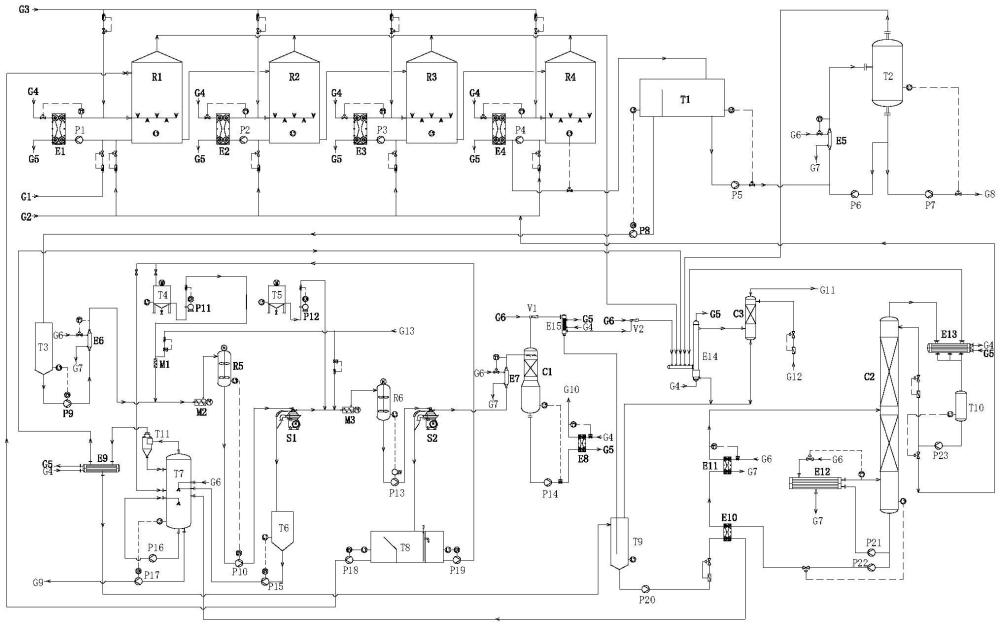
4、为解决以上技术问题,本实用新型的一种酶法制生物柴油的生产系统,包括反应与初步分离工段、甘油浓缩工段和甲酯中和与脱皂工段,所述反应与初步分离工段包括依次串联的至少三级酶反应器,各级酶反应器分别配套有酶反应循环泵和酶反应冷却器,各级酶反应器的底部循环出口与甲醇供给管(g2)的出口共同通过同级酶反应循环泵与同级酶反应冷却器的热侧入口相连,同级酶反应冷却器的热侧出口与同级酶反应器中部的循环喷淋管相连,酶液供给管(g3)的出口分别与各级酶反应器中部的循环喷淋管入口相连;末级酶反应器的出口连接至甘油沉降罐(t1),甘油沉降罐(t1)的轻相出口与混合油罐(t3)相连,重相出口接入所述甘油浓缩工段。
5、进一步的,所述反应与初步分离工段中,包括四级酶反应器,高酸价油进口管(g1)的出口与一级酶反应循环泵(p1)的入口相连,一级酶反应器(r1)的底部出口与二级酶反应器(r2)的上部进料口相连,二级酶反应器(r2)的底部出口与三级酶反应器(r3)的上部进料口相连,三级酶反应器(r3)的底部出口与四级酶反应器(r4)的上部进料口相连。
6、进一步的,所述甘油沉降罐的内腔设有自底部向上延伸的溢流分隔板将内腔空间分隔为轻相侧与重相侧,甘油沉降罐的入口位于重相侧的上方。
7、进一步的,所述甘油浓缩工段包括甘油蒸发器和甘油干燥器,稀甘油泵将甘油沉降罐重相分离出的稀甘油送入甘油蒸发器的管程循环加热蒸发,并进入甘油干燥器中蒸发分离;所述甘油干燥器设有底部循环回路,通过甘油循环泵将底部物料送至所述甘油蒸发器加热后返回所述甘油干燥器,将稀甘油浓缩为粗甘油,由粗甘油泵经粗甘油出口管送出;气相进入最终冷凝器。
8、进一步的,还包括甲酯中和与脱皂工段,所述甲酯中和与脱皂工段包括混合油加热器、碱油混合器、中和反应器和脱皂离心机,混合油抽出泵将混合油罐中的混合油送入混合油加热器的管程加热后,进入碱油混合器;另一方面,液碱罐的出口连接有液碱泵,液碱泵送出的浓碱液与来自热水供给管的热水在静态混合器中混合稀释后,也进入碱油混合器;混合油与稀碱液经碱油混合器混合后进入中和反应器进行反应,随后由脱皂泵输送至脱皂离心机进行离心分离,分离出的轻相为脱皂后的脂肪酸甲酯,重相为皂脚进入皂脚罐。
9、进一步的,还包括皂脚处理工段,所述皂脚处理工段包括循环喷射脱溶器,皂脚输送泵的入口管路与皂脚罐的底部出口相连,皂脚输送泵的出口管路与循环喷射脱溶器内腔中上部喷头的皂脚入口相连,喷头的动力口与水蒸汽管相连,在蒸汽的作用下,皂脚在喷头出口被分散成雪花状,皂脚内部的甲醇被暴露在气相空间中并发生气化,从循环喷射脱溶器的顶部排出;循环喷射泵的入口与循环喷射脱溶器的底部循环出口相连,循环喷射泵的出口与循环喷射脱溶器内腔中下部喷头相连,用于物料循环喷淋;循环喷射脱溶器的底部皂脚排出口经皂脚抽出泵与皂脚出口管相连。
10、进一步的,所述皂脚处理工段还包括气液分离器和皂脚脱溶冷凝器,所述循环喷射脱溶器的顶部气相出口连接至所述气液分离器,所述气液分离器的气相出口连接至所述皂脚脱溶冷凝器的壳程入口,其冷凝液出口连接至甲醇水罐,所述皂脚脱溶冷凝器的壳程不凝气出口连接至最终冷凝器。
11、进一步的,还包括甲酯水洗与干燥工段,所述甲酯水洗与干燥工段包括水混合器、水洗反应器、水洗离心机、甲酯加热器和甲酯干燥塔,所述脱皂离心机的轻相出口、酸泵出口及热水供给管的出口均与水混合器的入口相连,水混合器的出口与水洗反应器的上部入口相连,水洗反应器的底部出口通过水洗泵与水洗离心机的入口相连,水洗离心机的重相出口与油水分离箱的入口相连,水洗离心机的轻相出口与甲酯加热器的管程入口相连,甲酯加热器的管程出口与甲酯干燥塔的上部喷淋口相连。
12、进一步的,所述水洗离心机的重相出口连接至所述油水分离箱,所述油水分离箱的油相出口通过回收油泵连接回所述一级酶反应器的上部进料口,其水相出口通过回收水泵分别连接至所述液碱罐和循环喷射脱溶器。
13、进一步的,甲酯干燥塔的底部出口与甲酯抽出泵的入口相连,甲酯抽出泵的出口与甲酯冷却器的热侧入口相连,甲酯冷却器的冷侧连接循环冷却水管,甲酯冷却器的热侧出口与甲酯出口管相连。
14、进一步的,所述甲酯干燥塔的真空系统包括串联的一级蒸汽喷射泵和二级蒸汽喷射泵,所述一级蒸汽喷射泵的抽吸口连接至所述甲酯干燥塔的顶部,其出口连接至真空冷凝器的管程入口;所述二级蒸汽喷射泵的抽吸口连接至所述真空冷凝器的管程出口,二级蒸汽喷射泵的出口连接至最终冷凝器的壳程,真空冷凝器的管程冷凝液排口通过液封管与甲醇水罐相连。
15、进一步的,还包括甲醇回收与精馏工段,所述甲醇回收与精馏工段包括最终冷凝器和甲醇吸收塔,系统内各环节产生的甲醇气相均进入最终冷凝器壳程冷凝,最终冷凝器的管程接循环冷却水管,最终冷凝器的壳程出口与甲醇吸收塔的下部入口相连,甲醇吸收塔中部设有填料,上部喷淋管接软水供给管,甲醇吸收塔的顶部接气相出口管,甲醇吸收塔的底部出口与甲醇水罐的入口相连。
16、进一步的,所述甲醇水罐的底部出口通过甲醇水泵依次与甲醇水换热器及甲醇水加热器的冷侧相连,甲醇水加热器的冷侧出口与甲醇精馏塔的中部入口相连,甲醇精馏塔的塔底废水通过塔底抽出泵送入甲醇水换热器的热侧相连,回收热量后送至所述循环喷射脱溶器回用;甲醇水加热器的热侧接水蒸汽管。
17、进一步的,所述甲醇精馏塔设有塔底强制循环回路,甲醇精馏塔的塔底废水出口还通过塔底循环泵与再沸器的管程入口相连,将塔底物料输送至再沸器的管程加热后返回塔底,再沸器的壳程接水蒸汽管。
18、进一步的,所述甲醇精馏塔的顶部出口与塔顶冷凝器的壳程进气口相连,塔顶冷凝器的管程接循环冷却水,塔顶冷凝器的壳程排气口与最终冷凝器的壳程相连,塔顶冷凝器的壳程冷凝液出口与甲醇接收罐的入口相连,甲醇接收罐的底部出口与甲醇泵的入口相连,甲醇泵的出口分别通过调节阀与所述甲醇供给管及甲醇精馏塔的塔顶回流口相连。
19、相对于现有技术,本实用新型的优点或取得的有益效果至少包括:
20、1、采用生物酶作为催化剂,高效催化脂肪酸与甲醇进行酯化反应,避免使用强酸作为催化剂,大大降低了操作的危险性以及对设备的腐蚀性;强酸催化需要采用超级双相钢作为主体材质,采用生物酶法仅需碳钢或者304不锈钢作为主体材质,反应器的使用寿命由1-2年延长至10-15年。
21、2、本实用新型的工艺反应条件为35-40℃,远低于浓硫酸催化酯化的105-115℃,以及甘油酯化的200-220℃。且在反应过程中几乎无甲醇气化,在反应过程中无需移除产生的水分,本实用新型的技术方案使生物柴油制取更加绿色环保,低温催化大大降低了蒸汽消耗,减少了生产成本;每处理1吨原料油,蒸汽节约量在100公斤以上,对于1000吨每天的的生物柴油工厂,每天节约的蒸汽量为100吨,按蒸汽价格250元每吨价格,按年运行天数300计算,每天节约人民币2.5万元,每年节约人民币750万元;
22、3、采用一步法反应,在生物酶的作用下,直接将脂肪酸和甘油三酯转化为脂肪酸甲酯;完全可代替目前两步法(强酸催化预酯化+强碱催化转酯化)或三步的化学法,大大简化了生产流程和投资成本,相同产量的生物柴油工厂,设备投资成本减少50%以上;
23、4、在温和的条件下进行反应,通过四级连续酯化反应,每一级采用泵强制循环搅拌,强化了混合效率,增加了酶液和高酸价油的反应比表面积,将原料转化率从95%提升至98%;此外,采用外置换热器自动控温系统,精确控制反应温度,保证了反应的稳定性;相比于专利cn113846128a和cn115287310a,生物柴油得率由90%提升至96.5%。1000吨每天生物柴油工厂,每天多获得生物柴油6.5吨。按生物柴油价格1万元每吨,年加工时间300天计算,每年多增加利润1950万元。
24、5、生物酶和高酸价油脂在不同位置进入反应器,高温物料经过换热器冷却后再与生物酶进行混合,避免了高温的高酸价油脂使酶失活,加上高效的反应器设计,酶的消耗量从2-3公斤每吨料降低至1.2-1.5公斤每吨料;1000吨每天生物柴油工厂,按平均每加工一吨原料节约酶消耗0.8公斤,酶价格100元每公斤,年加工时间300天计算,每年节约生产成本2400万。
25、6、反应结束后的混合物经过沉降分离后,重相甘油经过强制循环蒸发浓缩,得到纯度大于88%(w/w)的粗甘油,该粗甘油不含任何盐分,可作为医用甘油的优质原料;
26、7、采用混合油碱炼工艺对反应结束后脂肪酸甲酯中所含少量的脂肪酸进行中和,混合油无需进行脱溶操作,降低了设备投资和蒸汽消耗,且混合油碱炼有助于改善皂和脂肪酸甲酯的分离,降低皂中脂肪酸甲酯的含量,提高了脂肪酸甲酯的得率;且混合油碱炼工艺可控制脂肪酸甲酯中皂含量低于200ppm,提升了生物柴油的品质;
27、8、对碱炼后的脂肪酸甲酯进行水洗,通过控制水洗酸的添加量,精准控制脂肪酸甲酯中的含皂量,可实现生物柴油中含皂量小于2ppm,优于欧盟en14214标准,大大提升了生物柴油的产品竞争力;
28、9、采用循环喷射脱溶器对皂脚中的甲醇进行脱除,脱除效率高,脱溶后的皂脚残溶可控制在100ppm以下,提升了皂脚存储的安全性和降低了甲醇的消耗;
29、10、优化了现有脂肪酸甲酯干燥工艺,二级蒸汽喷射泵创造了60mbar以下的真空度,干燥塔采用高效规整填料,可将脂肪酸甲酯中甲醇残留控制在50ppm以下,远优于欧洲标准;
30、11、高效的甲醇精馏工艺保证了甲醇的浓度和废水中甲醇的低残留;精馏塔采用高效规整填料,大大提升了分离效率,底部再沸器采用强制循环换热器,大大减少了设备结垢;顶部采用全自动化的回流设计,精准控制甲醇浓度在90%以上;
31、12、所有的不凝气汇集至最终冷凝器进行冷凝回收,最终冷凝器之后再串联水吸收,水吸收塔采用规则填料,最大限度地降低了不凝气中的甲醇含量,减少对环境的污染,降低了甲醇的消耗;
32、13、对水洗过程中产生的废水和甲醇精馏塔排出的废水进行回用,用于液碱的配制和皂脚脱溶,实现了废水零排放。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com