
搬运设备的制作方法
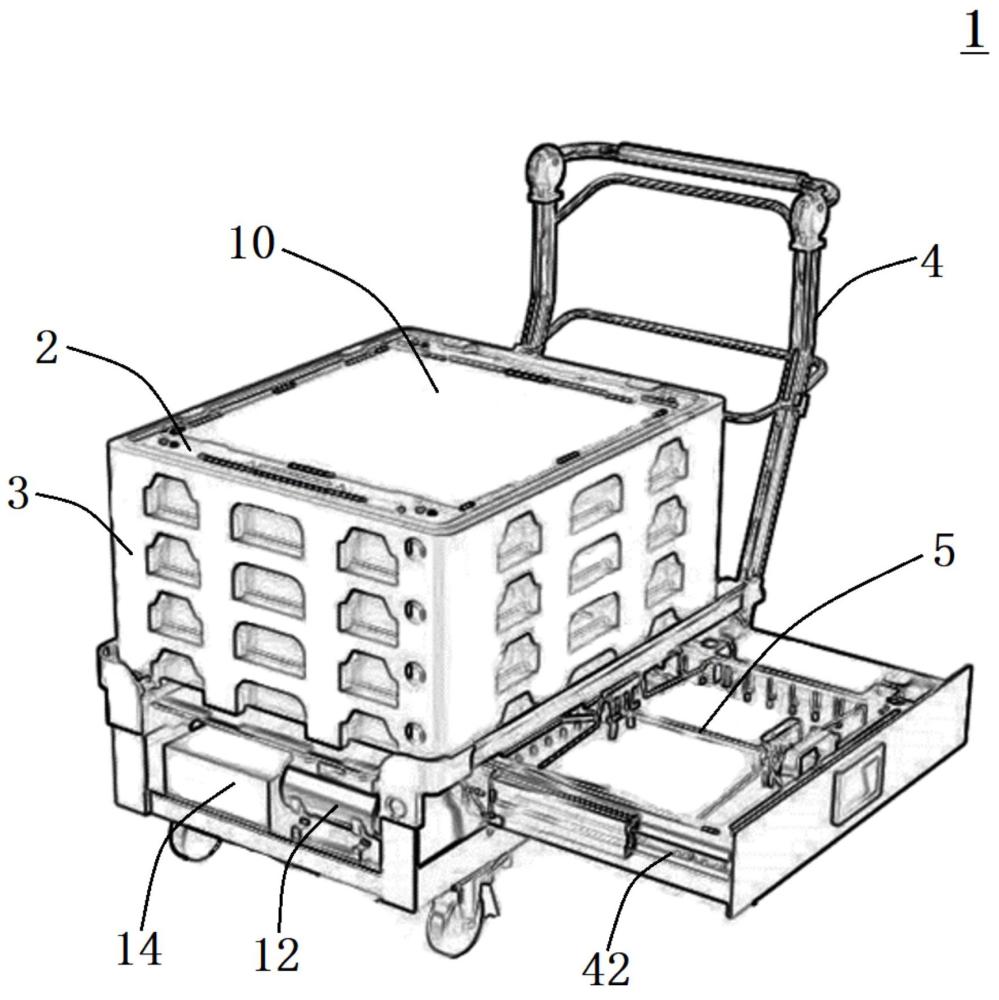
本技术涉及电子器件的领域,特别地涉及一种搬运设备,该搬运设备用于运输和储存至少一个板状制品。
背景技术:
1、在配备有一个或更多个电子部件的部件承载件的产品功能不断增长及此类部件的渐增的小型化以及将被安装在例如印刷电路板的部件承载件上的部件数目不断增加的情况中,正在采用具有若干部件的越来越强大的阵列状部件或封装件,它们具有多个接触部或连接部,在这些接触部之间的间隔越来越小。这样的部件承载件应为机械稳定且电器稳固的,以便即使在严峻的条件下也能操作。
2、在电子产品的领域中,为了实现这种板状制品例如部件承载件的复杂结构,板状制品需要在多个不同的操作工站被加工处理,因此在整个生产过程中,板状制品可能需要被多次拿取、放下、翻转、运输、叠置在一起等。在现有技术中,这些操作经常由操作员手动完成。然而,在操作员的手动操作的过程中,板状制品可能会被不经意地刮擦、以未对准的方式叠置在一起或甚至从操作员手中掉落等。对于要求机械稳定且电器稳固的精密部件承载件结构而言,这些都是对部件承载件结构、尤其是部件承载件结构的主表面造成不可逆损坏的原因,这样的损坏进一步降低了产品质量和产量。
技术实现思路
1、本实用新型的目的在于提供一种用于运输和储存至少一个板状制品的搬运设备,以至少解决上述有关现有技术所描述的缺陷。
2、根据本实用新型的示例性实施方式,提供了一种搬运设备,该搬运设备可以用于运输和储存至少一个板状制品。搬运设备可以包括:至少一个支撑单元,每个支撑单元可以被构造成支撑单个板状制品;多个箱形单元,多个箱形单元中的每个箱形单元可以包括壳体,壳体可以被构造成将支撑有板状制品的支撑单元容纳在内部,并且每个箱形单元可以被构造成与多个箱形单元中的其他箱形单元进行叠置;以及移动单元,移动单元可以被构造成在不同的处理区域之间运输箱形单元,多个箱形单元可以以叠置的方式临时固定在移动单元上。
3、在根据本实用新型的实施方式提供的搬运设备中,通过支撑单元对板状制品进行容纳和支撑,这样的支撑单元一方面形成了板状制品的“保护壳”,使得在搬运、叠置存放等过程中,板状制品得到良好保护,不会因外部结构的意外撞击而损坏,而且操作员无需用手直接接触板状制品,抓持该支撑单元即可实现这些操作,另一方面在需要对板状制品进行翻转的情况下,这样的支撑单元使得翻转操作更容易且更安全,因为操作员可以通过将板状制品夹置在两个支撑单元之间,将两个支撑单元上下颠倒,从而实现板状制品的翻转,避免了手部对精密的部件承载件结构的损坏。箱形单元可以使支撑单元的存放和叠置更为便利,同时移动单元可以在不同的处理区域之间运输其上叠置的多个箱形单元,从而提高了操作效率。
4、通过这种方式,使得在生产过程中,对板状制品的搬运、翻转、叠置、存放等操作都更为安全,减少了外界环境对板状制品损坏的可能性,提高了产品质量和产量。
5、在本技术的上下文中,术语“搬运设备”可以特别地表示在电子器件生产过程中用于临时存放板状制品例如部件承载件结构以及将所存放的板状制品运输至相应加工工站的设备。例如,该搬运设备可以为生产车间中使用的手推车或自动导引车(agv)。
6、在本技术的上下文中,术语“板状制品”可以特别地表示部件承载件结构,部件承载件结构可以为目前制造的部件承载件的预制件。具体地,部件承载件结构可以包括多个仍然整体连接的部件承载件或其预制件,部件承载件或预制件可以在单个化之前在批处理过程中被制造。特别地,部件承载件结构可以是整板或者四分之一板(例如具有18英寸×24英寸的尺寸或更大或更小的尺寸),或阵列(例如目前正在制造的六个部件承载件的阵列)。例如,所制造的部件承载件可以是印刷电路板或ic基板。特别地,该板状制品可以为玻璃面板。鉴于此,在下文中,技术术语“板状制品”和“部件承载件结构”可以替换使用。
7、在本技术的上下文中,术语“纵向”、“纵向方向”可以特别地表示板状制品的长度方向,由于支撑单元容纳并支撑该板状制品且箱形单元容纳该支撑单元,支撑单元和箱形单元的容纳区域与板状制品的形状相对应,因此“纵向”、“纵向方向”也可以理解为支撑单元或箱形单元的长度方向;相应地,术语“横向”、“横向方向”可以特别地表示板状制品、支撑单元或箱形单元的宽度方向,该宽度方向垂直于长度方向;以及术语“竖向”、“竖向方向”可以特别地表示支撑单元在箱形单元内叠置的方向,或者箱形单元在移动单元上叠置的方向,该竖向方向垂直于纵向方向和横向方向两者。
8、下面将对装载装置的其他示例实施方式进行说明。
9、在可选的实施方式中,搬运设备还可以包括操纵单元,操纵单元可以被构造成对相应的单个板状制品进行拾取和释放。通过这样的方式,使得对板状制品的拾取和释放被机械化且更为精准,操作员无需用手直接拾取板状制品,避免了手部对结构精密的板状制品的意外损坏。
10、在可选的实施方式中,操纵单元可以被构造成具有结构框架,结构框架可以设置有多个接触元件。操纵单元通过多个接触元件与板状制品的主表面进行接触,以便于进行拾取。
11、在可选的实施方式中,多个接触元件可以布置在结构框架的主表面的中央部分和/或外周部分处。这样的布置方式避免接触元件接触该板状制品的主表面的主要的待加工区域,在拾取板状制品的同时,避免对待加工区域的损坏或污染。
12、在可选的实施方式中,相邻的接触元件可以以恒定的间距间隔开或者以可变的间距彼此间隔开。通过这样的布置方式,多个接触元件可以按照要求将力均匀地施加在板状制品上,例如施加在板状制品的主表面的整个外周部分上,或者将力集中地施加在板状制品的某一局部区域上,例如施加在板状制品的主表面的中央区域上,以便于更好地拾取板状制品。
13、在可选的实施方式中,接触元件可以被构造成真空吸头。该真空吸头可以通过负压有效地吸附在板状制品的表面,以便于通过操纵单元牢固地拾取板状制品而不会对板状制品造成损伤。
14、在可选的实施方式中,操纵单元还可以包括压力传感器,压力传感器可以与真空吸头相关联,以对真空吸头施加的真空压力进行检测。压力传感器可以实时监测接触元件例如真空吸头施加在板状制品上的吸附力,并实时调节吸附力,使得操作员或者自动操作设备可以在确保吸附力达到要求后才拾取或释放板状制品。例如,当压力传感器检测到所施加的压力达到-85 kpa时,操作员才开始通过操纵单元拾取板状制品,因为该压力足以将接触元件稳定地吸附在板状制品上;而当操作员将板状制品放入箱形单元内并且压力传感器检测到压力为0时,操作员可以将操作单元从板状制品分离,以完成对板状制品的释放,因为不存在残留吸附力的情况下,操作单元的分离不会意外拖拽板状制品。
15、在可选的实施方式中,操纵单元可以包括对准元件,对准元件可以被构造成与支撑单元相接合,使得接触元件与板状制品的主表面的中央部分和/或外周部分可以对准。在对准的情况下,操纵单元的接触元件可以根据要求准确地吸附在板状制品的主表面的中央部分和/或外周部分上,以便更有效的抓取或者放置板状制品。
16、在可选的实施方式中,对准元件可以包括可调节的机械引导件和/或激光指示器。通过机械和/或电气装置的辅助,可以更有利于对准操作的实现。
17、在可选的实施方式中,支撑单元上可以设置有与对准元件接合的凹槽,便于使对准元件更好地对准及更牢固地接合。
18、在可选的实施方式中,操纵单元可以包括保持装置,保持装置可以被构造成:在操纵单元拾取板状制品后,保持装置可以进入操作状态并且向板状制品施加附加支撑力;以及当操纵单元要释放板状制品时,保持装置可以撤销所施加的附加支撑力并且进入闲置状态。保持装置可以向被拾取的板状制品提供进一步的保护,在即使接触元件出现异常的情况下,保持装置也能够提供稳定的支撑力,确保板状制品被安全地运输。
19、在可选的实施方式中,保持装置还可以被构造成使得:在操作状态下,保持装置可以附接至板状制品的下部主表面。
20、在可选的实施方式中,保持装置可以包括定位在操纵单元的边缘处的至少两个夹具。
21、在可选的实施方式中,搬运设备可以包括真空泵,真空泵可以以可移除的方式连接至操纵单元的接触元件。
22、在可选的实施方式中,操纵单元可以包括至少一个手柄,手柄可以被构造成能够被抓握以移动操纵单元和/或由操纵单元拾取的板状制品。
23、在可选的实施方式中,支撑单元可以在中央部分设置有用于放置板状制品的容纳凹部。使板状制品安全地固定在容纳凹部中,减小移动对板状制品带来的伤害。
24、在可选的实施方式中,支撑单元在第一主表面上围绕外周部分可以设置有多个第一对接件,以及/或者,支撑单元在与第一主表面相反的第二主表面上围绕外周部分可以设置有多个第二对接件,第一对接件和/或第二对接件可以被构造成使叠置的相邻两个支撑单元在竖向上彼此间隔开,以避免移动过程中相邻两个支撑单元之间的挤压力对板状制品的表面造成污染或损坏。
25、在可选的实施方式中,第一对接件与第二对接件可以被设置成在竖向方向上对齐,且相邻的支撑单元的第一对接件与第二对接件能够彼此接合,使得通过第一对接件与第二对接件的接合,相邻的支撑单元可以在竖向方向上对齐。
26、在可选的实施方式中,支撑单元的外周部分还可以设置有孔隙,孔隙可以被构造成能够被机械臂或者人工抓持以便于操作员或者机械臂将支撑单元放入箱形单元、将支撑单元从箱形单元中移出或者对支撑单元进行翻转。
27、在可选的实施方式中,搬运设备可以包括可充电电池,可充电电池可以被构造成向真空泵供应电力。可充电电池可保证搬运设备便捷的获取能源,并保证搬运设备随时可用以有效率的满足板状制品在生产区域的便携搬运。
28、在可选的实施方式中,板状制品可以包括部件承载件结构,例如,包括有机材料制造的部件承载件和/或者无机材料制造的部件承载件。
29、在可选的实施方式中,支撑单元可以为托盘或者其他的容器。
30、在可选的实施方式中,搬运设备还可以包括附加储存部分,附加储存部分可以被构造成存放操纵单元,以使操纵单元与搬运设备一起被运输。
31、在可选的实施方式中,附加储存部分可以设置在搬运设备的底部部分处,以节省空间,使得搬运设备整体更为紧凑。
32、在可选的实施方式中,操纵单元可以以可拆卸的方式放置在附加储存部分中,以在任何需要的时候,从搬运设备中取出该操纵单元对板状制品进行操作。
33、在可选的实施方式中,附加储存部分可以为可抽出的抽屉,可随时安装和拆卸,以实现灵活多变的运用。
34、在可选的实施方式中,操纵单元可以被构造成对叠置的箱形单元的顶部露出的单个板状制品进行拾取和释放。
35、在可选的实施方式中,箱形单元还可以包括用于将相邻的支撑单元间隔开的内部缓冲元件。内部缓冲元件可以起到缓冲减震的作用,以避免运输期间叠置的支撑单元之间的碰撞引起对板状制品的损坏。例如,内部缓冲元件还可以设置在箱形单元的壳体的内部侧表面和/或底部表面上,以避免在运输期间支撑单元与壳体的内表面之间发生撞击。特别是当板状制品中含有易碎且昂贵的无机材料时,缓冲元件可有效地降低或者避免产品内部的破裂,消除由这种破裂导致的产品质量问题,从而确保了产品良率。
36、在本技术的上下文中,术语“部件承载件”可以特别指能够在其上和/其中容纳一个或更多个部件以提供机械支撑和/或电气连接的任何支撑结构。换句话说,部件承载件可以被构造为部件的机械和/或电子承载件。特别地,部件承载件可以是印刷电路板、有机中介层和ic(集成电路)基板中的一种。部件承载件也可以是将上述类型部件承载件中的不同承载件组合的混合板,例如可包括有机材料或/和无机材料。
37、在可选的实施方式中,所制造的部件承载件可以包括至少一个电绝缘层结构和/或至少一个导电层结构的叠置件。例如,部件承载件可以是电绝缘层结构和导电层结构的层压板,特别是通过施加机械压力和/或热能形成。“叠置件”可以提供能够为其他部件提供大安装表面并且仍然非常薄和紧凑的板状部件承载件。术语“层结构”可以特别指在一个共同平面内的连续层、图案层或多个非连续岛状件。
38、在可选的实施方式中,部件承载件被塑造成板状。这有助于紧凑的设计,其中部件承载件仍然为安装部件提供了很大的基础。此外,特别是作为嵌入式电子元件的裸模,由于其厚度小,可以方便地嵌入到例如印刷电路板的薄板中。
39、在可选的实施方式中,部件承载件被构造为由印刷电路板、基板(特别是ic基板)和中间层组成的组中的一组。
40、在本技术的上下文中,术语“印刷电路板”(pcb)可以特别表示通过将若干导电层结构与若干电绝缘层结构层压而形成的板形部件承载件,例如通过施加压力和/或通过提供热能。作为pcb技术的首选材料,导电层结构由铜制成,而电绝缘层结构可以由树脂和/或玻璃纤维组成,即所谓的预浸料或fr4材料。各种导电层结构可以通过层压板形成通孔,例如通过激光钻孔或机械钻孔,并通过用导电材料(特别是铜)填充它们,以所需的方式彼此连接,从而形成通孔连接。除了可以嵌入在印刷电路板中的一个或更多个部件外,印刷电路板通常被构造为在板形印刷电路板的一个或两个相对表面上容纳一个或更多个部件。它们可以通过焊接连接到各自的主表面。pcb的介电部分可以由树脂和增强纤维(如玻璃纤维)组成。
41、在本技术的上下文中,术语“基板”可以特别表示小部件承载件。就pcb而言,基板可以是一个相对较小的部件承载件,可以将一个或更多个元件安装在其上,并且可以充当一个或更多个芯片与另一个pcb之间的连接介质。例如,基板可以具有与要安装在其上的部件(特别是电子部件)基本相同的尺寸(例如在芯片规模封装(csp)的情况下)。更具体地说,基板可以被理解为电气连接或电气网络的承载件,以及与印刷电路板(pcb)相当的部件承载件,但是具有相当高的横向和/或垂直排列连接密度。例如,横向连接是导电通道,而垂直连接可能是钻孔。这些横向和/或垂直连接布置在基板内,可用于提供封装部件或非封装部件(如裸模),特别是ic芯片与印刷电路板或中间印刷电路板之间的电气,热和/或机械连接。因此,术语“基板”还包括“ic基板”。基板的介电部分可以由具有增强颗粒(例如增强球,特别是玻璃球)的树脂组成。
42、基板或中介层可以包括或由至少一层玻璃、硅(si)或光成像或干蚀刻有机材料如环氧基堆积材料(如环氧基堆积膜)或聚合物化合物如聚酰亚胺、聚苯并恶唑或苯并环丁烯功能化聚合物组成。
43、在可选的实施方案中,至少一个电绝缘层结构可以包括以下中的至少一种:树脂(例如增强或非增强树脂,例如环氧树脂或双马甲酰亚胺-三氮化树脂)、氰酸酯树脂、聚苯衍生物、玻璃(特别是玻璃纤维、多层玻璃、类玻璃材料)、预浸料(例如fr-4或fr-5)、聚酰亚胺、聚酰胺、液晶聚合物(lcp)、环氧基构筑膜、聚四氟乙烯(ptfe, teflon),陶瓷,金属氧化物。也可以使用例如纤维网、纤维或球体之类的增强结构,例如由玻璃(多层玻璃)制成。虽然预浸料,特别是fr4通常优选用于刚性pcb,但其他材料,特别是环氧基堆积膜或光成像介电材料也可以使用。对于高频应用,高频材料如聚四氟乙烯、液晶聚合物和/或氰酸酯树脂、低温共烧陶瓷(ltcc)或其他低、极低或超低dk材料可在部件承载件中实现作为电绝缘层结构。
44、在本技术的上下文中,表述“增强材料”可以特别表示内置在层结构中用于对该层结构进行强化的物质。这种增强材料例如包括但不限于是增强颗粒(例如增强球,特别是玻璃球)、纤维网等。
45、在可选的实施方式中,至少一个导电层结构可以包括由铜、铝、镍、银、金、钯和钨组成的组中的至少一个。虽然铜通常是首选材料,但其他材料或其涂层版本也是可能的,特别是用石墨烯等超导材料涂层。
46、可以嵌入和/或表面安装在叠置件上的至少一个部件可以选自以下组:非导电嵌体(例如陶瓷嵌体,优选包括氮化铝或氧化铝)、导电嵌体(例如金属嵌体,优选包括铜或铝)、传热单元(例如热管)、导光元件(例如光波导或光导体连接)、光学元件(例如透镜)、电子元件或其组合例如,部件可以是有源电子部件、无源电子部件、电子芯片、存储设备(例如dram或其他数据存储器)、滤波器、集成电路、信号处理部件、电源管理部件、光电接口元件、发光二极管、光接合器、电压转换器(例如dc/dc转换器或ac/dc转换器)、加密部件、发送器和/或接收器、机电换能器、传感器、致动器、微机电系统(mems)、微处理器、电容器、电阻器、电感、电池、开关、相机、天线、逻辑芯片和能收集单元。但是,其他部件可以嵌入到部件承载件中。例如,磁性元件可以用作元件。这种磁性元件可以是永久磁性元件(例如铁磁元件、反铁磁元件、多铁磁元件或铁磁元件,例如铁氧体磁芯),也可以是顺磁性元件。然而,该部件也可以是基板、中介层或另外的部件承载件,例如在板中板构造中。部件可以表面安装在部件承载件上和/或可以嵌入在其内部。此外,也可以使用其他部件作为部件。
47、在可选的实施方式中,部件承载件可以为层压式部件承载件。在这样的实施方式中,部件承载件可以是多层结构的化合物,其通过施加压力和/或热量堆叠并连接在一起。
48、在处理部件承载件的内层结构之后,可以(特别是通过层压)以一个或更多个另外的电绝缘层结构和/或导电层结构对称或不对称地覆盖(特别是通过层压)被处理层结构的一个或两个相对的主表面。换句话说,可以继续积累,直到获得所需的层数。
49、在完成形成电绝缘层结构和导电层结构的叠置件之后,可以对所获得的层结构或部件承载件进行表面处理。
50、特别地,就表面处理而言,电绝缘阻焊剂可以应用于层叠置件或部件承载件的一个或两个相对的主表面。例如,可以在整个主表面上形成例如阻焊剂,并随后对阻焊剂层进行定型,以便暴露一个或更多个导电表面部分,这些部分应用于将部件承载件电接合到电子外围。可以有效地保护部件承载件的表面部分,特别是含有铜的表面部分,以防止氧化或腐蚀。
51、就表面处理而言,也可以选择性地对部件承载件的暴露的导电表面部分施加表面处理。这样的表面处理可以是在部件承载件表面上暴露的导电层结构(例如焊盘、导电轨道等,特别是包括或由铜组成)上的导电覆盖材料。如果这种暴露的导电层结构不受保护,那么暴露的导电部件承载件材料(特别是铜)可能会氧化,使部件承载件的可靠性降低。然后可以形成表面光洁度,例如作为表面安装的部件和部件承载件之间的界面。表面处理具有保护暴露的导电层结构(特别是铜电路)和实现与一个或更多个部件的连接工艺的功能,例如通过焊接。用于表面处理的合适材料有有机可焊性防腐剂(osp)、化学镀镍浸金(enig)、金(特别是硬金)、化学锡、镍金、镍钯、化学镀镍浸钯金(enipig)等。
52、此外,需要注意的是,在本技术的上下文中,术语“结构”可以特别指要进行金属处理的任何物理体,特别是板状体。
53、在可选的实施方式中,金属包括下述中的至少一者:金、钯、锡、银、铁、镍、钴、铅、铱、锌和铜。金属可以以溶解形式和/或作为元素金属存在。特别地,在表面金属化过程中处理的任何种类的重金属(例如,就部件承载件制造而言)可以通过示例性实施方式回收。在本技术的上下文中,术语“重金属”可以特别指密度大于5 g/cm3的金属。特别地,重金属可以包括铁、铜、镍、锡、银、金、钯和铂。然而,鉴于金和钯的可用性有限,金和钯的再回收可能是最重要的。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com