
一种航空产品结构件镀金防护结构及其方法与流程
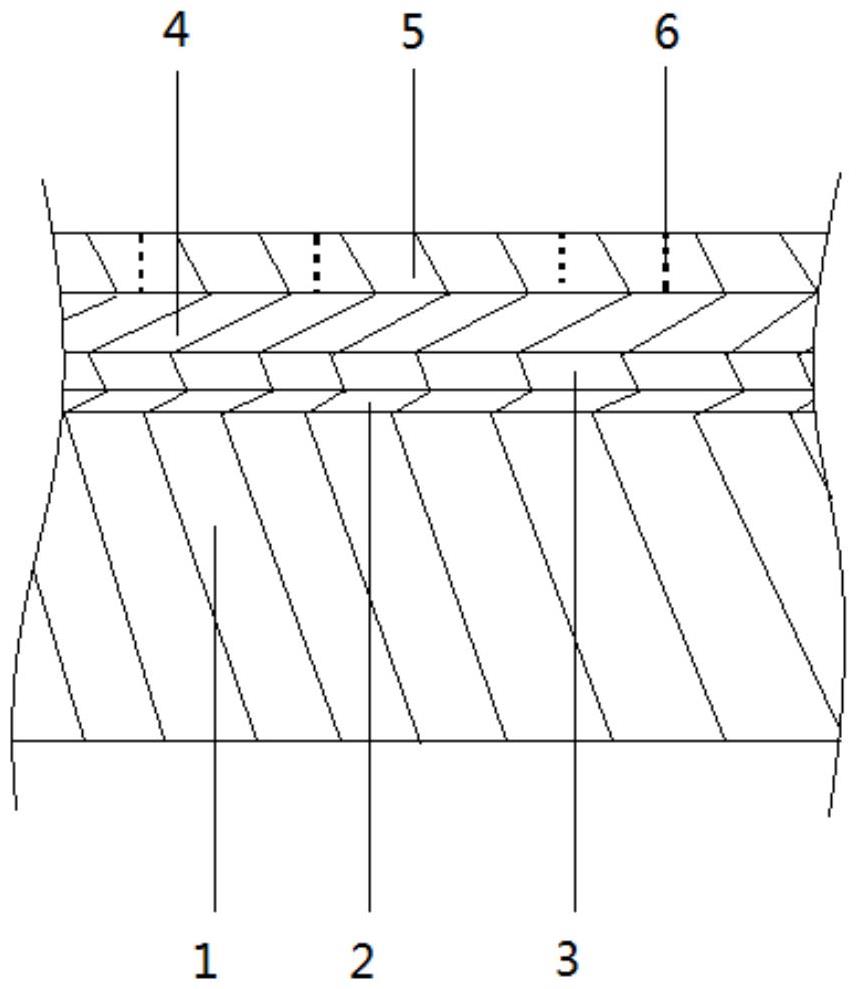
本发明涉及航空产品结构件表面处理,具体涉及一种航空产品结构件镀金防护结构及其方法。
背景技术:
1、某航空产品铝合金结构件要求具备优异的导电性和耐蚀性。针对铝合金而言,通常采用阳极氧化、微弧氧化及喷漆涂覆等技术手段以提高其耐蚀性,但其导电性能较差,当零件有较高导电性要求时,上述方法难以满足。而金本身具有很高的化学稳定性且导电性能优异,且具备优异的耐酸抗盐雾性能。因此有必要考虑在铝合金上进行镀金处理以保证导电性和耐蚀性。目前,航空领域的有些结构件产品采用镀金制备防护层,其防护层结构包括铝合金基体和在基体上从内到外依次为镀镍层和镀金层。但较薄镀金层孔隙多,相对于基体金属为阴极性镀层,腐蚀介质容易穿过孔隙渗入到铝合金表面对基体造成腐蚀。试验与应用均表明,用上述表面处理方法制备的铝合金结构件的耐蚀性较差,往往达不到航空工业严苛的防护使用要求。
技术实现思路
1、本发明的目的在于提供一种航空产品结构件镀金的防护层结构及方法,以解决航空产品结构件用镀金作为防护层,因薄金层孔隙率高等问题而存在的耐蚀性差的问题,同时具备较高的导电性能。
2、本发明是一种铝合金基体表面改性技术,以获得较高的导电性能和优秀的耐蚀性。为达到上述目的,本发明采用如下技术方案:
3、一种航空产品结构件镀金防护层结构,包括铝合金基体和在铝合金基体上从内到外依次制备的化学浸锌层、预镀铜层、镀镍层、镀金层及封闭层;所述浸锌层的厚度为0.3-0.5um;所述铜镀层的厚度为0.5-1.5um;所述镍镀层的厚度为3-5um;所述金镀层的厚度为3-5um;所述封闭层用于对镀金层孔隙的封闭。
4、一种航空产品结构件镀金防护结构的制备方法,包括以下步骤:
5、步骤1前处理:前处理包括铝合金零件的汽油清洗、碱腐蚀、出光、浸蚀、清洗;
6、步骤2浸锌:铝合金件前处理后采用现行的化学浸锌工艺制备化学浸锌层;
7、步骤3预镀铜:铝合金零件化学沉锌后采用hedp镀铜工艺制备所述的预镀铜层;
8、步骤4镀镍:铝合金件预镀铜后采用现行的镀镍工艺制备镀镍层;
9、步骤5镀金:铝合金镀镍后通过电镀金制备镀金层;
10、步骤6封闭:铝合金件镀金后采用石墨烯封闭工艺制备石墨烯封闭层。
11、所述步骤1具体为:对铝合金基体进行汽油清洗→装挂→碱腐蚀→热水洗→冷水洗→硫酸出光→冷水洗→腐蚀活化→冷水洗。
12、所述步骤2具体为:经前处理的铝合金基体进行第一次浸锌→热水洗→退锌→除污→冷水洗→第二次浸锌→热水洗→冷水洗。
13、所述的浸锌采用自制浸锌剂制备:500g/l的naoh,100g/l的zno,20g/l的nakc4h4o4,1g/l的fecl3,工作温度为15℃~35℃,沉锌时间30~60s。
14、所述步骤3所述hedp镀铜工艺为:碱式碳酸铜14g/l,hedp配位剂130g/l,碳酸钾30g/l,聚乙二醇0.8g/l,cur1添加剂20ml/l,ph范围9~10,镀槽温度55℃,阴极电流密度1.2a/dm2。
15、所述步骤4镀镍工艺为:硫酸镍200g/l,氯化钠10g/l,硼酸30g/l,硫酸钠25g/l,硫酸镁35g/l,电流密度1a/dm2。
16、所述步骤6石墨烯封闭工艺为:镀件采用浸涂法制备石墨烯封闭层,并在干燥前擦除表面的石墨烯溶液,所制备的封闭层在70℃~100℃下烘干固化30-60min。
17、所述封闭层仅用于封闭镀金层的孔隙缺陷。
18、优点和积极效果
19、与现有技术相比,本发明的有益效果为:
20、本发明在含铝合金二次浸锌后在化学浸锌层上采用hedp镀铜工艺制备预镀铜层,hedp与铜配离子不能置换化学沉锌层上的锌,两层镀层之间能形成良好的结合力;
21、镀镍层相对于铝合金基体属于阴极性镀层,镀层对基体无电化学保护作用,本发明在预镀铜层上镀镍,镀镍层相对于预镀铜层属于阳极性镀层,这种镀层结构具有较好的电化学保护作用;同时作为过渡层改善基体与镀金层之间的结合力。
22、镀金层为最外防护层,与过渡镍层结合良好,相对于铝、铜、镍等都是阴极性镀层,只能机械地而不能电化学地保护基体金属。镀金层本身具备优异的耐蚀性和导电性能。
23、在镀金层上再用封闭剂进行封闭,能够有效封闭镀金层中的孔隙,从而显著提高镀金层的防护效果,且封闭剂仅填充封闭镀金层孔隙而不影响导电性性能。
1.一种航空产品结构件镀金防护层结构,其特征在于,包括铝合金基体和在铝合金基体上从内到外依次制备的化学浸锌层、预镀铜层、镀镍层、镀金层及封闭层;所述浸锌层的厚度为0.3-0.5um;所述铜镀层的厚度为0.5-1.5um;所述镍镀层的厚度为3-5um;所述金镀层的厚度为3-5um;所述封闭层用于对镀金层孔隙的封闭。
2.一种航空产品结构件镀金防护结构的制备方法,其特征在于,包括以下步骤:
3.根据权利要求1所述的航空产品结构件镀金防护结构的制备方法,其特征在于,所述步骤1具体为:对铝合金基体进行汽油清洗→装挂→碱腐蚀→热水洗→冷水洗→硫酸出光→冷水洗→腐蚀活化→冷水洗。
4.根据权利要求1所述的航空产品结构件镀金防护结构的制备方法,其特征在于,所述步骤2具体为:经前处理的铝合金基体进行第一次浸锌→热水洗→退锌→除污→冷水洗→第二次浸锌→热水洗→冷水洗。
5.根据权利要求4所述的航空产品结构件镀金防护结构的制备方法,其特征在于,所述的浸锌采用自制浸锌剂制备:500g/l的naoh,100g/l的zno,20g/l的nakc4h4o4,1g/l的fecl3,工作温度为15℃~35℃,沉锌时间30~60s。
6.根据权利要求1所述的航空产品结构件镀金防护结构的制备方法,其特征在于,所述步骤3所述hedp镀铜工艺为:碱式碳酸铜14g/l,hedp配位剂130g/l,碳酸钾30g/l,聚乙二醇0.8g/l,cur1添加剂20ml/l,ph范围9~10,镀槽温度55℃,阴极电流密度1.2a/dm2。
7.根据权利要求1所述的航空产品结构件镀金防护结构的制备方法,其特征在于,所述步骤4镀镍工艺为:硫酸镍200g/l,氯化钠10g/l,硼酸30g/l,硫酸钠25g/l,硫酸镁35g/l,电流密度1a/dm2。
8.根据权利要求1所述的航空产品结构件镀金防护结构的制备方法,其特征在于,所述步骤6石墨烯封闭工艺为:镀件采用浸涂法制备石墨烯封闭层,并在干燥前擦除表面的石墨烯溶液,所制备的封闭层在70℃~100℃下烘干固化30-60min。
9.根据权利要求1所述的航空产品结构件镀金防护结构的制备方法,其特征在于,所述封闭层仅用于封闭镀金层的孔隙缺陷。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com