
一种7系铝合金中板退火态的生产工艺的制作方法
本发明属于铝合金板材制备,涉及低温淬火在制备7系铝合金板材中的应用以及一种7系铝合金板材的制备方法,尤其涉及一种7系铝合金中板退火态的生产工艺。
背景技术:
1、当前的7系铝合金厚度5.0~10.0mm退火板材,主要采用精轧、成品退火、剪切、矫直、锯切、包装生产方式,其中成品退火温度采用ams2772标准内推荐退火温度380~410℃,保温2~4个小时,此方式得到的退火板材晶粒度粗大,超过3级,其主要的影响:(1)粗大晶粒会大幅削弱材料的强度(抗拉、屈服强度) 和硬度,无法满足结构件对承载能力的要求;同时会导致塑性(伸长率)、韧性(抗冲击性)下降,受外力或冲击时易直接断裂,而非先发生塑性变形预警。(2)成型加工性能恶化:板材在折弯、冲压等成型过程中,粗大晶粒易引发“橙皮效应”(表面出现凹凸不平的橘皮状缺陷),严重影响外观质量;且晶粒粗大导致变形不均匀,成型时易在应力集中处开裂,成品率大幅降低。(3)抗腐蚀能力削弱:粗大晶粒的晶界面积更小,杂质和析出相(如θ相、s相)更易在晶界富集,形成腐蚀通道,使板材在潮湿、酸碱等环境下抗晶间腐蚀、应力腐蚀的能力下降,缩短使用寿命。(4)性能均匀性差:粗大晶粒通常伴随晶粒尺寸不均,导致板材不同区域的强度、塑性存在差异,后续加工或装配时,易因受力不均出现局部损坏,影响整体结构的稳定性。
2、因此,如何开发一种更为优异的7系铝合金板材的制备方法,能够解决现有7系铝合金厚度5.0~10.0mm的退火板材存在的上述技术问题,已成为业内诸多一线研究人员亟待解决的问题之一。
技术实现思路
1、有鉴于此,本发明要解决的技术问题在于提供低温淬火在制备7系铝合金板材中的应用以及一种7系铝合金板材的制备方法,特别是一种7系铝合金中板退火态的生产工艺。本发明通过低温淬火,使板材在成品退火前获得晶粒尺寸相对较小且较为均匀组织,从而在成品退火后得到组织晶粒度1~2级的产品,解决当前7系铝合金厚度5.0~10.0mm退火板材晶粒度粗大问题。而且制备方法工艺简单,条件温和,可控性好,更加适于工业化生产的推广和应用。
2、本发明提供了低温淬火在制备7系铝合金板材中的应用;
3、所述低温淬火的温度为400~420℃;
4、所述低温淬火的保温时间为20~40分钟;
5、所述低温淬火工序在制备工艺中的轧制之后和成品退火之前。
6、优选的,所述7系铝合金板材包括7系包铝退火板材或7系不包铝退火板材;
7、所述7系铝合金板材包括7系铝合金o态中板;
8、所述7系铝合金板材的厚度为5~10mm。
9、优选的,所述轧制包括热轧;
10、所述热轧包括热粗轧和热精轧;
11、所述热粗轧的温度为350~420℃;
12、所述热精轧的温度为270~380℃。
13、优选的,所述成品退火的温度为380~420℃;
14、所述成品退火的时间为1~3小时;
15、所述7系铝合金板材的晶粒度尺寸为100~200μm。
16、本发明还提供了一种7系铝合金板材的制备方法,包括以下步骤:
17、1)将铣面后的铸锭加热后,经过热粗轧和热精轧后,得到轧坯;
18、2)将上述步骤得到的轧坯经过低温淬火后拉伸矫直,再经过成品退火后矫直,得到7系铝合金板材。
19、优选的,所述7系铝合金板材,按质量百分比计,包括:si≤0.1%、fe≤0.12%、cu:1.2%~1.9%、mn≤0.06%、mg:1.9%~2.6%、cr:0.18%~0.25%、zn:5.2%~6.2%、ti≤0.06%以及铝;
20、所述加热前还包括包铝的步骤。
21、优选的,所述加热的温度为390~430℃;
22、所述热粗轧的终轧温度为360~400℃;
23、所述热粗轧的总变形量为92%~95%。
24、优选的,所述热精轧的开轧温度为340~380℃;
25、所述热精轧的终轧温度为270~310℃;
26、所述热精轧的总变形量为68%~78%。
27、优选的,所述热精轧还包括剪切的步骤;
28、所述低温淬火的温度为400~420℃;
29、所述低温淬火的保温时间为20~40分钟。
30、优选的,所述成品退火的温度为380~420℃;
31、所述成品退火的时间为1~3小时。
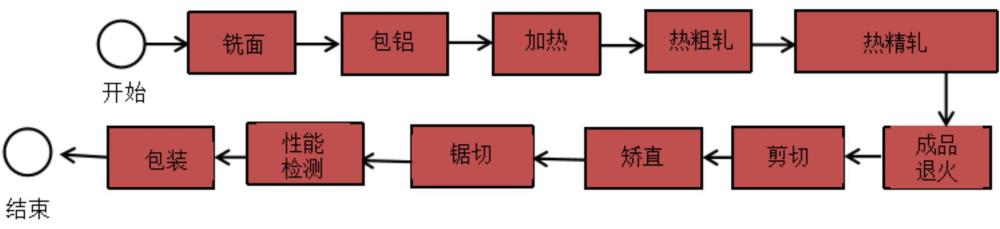
32、本发明提供了低温淬火在制备7系铝合金板材中的应用;所述低温淬火的温度为400~420℃;所述低温淬火的保温时间为20~40分钟;所述低温淬火工序在制备工艺中的轧制之后和成品退火之前。与现有技术相比,本发明研究认为,目前7系铝合金厚度5.0~10.0mm退火板材生产工艺:铸锭铣面→包铝→铸锭加热→热粗轧→热精轧→成品退火→大规格剪→矫直→锯床→包装。但是,其存在以下缺点:板材退火后晶粒度粗大(3-4级),其板材力学成型、加工稳定性变差,直接冲击使用可靠性,因而不满足用户使用。
33、基于此,本发明创造性的设计了一种特定的低温淬火工艺用于制备7系5.0~10.0mm的铝合金退火板材的制备过程中。本发明还提供了相应的7系铝合金板材的制备方法,通过低温淬火,使板材在成品退火前获得晶粒尺寸相对较小且较为均匀组织,从而在成品退火后得到组织晶粒度1~2级的产品,解决当前7系铝合金厚度5.0-10.0mm退火板材晶粒度粗大问题。
34、本发明通过工艺研究、试验论证及验证生产,成品退火前,增加低温淬火(410±10℃)工序,细化了退火态板材的晶粒度,使板材晶粒尺寸相对较小且较为均匀,趋于等轴状,退火时再结晶形核点多且分布均匀,最终形成的晶粒仍保持细小、等轴且尺寸一致的形态组织。而因为板材在成品退火前获得晶粒尺寸相对较小且较为均匀组织,从而在成品退火后得到晶粒度细小(1~2级)的产品。本发明提供的本退火工艺,成功解决了7系包铝退火板材晶粒度粗大问题,而且产品力学性能、性能均匀性、成型加工性能及抗腐蚀能力提升。
1.低温淬火在制备7系铝合金板材中的应用;
2.根据权利要求1所述的应用,其特征在于,所述7系铝合金板材包括7系包铝退火板材或7系不包铝退火板材;
3.根据权利要求1所述的应用,其特征在于,所述轧制包括热轧;
4.根据权利要求1所述的应用,其特征在于,所述成品退火的温度为380~420℃;
5.一种7系铝合金板材的制备方法,其特征在于,包括以下步骤:
6.根据权利要求5所述的制备方法,其特征在于,所述7系铝合金板材,按质量百分比计,包括:si≤0.1%、fe≤0.12%、cu:1.2%~1.9%、mn≤0.06%、mg:1.9%~2.6%、cr:0.18%~0.25%、zn:5.2%~6.2%、ti≤0.06%以及铝;
7.根据权利要求5所述的制备方法,其特征在于,所述加热的温度为390~430℃;
8.根据权利要求5所述的制备方法,其特征在于,所述热精轧的开轧温度为340~380℃;
9.根据权利要求5所述的制备方法,其特征在于,所述热精轧还包括剪切的步骤;
10.根据权利要求5所述的制备方法,其特征在于,所述成品退火的温度为380~420℃;
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com