
一种镍基高温合金钎焊后的热处理工艺
本发明涉及高温合金焊接制造领域,特别是一种高温合金钎焊连接后的真空热处理工艺。
背景技术:
1、刷式封严作为航空发动机的关键密封结构,其连接质量直接影响发动机的机械寿命和使用性能。该构件由前后背板和刷丝束组成,目前多采用真空电子束焊接,但高能量密度易导致刷丝烧损变形,难以获得力学与密封性能优良的构件。而真空钎焊则能实现构件整体均匀受热,有效地控制热变形,且真空环境下钎料优异的润湿性,能够实现刷式封严结构狭窄间隙精密连接,满足其高质量生产要求。
2、镍基高温合金因其优良的高温性能、抗疲劳性、抗氧化性及耐蚀性,可长期服役于600℃以上的高温工作环境,常用于发动机热端部件。gh625作为ni-cr基固溶强化型变形高温合金,在低温至950℃有良好的抗拉性能和抗疲劳性能;gh4145作为ni-cr基沉淀硬化型变形高温合金,具有较高的强度、耐蚀性和抗氧化性及出色的成形性能。两者可分别用于刷式封严背板和刷丝材料。bni-2钎料具有良好的润湿性和流动性,b和si降熔元素可降低钎料的液相线温度并促进钎料与母材的润湿与扩散,cr元素的加入则提高了钎料的抗氧化和耐蚀性能,适用于gh625和gh4145真空钎焊,获得满足服役要求的刷式封严结构。
3、然而,钎焊态接头中通常存在由非平衡凝固形成的共晶组织(如ni-si、ni-b共晶)以及扩散影响区内富cr、mo、nb的硼化物等脆性相,会显著降低接头的力学性能和服役可靠性。合理的热处理工艺可有效消除钎焊过程中形成的脆性相,促进强化相析出,显著提升接头的力学性能与服役可靠性。
4、因此,本发明的目的在于提供一种镍基高温合金钎焊后的热处理工艺,旨在有效提升钎焊接头的力学性能与服役可靠性,克服现有技术中接头性能不足的问题,实现高质量、高稳定性的可靠连接。
技术实现思路
1、鉴于上述背景技术的局限性,本发明提出一种镍基高温合金钎焊后的热处理工艺,进而实现gh625和gh4145异种高温合金高质量连接,改善其钎焊接头质量,为航空发动机刷式封严结构钎焊工艺升级提供指导。
2、本发明的具体技术方案如下:
3、s1:gh625/gh4145异种高温合金材料和bni-2钎料准备及预处理;
4、s2:gh625/gh4145异种高温合金真空钎焊工艺设计及实施;
5、s3:gh625/gh4145异种高温合金真空钎焊焊后热处理工艺设计及实施;
6、s4:gh625/gh4145异种高温合金钎焊接头表征及性能测试;
7、优先地,gh625/gh4145异种高温合金材料和bni-2钎料准备及预处理。采用线切割工艺将两种母材分别加工成20mm×15mm×10mm和20mm×15mm×8mm的块体。真空钎焊前将母材待焊面用砂纸打磨去除表面氧化膜,并无水乙醇超声清洗去除表面油污。
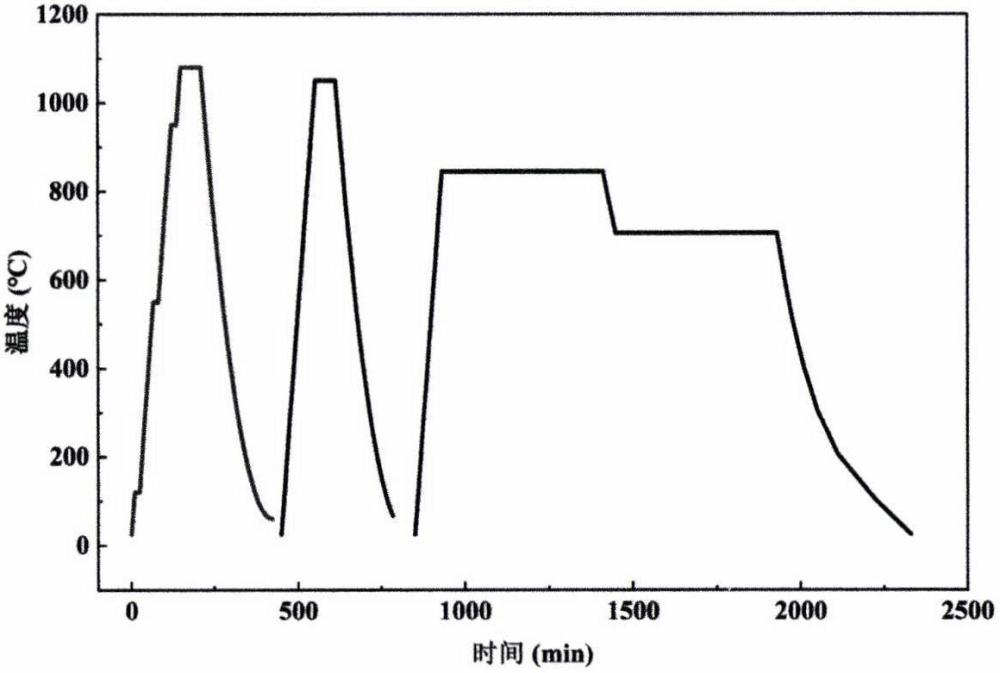
8、优先地,gh625/gh4145异种高温合金真空钎焊及焊后热处理工艺设计及实施。在母材gh625和gh4145之间用模具涂敷钎料膏。将涂敷完成后的试样放置在真空炉中,对炉膛抽真空,真空度抽至1×10-3pa以下,按照真空钎焊加热工艺曲线进行gh625/gh4145钎焊连接。具体钎焊工艺曲线为:先从25℃加热至120℃并保温15min;然后,从120℃加热至550℃并保温15min;再从550℃加热至950℃并保温15min;最后,从950℃加热至1080℃并保温60min。加热速率均为10℃/min,加热及保温结束后,随炉自然冷却至室温。
9、优先地,gh625/gh4145异种高温合金真空钎焊焊后热处理工艺设计及实施。钎焊后试样采用真空热处理方式,通氩气保护。热处理工艺采用固溶+双级时效处理,具体为1050℃×1h/fc+845℃×8h/fc→705℃×8h/fc。
10、优先地,gh625/gh4145异种高温合金钎焊接头表征及性能测试。采用线切割工艺对热处理后钎焊接头加工处理,制备金相试样和力学性能测试试样。采用光学显微镜对热处理后钎焊接头微观组织金相观察和表征。采用万能电子试验机对试样抗拉强度进行测试,采用显微硬度计测试接头截面硬度。
11、与现有技术相比,本发明具有以下有益效果:本发明所叙述的一种镍基高温合金钎焊后的热处理工艺,可以有效提高gh625/gh4145钎焊接头力学性能,实现接头的高质量连接与结构可靠性。为企业及工作人员升级钎焊工艺提供指导,提升产品质量。
1.一种镍基高温合金钎焊后的热处理工艺,其特征在于步骤为:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com