
一种用于元件去金搪锡后整平的方法与流程
本发明属于电子封装,具体涉及一种用于元件去金搪锡后整平的方法。
背景技术:
1、在电子元器件精密加工工艺中,为消除金锡脆化层、保障元件后续焊接可靠性、提升焊接适配性,常需要对元件的平面引脚、平面焊接端等部位进行去金搪锡处理。平面引脚是指元件引脚呈扁平片状、以平面贴合方式与焊盘形成焊接连接的引脚形式,区别于针状或柱状插接引脚。元件完成去金搪锡工艺后,平面焊接端面容易出现堆锡、锡瘤、锡层厚薄不均、引脚共面度超差、锡毛刺等缺陷。若不进行精准整平处理,会直接影响元件后续表面贴装焊接的精度与稳定性,容易引发虚焊、假焊、焊接偏移、堆锡等质量问题。
2、目前行业传统整平除锡手段主要为人工烙铁拖锡、吸锡带手工吸锡、机械打磨修整等方式。人工操作力度、加热时间无统一标准,容易划伤元件基体、掰弯精细的平面引脚、塑封器件受热分层;打磨工艺易产生金属粉尘,诱发后期锡须风险;同时人工修整一致性差,细间距ic、精密分立元件良品率低。此外,传统方式除锡不彻底,易残留金锡化合物,除锡一致性差,无法满足精密电子元件的批量高精度加工需求。
技术实现思路
1、针对现有技术存在的技术问题,本发明提供一种用于元件去金搪锡后整平的方法,以解决背景技术中指出的采用人工烙铁拖锡、吸锡带手工吸锡、机械打磨修整易造成的除锡不彻底,易残留金锡化合物,除锡一致性差的问题。
2、为了实现上述目的,本发明采用如下技术方案:
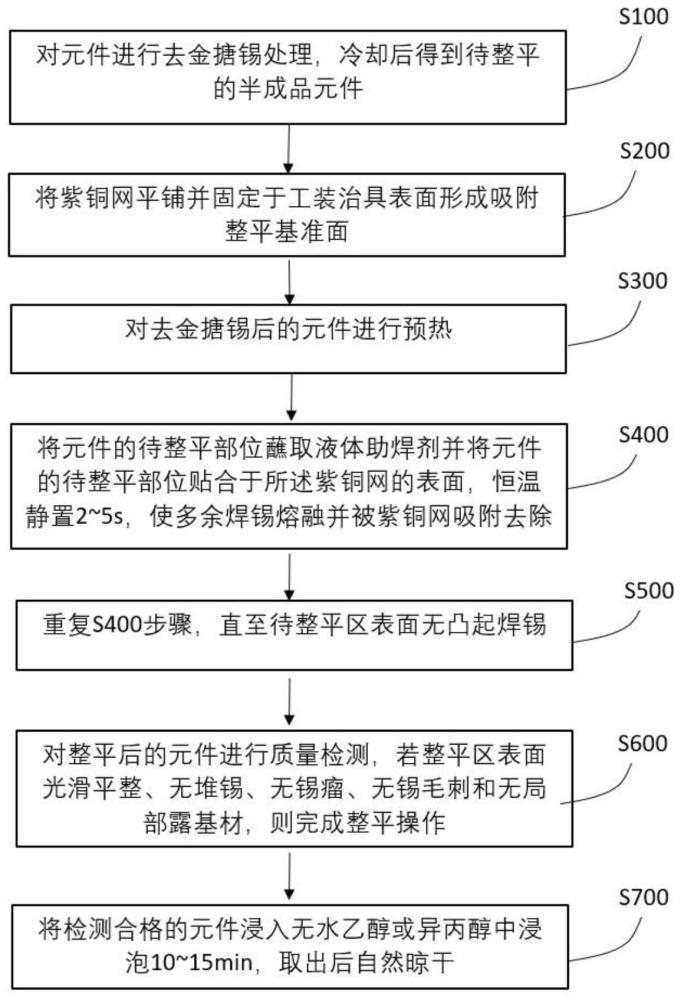
3、一种用于元件去金搪锡后整平的方法,包括以下步骤:
4、s100:对元件进行去金搪锡处理,冷却后得到待整平的半成品元件;
5、s200:将紫铜网平铺并固定于工装治具表面形成吸附整平基准面;
6、s300:对去金搪锡后的元件进行预热,预热温度为80±5℃,预热时间为30s~180s;
7、s400:将元件的待整平部位蘸取液体助焊剂并将元件的待整平部位贴合于所述紫铜网的表面,恒温静置2~5s,使多余焊锡熔融并被紫铜网吸附去除;
8、s500:重复步骤s400,直至待整平部位的表面无凸起焊锡。
9、进一步的,还包括以下步骤:
10、s600:对整平后的元件进行质量检测,若整平区表面光滑平整、无堆锡、无锡瘤、无锡毛刺和无局部露基材,则完成整平操作。
11、进一步的,还包括以下步骤:
12、s700:将检测合格的元件浸入无水乙醇或异丙醇中浸泡10~15min,取出后自然晾干。
13、进一步的,所述紫铜网为双层叠置结构,上层紫铜网的目数小于下层紫铜网的目数。
14、进一步的,所述紫铜网目数为200~400目。
15、进一步的,所述步骤s100中,包括以下子步骤:
16、s110:将焊料分别放置于去金小锡炉和搪锡小锡炉中,再将去金小锡炉和搪锡小锡炉均放置在去金加热台上进行加热,等待焊料融化;
17、s120:对元件进行预热,预热温度为80±5℃,预热时间为30s~180 s;
18、s130:将预热后的元件的待整平区域蘸取液体助焊剂,然后将元件的待去金部位依次浸入所述去金小锡炉和所述搪锡小锡炉中进行去金和搪锡处理。
19、进一步的,所述步骤s200中,包括以下子步骤:
20、s210:对紫铜网的表面进行活化处理;
21、s220:将紫铜网平整铺设于治具表面,在紫铜网与治具的贴合处放置少量固体松香;
22、s230:将冶具放置于去金加热台上加热使固体松香熔融以将紫铜网粘附在冶具表面并保持平整。
23、进一步的,所述焊料包括snpb、snpbag、snag 或snagcu中的一种。
24、进一步的,步骤s230中,去金加热台的加热温度设置为220℃-250℃。
25、进一步的,步骤s400中的恒温温度为220℃-250℃。
26、与现有技术采用人工烙铁拖锡、吸锡带手工吸锡、机械打磨修整的方式相比,本发明至少具有以下有益效果:
27、本发明针对电子元器件平面引脚/平面焊接端的特殊结构,采用固体松香熔融固定紫铜网于工装治具表面形成平整基准面,使元件待整平区域垂直贴合该基准面且均匀受力,吸附条件一致,避免了人工操作中力度不均和角度偏差导致的一致性差异;紫铜网形成的平整基准面使得元件上焊锡的熔融程度、毛细吸附速率、铜锡合金化反应速率在每次操作中高度一致,确保同批次元件的整平结果的一致性;
28、本发明采用紫铜网毛细吸附与铜锡合金化协同作用去除多余焊锡,吸锡彻底,本发明设置的双层叠置的紫铜网结构,并设置使上方紫铜网的目数小于下方紫铜网的目数,使得元件的焊锡先填充上层粗网的大孔,再被下层细网抽吸并存储于更细的网孔内,有效防止焊锡回流现象,下层细网孔的更强吸附力有利于防止上层紫铜网的网孔堵塞,提高了紫铜网的整体吸附容量与吸附力,单次铺设紫铜网即可用于整平更多元件,减少了紫铜网的更换频次;
29、本发明工艺步骤简单、操作便捷,设备通用性强,可适配单款元件精细化加工与大批量标准化生产,加工效率高、一致性好,有效降低人工成本与产品不良率。
1.一种用于元件去金搪锡后整平的方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的方法,其特征在于,还包括以下步骤:
3.根据权利要求2所述的方法,其特征在于,还包括以下步骤:
4.根据权利要求1所述的方法,其特征在于:所述紫铜网为双层叠置结构,上层紫铜网的目数小于下层紫铜网的目数。
5.根据权利要求4所述的方法,其特征在于:所述紫铜网目数为200~400目。
6.根据权利要求1所述的方法,所述步骤s100中,包括以下子步骤:
7.根据权利要求1所述的方法,其特征在于,所述步骤s200中,包括以下子步骤:
8.根据权利要求6所述的方法,其特征在于:所述焊料包括snpb、snpbag、snag 或snagcu中的一种。
9.根据权利要求7所述的方法,其特征在于:步骤s230中,去金加热台的加热温度设置为220℃-250℃。
10.根据权利要求1所述的方法,其特征在于:步骤s400中的恒温温度为220℃-250℃。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com