
一种泵体钻铣加工工装的制作方法
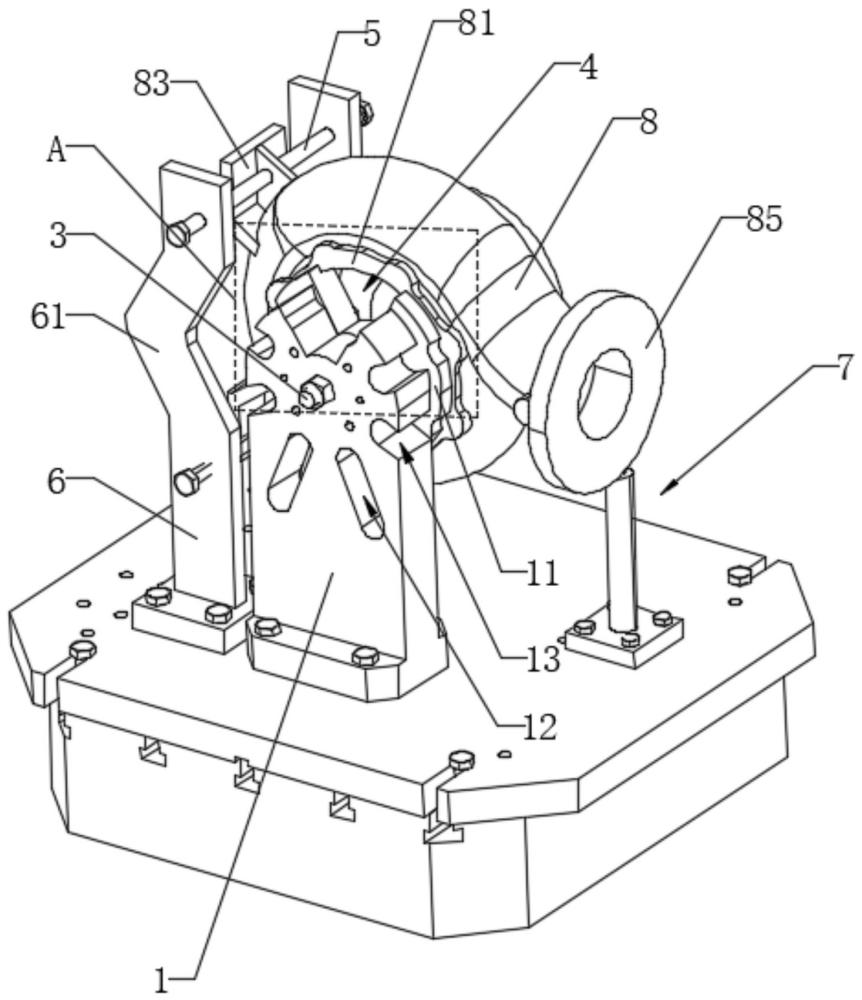
本技术涉及泵体钻铣加工,尤其涉及一种泵体钻铣加工工装。
背景技术:
1、在数控加工中心对泵体止口法兰盘进行钻孔时,为确保加工稳定性所使用的工装会遮挡部分待加工区域,导致无法一次性完成所有孔位加工,必须中途重新装夹泵体以完成剩余孔位钻孔,这不仅降低了加工效率,还因二次装夹引入了额外的定位误差,从而影响最终加工精度。
技术实现思路
1、本实用新型所要解决的技术问题是:提供一种泵体钻铣加工工装,能够一次性完成对泵体的加工,确保泵体的加工精度。
2、为了解决上述技术问题,本实用新型采用的一种技术方案为:一种泵体钻铣加工工装,包括止口定位座,用于从侧面支撑泵体,所述止口定位座包括定位盘,所述定位盘抵靠在泵体的止口法兰盘内圈边缘,所述止口定位座上设有用于暴露泵体的止口法兰盘待钻孔区域的避让孔;
3、压板,所述压板抵靠在泵体的进水法兰盘上;
4、螺杆,所述螺杆通过自身螺纹将压板与定位盘连接。
5、进一步地,所述定位盘的边缘对应泵体的止口法兰盘待钻孔区域设有避让缺口。
6、进一步地,所述定位盘拆卸设置在止口定位座上。
7、进一步地,所述定位盘和止口定位座上均设有拆卸口。
8、进一步地,所述止口定位座上设有减重口。
9、进一步地,所述螺杆上设有调节螺母,所述调节螺母用于驱使定位盘与压板夹紧泵体。
10、进一步地,上述一种泵体钻铣加工工装还包括定位轴,以及两块相对设置的定位侧板,两块所述定位侧板之间留有供泵体的底脚进入的定位空间,所述定位轴贯穿定位侧板与泵体的底脚的肋板。
11、进一步地,所述定位侧板具有用于暴露泵体的放水孔区域的避让折角。
12、进一步地,上述一种泵体钻铣加工工装还包括定位柱,所述定位柱支撑在泵体的出水法兰盘背面的凸肋上。
13、进一步地,所述定位柱包括管体和螺栓,所述管体的内壁上设有与螺栓适配的螺纹。
14、本实用新型的有益效果在于:在止口定位座上设置能够抵靠在泵体的止口法兰盘内圈边缘的定位盘,以及设置抵靠在泵体的进水法兰盘上的压板,压板与定位盘通过螺杆夹紧泵体,以确保泵体加工时的稳定性。同时,在止口定位座上设置避让孔,用于暴露止口法兰盘的待钻孔区域,使得能够一次完成对止口法兰盘的钻孔。
1.一种泵体钻铣加工工装,其特征在于:包括
2.根据权利要求1所述泵体钻铣加工工装,其特征在于:所述定位盘的边缘对应泵体的止口法兰盘待钻孔区域设有避让缺口。
3.根据权利要求1所述泵体钻铣加工工装,其特征在于:所述定位盘拆卸设置在止口定位座上。
4.根据权利要求1所述泵体钻铣加工工装,其特征在于:所述定位盘和止口定位座上均设有拆卸口。
5.根据权利要求1所述泵体钻铣加工工装,其特征在于:所述止口定位座上设有减重口。
6.根据权利要求1所述泵体钻铣加工工装,其特征在于:所述螺杆上设有调节螺母,所述调节螺母用于驱使定位盘与压板夹紧泵体。
7.根据权利要求1所述泵体钻铣加工工装,其特征在于:还包括定位轴,以及两块相对设置的定位侧板,两块所述定位侧板之间留有供泵体的底脚进入的定位空间,所述定位轴贯穿定位侧板与泵体的底脚的肋板。
8.根据权利要求7所述泵体钻铣加工工装,其特征在于:所述定位侧板具有用于暴露泵体的放水孔区域的避让折角。
9.根据权利要求1所述泵体钻铣加工工装,其特征在于:还包括定位柱,所述定位柱支撑在泵体的出水法兰盘背面的凸肋上。
10.根据权利要求9所述泵体钻铣加工工装,其特征在于:所述定位柱包括管体和螺栓,所述管体的内壁上设有与螺栓适配的螺纹。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com