
一种胆道内引流管用防逆流膜的制备方法与流程
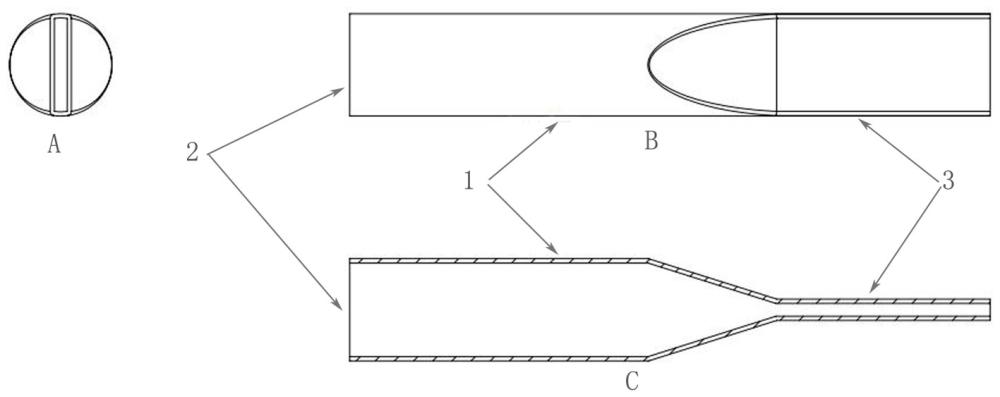
本发明属于医疗器械,涉及一种胆道内引流管用防逆流膜的制备方法。
背景技术:
1、内镜下胆道支架置入术是不可切除性恶性胆道梗阻患者常用的姑息治疗手段。临床常规使用的塑料支架(如直形管、单猪尾形、双猪尾形等)均不具备防逆流功能。支架置入后,oddi括约肌被撑开,其单向阀门作用丧失,十二指肠压力升高时肠内容物(包括食糜、细菌、消化液等)可自由反流入胆道,引起逆行性胆管炎、支架堵塞等并发症,严重影响患者生活质量和支架通畅时间。
2、抗反流设计目前主要集中于金属覆膜支架领域,少数塑料支架在学术研究中尝试加装鸭嘴形瓣膜等结构,但均处于临床研究阶段,未见正式注册上市的产品。
3、鸭嘴形瓣膜的制作工艺多采用注塑成型,采用该工艺制作的鸭嘴形瓣膜主要存在以下缺陷:(1)存在合模线、毛刺,表面不光滑,容易附着胆泥和细菌,导致瓣膜粘连、无法闭合,抗反流功能失效甚至造成支架堵塞,这也是最主要的失效原因;(2)厚度不均匀,导致正向开启压力较大(通常8~15 cm h2o),影响胆汁顺畅引流;(3)抗堵塞能力差,在胆泥环境中开闭100-200次后即出现关闭不全;(4)与支架固定不牢,部分产品采用简单的端部套接,易脱落;粘接方式不够可靠,缺乏防脱结构;(5)缺乏系统的几何优化,鸭嘴阀的长度、开口宽度、根部厚度等参数未经系统优化,难以兼顾低开启压力和高逆向密封压力;(6)材料选择单一,传统注塑成型的硅胶瓣膜长期暴露于十二指肠消化液、胆盐及复杂ph环境中,易发生溶胀变形、硬化甚至破损;而部分采用聚氨酯的瓣膜因注塑工艺导致的合模线缺陷和内应力集中,同样存在早期开裂或功能衰减的风险;(7)瓣膜体积较大,输送难度增加,抗反流瓣膜增加支架外径,影响通过性和置入成功率。
4、因此,针对现有技术中胆泥堵塞、粘连关闭不全、压力阈值不匹配、材料易形变及输送困难等问题,开发一种新的鸭嘴形瓣膜的工艺势在必行。
技术实现思路
1、基于此,本发明的目的在于提供一种胆道内引流管用防逆流膜的制备方法,该方法采用浸涂成型工艺,可以制备表面光滑无缝线的鸭嘴阀防逆流膜。该鸭嘴阀防逆流膜可以通过粘接等方式固定于胆道内引流管的远端,即进入人体内的一端,能够实现正向开启压力≤5cmh2o、逆向密封压力≥50cmh2o,模拟十二指肠液浸泡28天,硬度变化<5%,无裂纹、溶胀或变形。
2、为实现上述目的,本发明采用以下技术方案:
3、本发明提供一种胆道内引流管用防逆流膜的制备方法,包括如下步骤:
4、s1,将鸭嘴形芯棒浸入聚合物前导液中进行一次浸涂,完成后取出进行干燥,得到预处理芯棒;
5、s2,将s1中所述的预处理芯棒浸入聚合物主溶液中进行二次浸涂,完成后取出进行干燥;重复本步骤至所述鸭嘴形芯棒表面形成一定厚度的聚合物膜;
6、s3,将s2中所述的聚合物膜进行烘烤、冷却和脱模后即得所述胆道内引流管用防逆流膜。
7、进一步地,s1中所述鸭嘴形芯棒的材质包括不锈钢,其表面粗糙度ra≤0.05μm。
8、进一步地,s1中所述聚合物前导液的质量分数为2~5%,由第一聚合物和第一溶剂组成;所述第一聚合物包括聚氨酯(tpu)、硅橡胶、聚酯弹性体和聚酰胺弹性体中的任意一种或多种,优选为硬度75a~90a,重均分子量80000~150000的聚氨酯;所述第一溶剂由四氢呋喃(thf)与二甲基甲酰胺(dmf)按体积比(2:1)~(4:1)混合而成。
9、进一步地,s1中所述一次浸涂的时间为5~20秒,提拉速度为1~5mm/s;所述干燥的温度为25±5℃,时间为3~10分钟。
10、进一步地,s2中所述聚合物主溶液的质量分数为8~15%,由第二聚合物和第二溶剂组成;所述第二聚合物包括聚氨酯、硅橡胶、聚酯弹性体和聚酰胺弹性体中的任意一种或多种,优选为硬度75a~90a,重均分子量80000~150000的聚氨酯;所述第二溶剂由四氢呋喃(thf)与二甲基甲酰胺(dmf)按体积比(2:1)~(4:1)混合而成。
11、进一步地,s2中所述二次浸涂的时间为5~20秒,提拉速度为1~5mm/s;所述干燥的温度为25±5℃,时间为3~10分钟;所述重复的次数为2~10次,优选为2~4次。
12、进一步地,s3中所述烘烤的温度为60~80℃,优选为60℃,时间为120~300分钟,优选为180分钟;所述冷却至25±5℃后,沿轴向去除芯棒完成脱模。
13、进一步地,所述胆道内引流管用防逆流膜包括主体部和一体连接于所述主体部两端的根部和鸭嘴形开口缝隙部;所述主体部为空心圆管,从所述根部向所述鸭嘴形开口缝隙部呈锥形过渡,鸭嘴形开口缝隙部圆角半径r=0.05~2.0mm。
14、进一步地,所述胆道内引流管用防逆流膜的总长度为10~20mm;所述主体部的外径为1.0~4.0mm,厚度为0.08~0.15mm;所述鸭嘴形开口缝隙部的长度为5~8mm,所述根部的厚度为0.10~0.50mm。
15、进一步地,所述胆道内引流管用防逆流膜通过所述根部与所述胆道内引流管固定连接,所述固定连接方式包括卡槽连接、粘接或热熔连接;所述胆道内引流管优选为塑料胆道支架,其外径为7fr~12fr,长度为5~12cm。
16、本发明的有益效果是:
17、本发明提供的胆道内引流管用防逆流膜的制备方法,采用浸涂成型工艺,通过低浓度前导液+多次浸涂+低温烘烤,形成无缝线、无内应力、厚度均匀的超薄薄膜阀体;浸涂设备可对浸涂停留时间、提拉速度等参数进行调试,以适应不同厚度和粘度要求。通过该方法制备得到的防逆流膜,可以通过粘接等方式固定于胆道内引流管的远端,在进行胆道内引流时,可以实现“低正向开启压力(≤5cmh2o)+高逆向密封压力(≥50cmh2o)+体内稳定(28天不变形)”的多重性能集成。
1.一种胆道内引流管用防逆流膜的制备方法,其特征在于,包括如下步骤:
2.根据权利要求1所述的胆道内引流管用防逆流膜的制备方法,其特征在于,s1中所述鸭嘴形芯棒的材质包括不锈钢,其表面粗糙度ra≤0.05μm。
3.根据权利要求1所述的胆道内引流管用防逆流膜的制备方法,其特征在于,s1中所述聚合物前导液的质量分数为2~5%,由第一聚合物和第一溶剂组成;所述第一聚合物包括聚氨酯、硅橡胶、聚酯弹性体和聚酰胺弹性体中的任意一种或多种,所述第一溶剂由四氢呋喃与二甲基甲酰胺按体积比(2:1)~(4:1)混合而成。
4.根据权利要求1所述的胆道内引流管用防逆流膜的制备方法,其特征在于,s1中所述一次浸涂的时间为5~20秒,提拉速度为1~5mm/s;所述干燥的温度为25±5℃,时间为3~10分钟。
5.根据权利要求1所述的胆道内引流管用防逆流膜的制备方法,其特征在于,s2中所述聚合物主溶液的质量分数为8~15%,由第二聚合物和第二溶剂组成;所述第二聚合物包括聚氨酯、硅橡胶、聚酯弹性体和聚酰胺弹性体中的任意一种或多种,所述第二溶剂由四氢呋喃与二甲基甲酰胺按体积比(2:1)~(4:1)混合而成。
6.根据权利要求1所述的胆道内引流管用防逆流膜的制备方法,其特征在于,s2中所述二次浸涂的时间为5~20秒,提拉速度为1~5mm/s;所述干燥的温度为25±5℃,时间为3~10分钟;所述重复的次数为2~10次。
7.根据权利要求1所述的胆道内引流管用防逆流膜的制备方法,其特征在于,s3中所述烘烤的温度为60~80℃,时间为120~300分钟;所述冷却至25±5℃。
8.根据权利要求1所述的胆道内引流管用防逆流膜的制备方法,其特征在于,所述胆道内引流管用防逆流膜包括主体部和一体连接于所述主体部两端的根部和鸭嘴形开口缝隙部;所述主体部为空心圆管,从所述根部向所述鸭嘴形开口缝隙部呈锥形过渡,鸭嘴形开口缝隙部圆角半径r=0.05~2.0mm。
9.根据权利要求1所述的胆道内引流管用防逆流膜的制备方法,其特征在于,所述胆道内引流管用防逆流膜的总长度为10~20mm;所述主体部的外径为1.0~4.0mm,厚度为0.08~0.15mm;所述鸭嘴形开口缝隙部的长度为5~8mm,所述根部的厚度为0.10~0.50mm。
10.根据权利要求8或9所述的胆道内引流管用防逆流膜的制备方法,其特征在于,所述胆道内引流管用防逆流膜通过所述根部与所述胆道内引流管固定连接,所述固定连接方式包括卡槽连接、粘接或热熔连接。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com