
利用离子交换回收废旧锂电池电解液中六氟磷酸锂的方法
本技术属于电池回收领域,更具体地,涉及一种利用离子交换回收废旧锂电池电解液中六氟磷酸锂的方法。
背景技术:
1、随着新能源技术的发展,锂离子电池已成为电动汽车、消费电子产品领域不可缺少的重要产品。随着电动汽车产业的快速发展,未来3~5年将出现大规模的废旧动力锂离子电池退役浪潮。对废旧锂离子电池进行回收,既符合环保、绿色循环的要求,也具有很大的经济价值。
2、锂离子电池的电解液是有机电解液,对环境、人体均有害,其中最广泛使用的锂盐(六氟磷酸锂)在潮湿空气或温度大于60℃的情况下易分解产生强腐蚀性物质氟化氢,严重损害环境和人类健康。特别地,在回收废旧锂电池正、负极材料的过程中,高温热解将导致六氟磷酸锂分解,其分解产物氟化氢也将腐蚀工业设备,减少设备的寿命,降低经济效益。
3、目前,在废旧锂电池电解液回收领域,相关技术对于离子交换树脂的使用主要集中于除去水溶液中的杂质离子,以确保后续过渡金属沉淀的纯度;或是通过阳离子交换树脂,将溶液中的锂离子富集起来,将锂离子转化为碳酸锂或氟化锂,而pf6-则被放弃。然而,lipf6的制备工艺复杂、技术壁垒高,且因使用氟化氢而对设备要求高,因此,除了锂离子,pf6-的回收和再利用也不容忽视。
4、为此,需要开发一种回收废旧锂电池电解液中六氟磷酸锂的方法,实现对lipf6的完整回收。
技术实现思路
1、针对现有技术的缺陷,本技术的目的在于提供一种利用离子交换回收废旧锂电池电解液中六氟磷酸锂的方法,旨在解决现有回收技术不能实现lipf6全部完整回收、以及存在回收工艺无法兼顾绿色环保和经济高效的问题。
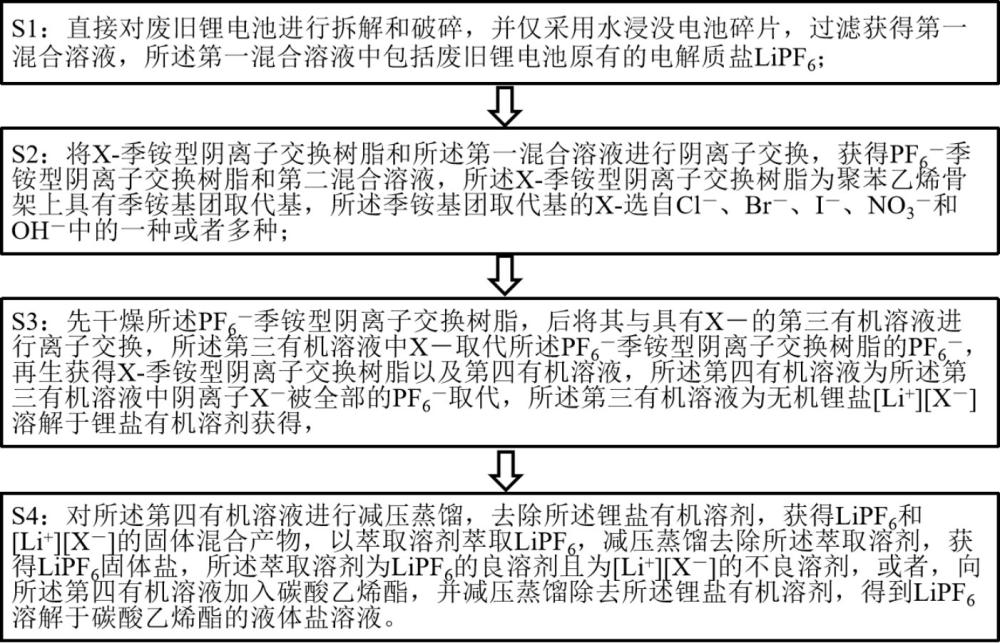
2、为实现上述目的,第一方面,本技术提供了一种利用离子交换回收废旧锂电池电解液中六氟磷酸锂的方法,其包括如下步骤:
3、s1:直接对废旧锂电池进行拆解和破碎,并仅采用水浸没电池碎片,过滤获得第一混合溶液,所述第一混合溶液中包括废旧锂电池原有的电解质盐lipf6,这样设计的原因是,lipf6在含微量水的有机溶液中会发生水解,但在纯水中则不发生水解,且lipf6在纯水中溶解度很高,采用纯水浸泡废旧电池可以获得废旧电池原有的电解质盐lipf6且确保其不分解,
4、s2:将x-季铵型阴离子交换树脂和所述第一混合溶液进行阴离子交换,其中,所述x-季铵型阴离子交换树脂上至少95%的x-被取代为pf6-,获得pf6-季铵型阴离子交换树脂和第二混合溶液,这样设计的目的是,pf6-离子半径大、负电荷分散,而阴离子交换树脂的高分子骨架带有半径较大、连接给电子官能团的正电中心,可以把pf6-从成分复杂的退役锂电池洗脱液中分离出来;此外,lipf6极易吸潮且其分解温度仅为60℃,几乎不可能通过加热除去其中结合的水,但pf6-季铵型阴离子交换树脂可以在较大的温度范围内进行干燥,且pf6-不会分解,这是因为pf6-季铵型阴离子交换树脂的疏水性和热稳定性均远超lipf6,不存在li+夺取pf6-中的f-这类副反应,在后续干燥步骤依旧可以保证pf6-的结构稳定,
5、所述x-季铵型阴离子交换树脂为聚苯乙烯骨架上具有季铵基团取代基,所述季铵基团取代基的x-选自cl-、br-、i-、no3-和oh-中的一种或者多种,
6、s3:清洗并干燥所述pf6-季铵型阴离子交换树脂,后将其与溶解了[li+][x-]的第三有机溶液进行离子交换,其中所述pf6-季铵型阴离子交换树脂上至少60%的pf6-被取代为x-,再生获得混合的季铵型阴离子交换树脂以及第四有机溶液,
7、所述混合的季铵型阴离子交换树脂的阴离子为pf6-、x-共存,第四有机溶液为所述第三有机溶液中阴离子x-被至少60%的pf6-取代,所述第三有机溶液为无机锂盐[li+][x-]溶解于有机溶剂获得,
8、具体的,用超纯水清洗所得pf6-季铵型阴离子交换树脂,重复3~5次,这样设计的目的是,锂电池循环过程中发生的副反应非常复杂,第一混合溶液是水溶液,其中包含lipf6和其他电池循环过程中电解液的副产物,季铵型阴离子交换树脂与pf6-特异性结合后,其表面仍可能存在第一混合溶液中的水溶性杂质,使用超纯水清洗树脂表面可获得高纯度pf6-季铵型阴离子交换树脂,避免给后续“脱附”步骤引入杂质,进一步的,可以使用乙醇清洗pf6-季铵型阴离子交换树脂,以清除树脂表面的有机杂质,
9、为了使pf6-从树脂上“脱附”出来,需要在特定极性的有机溶剂中进行“脱附”过程,pf6-季铵型阴离子交换树脂的解离性质与溶剂的极性和氢键有关,lipf6在有机溶液中的相分配行为与其在水中不同,在特定极性的有机溶剂中,由于pf6-的极化率发生变化,与极性溶剂的诱导相互作用加强,所以pf6-可以从树脂中特异性解离出来,
10、s4:对所述第四有机溶液进行减压蒸馏,去除所述有机溶剂,获得lipf6和[li+][x-]的固体混合产物,以萃取溶剂萃取lipf6,减压蒸馏去除所述萃取溶剂,获得lipf6固体盐,所述萃取溶剂为lipf6的良溶剂且为[li+][x-]的不良溶剂,或者,
11、向所述第四有机溶液加入碳酸乙烯酯,并减压蒸馏除去所述有机溶剂,得到lipf6溶解于碳酸乙烯酯的浓缩液。
12、阴离子交换树脂是一种能交换溶液中阴离子的高分子聚合物,其分子骨架(如聚苯乙烯)上带有碱性基团,在水中可以解离出可交换的阴离子(通常是oh-)。当溶液中的其他阴离子(如cl-、so42-)流过时,树脂会吸附这些阴离子,同时释放出自己的阴离子,从而实现交换。根据碱性基团的强弱,其主要分为两类,一是强碱性阴离子交换树脂,含有季铵基等强碱性基团。二是弱碱性阴离子交换树脂,含有伯、仲、叔胺基等弱碱性基团。“阴离子交换树脂”是标准的水处理耗材,通过离子交换净化水质。
13、进一步的,步骤s2中,先对x-季铵型阴离子交换树脂进行预处理,再进行离子交换,所述预处理为:
14、将所述x-季铵型阴离子交换树脂浸泡于去离子水中,反复过滤冲洗直至滤出的洗涤水无杂质且无色,并且ph值为6 ~ 8。
15、进一步的,步骤s3中,所述干燥方式为:在60 ~ 90℃且真空度-0.05 ~ -0.1 mpa下保持24 ~ 48小时,或者,在-10 ~ -20℃冷冻干燥12 ~ 24小时。
16、进一步的,步骤s3中,所述第三有机溶液中水含量小于20 ppm,优选小于10 ppm,
17、所述有机溶剂为乙腈、甲醇、乙醇、正丙醇、异丙醇、碳酸二甲酯、碳酸二乙酯、乙二醇二甲醚、二甲基亚砜、n,n-二甲基甲酰胺、n-甲基吡咯烷酮中的一种或多种,且至少含有二甲基亚砜、n,n-二甲基甲酰胺、甲醇、乙腈中的一种,并且,二甲基亚砜、n,n-二甲基甲酰胺、甲醇和乙腈的总含量不少于所述锂盐有机溶剂总体积的60%。
18、进一步的,所述第三有机溶液中无机锂盐[li+][x-]的浓度为在所述锂盐有机溶剂中的饱和浓度。
19、进一步的,所述萃取溶剂水含量小于20 ppm,更优地小于10 ppm,其沸点满足:在真空度-0.05~-0.1 mpa下,其蒸发温度≤50℃,所述萃取溶剂为乙醚、乙二醇二甲醚、1,3-二氧五环、丙酮、四氢呋喃、碳酸二甲酯、碳酸二乙酯中的一种或多种。
20、lipf6在60℃以上会分解。如果常压蒸馏,有机溶剂(如二甲基亚砜沸点189℃)需要加热到很高温度才能蒸出,lipf6早就分解了。在真空条件下(如-0.1mpa),溶剂沸点大幅降低,可以在50-60℃安全蒸出。其中,水含量控制(<20 ppm,优选<10 ppm),lipf6遇水即发生水解反应,lipf6遇水即发生水解反应:lipf6+ h2o → lif + 2hf + pof3,产生氟化氢(腐蚀设备、危害安全)和氟化锂沉淀(降低产率)。因此,在所有有机相操作中,必须严格控制水分。
21、进一步的,所述萃取溶剂溶解lipf6的浓度≥1mol/l,溶解[li+][x-]的浓度≤0.005mol/l,用所述萃取溶剂反复萃取lipf6和[li+][x-]的固体混合物3~5次。
22、进一步的,步骤s2中,所述第二混合溶液为所述第一混合溶液中所有pf6-被x-取代,加入饱和氟化钾、饱和氟化钠、或/和饱和氟化铵的水溶液,沉淀得到氟化锂,重结晶3~5次,得到电池级氟化锂,或者,
23、步骤s2中,向所述第二混合溶液加入饱和碳酸钠水溶液,沉淀得到碳酸锂,重结晶3~5次,得到电池级碳酸锂。
24、进一步的,步骤s4中,所述碳酸乙烯酯(简称:ec)纯度≥99.99%,含水量小于20ppm,优选地小于10 ppm。lipf6固体粉末对水分极其敏感,制备和储存条件苛刻。而ec本身就是锂电池电解液的标准溶剂,将lipf6溶解在ec中形成“液体盐”,可以直接作为电解液配制原料使用,省去了固体干燥、包装等环节,且ec对li+的强溶剂化作用还能稳定lipf6、抑制其分解。ec沸点248℃,在60℃减压蒸馏条件下不会蒸发,所以最终产品就是lipf6/ec的浓缩液。
25、进一步的,步骤s2和步骤s3中所述的离子交换通过混合、搅拌、浸渍或/和滤洗方式进行,离子交换的总时间为2~12小时。
26、总体而言,通过本技术所构思的以上技术方案与现有技术相比,具有以下有益效果:
27、(1)本发明实现了废旧锂离子电池中lipf6的li+与pf6-全组分完整回收,突破了现有技术“只回收锂、放弃六氟磷酸根”的局限。现有技术中阴离子交换树脂多用于水中杂质离子的去除,或仅通过阳离子交换树脂富集li+、将其转化为碳酸锂/氟化锂,而pf6-则被直接放弃。本发明采用逆向思路,先用阴离子交换树脂捕获pf6-,再通过有机相中的第二次离子交换将pf6-释放为高纯度lipf6,同时第二混合溶液中的li+可进一步沉淀为电池级lif或li2co3。由此,li+与pf6-两种组分均被高值化回收利用,避免了lipf6制备工艺复杂、氟化氢腐蚀设备等再合成成本,实现了废旧电解液锂资源的全组分、近零废弃循环利用。
28、(2)本发明方法的工艺条件温和,有效规避了lipf6热分解与水解风险,避免了传统高温/水相回收方法带来的设备腐蚀与产物损失问题。lipf6对水极其敏感(遇水分解生成hf及氟化锂沉淀),且在60℃以上即存在热分解倾向,其分解产物氟化氢具有强腐蚀性,会缩短设备寿命、降低回收经济性。本发明整个工艺仅在初始使用水浸没破碎电池,后续离子交换、干燥、萃取、蒸馏等关键步骤均在有机相、低温及减压条件下进行,从源头上避免了lipf6长时间处于高温或水相环境,显著降低了其分解、腐蚀设备及副产物污染的风险。
29、(3)本发明方法中,阴离子交换树脂可循环再生、重复使用,有机溶剂可回收套用,工艺具有绿色循环、低能耗、低成本的特点。本发明中x-型阴离子交换树脂在完成一次“吸附pf6-和脱附pf6-”的完整循环后即恢复为原始形态,可直接投入下一批次反应,树脂本体不被消耗。同时溶解无机锂盐有机溶剂及萃取溶剂在减压蒸馏后均可冷凝收集重复利用。整套工艺无需消耗性试剂即可循环运行,大幅降低了原料成本与环境负荷,符合绿色循环回收的产业趋势。
30、(4)本发明中,利用溶解度差异实现选择性萃取分离,可获得高纯度lipf6产品。本发明通过选用对lipf6溶解度高(≥1mol/l)而对副产物无机锂盐[li+][x-]溶解度极低(≤0.005mol/l)的专用萃取溶剂,并采用反复萃取的方式,实现了lipf6与副产物锂盐的高效选择性分离,从而获得高纯度的lipf6固体产物,克服了传统回收工艺产物纯度不高、分离效率低的问题。
31、(5)本发明方法中产物形式灵活,可制得便于储存运输的液体盐产品,降低了固体lipf6的处理风险并可直接对接电解液生产环节。本发明除固体lipf6盐外,还提供了另一种产物路线:向第四有机溶液中加入高纯度、低含水量的碳酸乙烯酯(ec),通过减压蒸馏去除低沸点锂盐有机溶剂,直接制得lipf6溶解于ec的浓缩液。相较于对水分极度敏感、储存运输条件苛刻的固体lipf6粉末,该液体盐路线省去了固体结晶、干燥、粉体包装等高风险环节;且ec本身即为电解液标准溶剂组分,其强溶剂化作用还能进一步稳定lipf6分子结构、抑制自分解,产物可直接用作电解液配制原料,减少了下游企业二次溶解调配的工序,实现了与电解液生产环节的便捷衔接。
32、(6)本发明方法中,副产物锂盐可同步回收为电池级lif或li2co3,且可根据市场需求灵活切换。具体的,第二混合溶液中的无机锂盐副产物(如 licl、libr、lii、lino3)可通过加入饱和氟化物或碳酸钠水溶液并重结晶(3~5次),分别制得电池级氟化锂或电池级碳酸锂,可对不同电池级原料的差异化需求灵活选择回收路线,使副产物本身也具备回收价值,而非作为废弃物放弃。
33、(7)本发明方法中原料适应性广、工艺参数窗口宽,不受废旧电池体系中残留阴离子种类的限制。具体的,x-可为cl-、br-、i-、no3-、oh-中的一种或多种,锂盐有机溶剂、萃取溶剂也可在多种物质中选用或复配,且离子交换方式可通过混合、搅拌、浸渍或滤洗等多种操作方式实现,交换时间窗口为2~12小时。这种较宽的参数适用范围和原料兼容性,使该方法能够适应不同来源、不同残留阴离子体系的废旧锂电池电解液,且可根据现有设备条件灵活选择工艺路线。
34、(8)本发明工艺可与现有废旧锂电池正负极材料回收工艺衔接,具备较好的工业实施的连续性和兼容性。本发明方法在完成电解液中lipf6的回收后,剩余的电池碎片仍可接续现有的正负极材料回收工艺进行后续处理,不会对现有回收产线造成工艺冲突。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com