
一种一体成型电感用耐高温软磁复合材料及其制备方法与流程
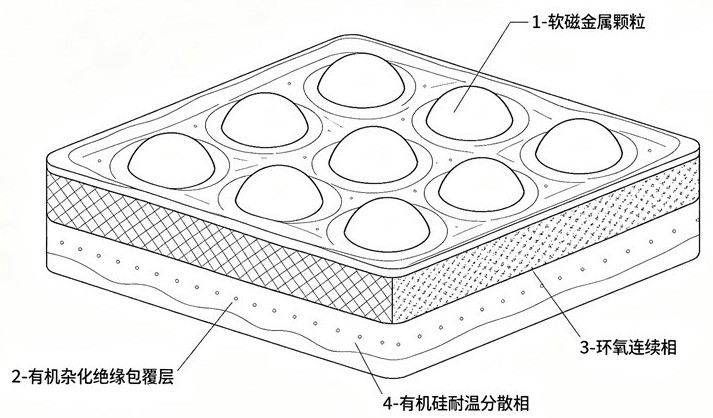
本发明涉及软磁功能复合材料与电子元器件制造,具体为一种一体成型电感用耐高温软磁复合材料及其制备方法。
背景技术:
1、随着消费类电子产品向小型化、高频化、高功率密度方向快速演进,以及新能源汽车产业的爆发式增长,电子系统对被动元器件的性能与可靠性要求持续提升。一体成型电感凭借全屏蔽结构、低漏磁、低噪音、体积小、饱和电流大等优势,已成为大功率dc-dc电路的核心被动元件。
2、特别是在汽车电子领域,电感产品需满足aec-q200车规级可靠性标准,要求在155℃高温环境下连续工作1000小时,电感值波动需控制在10%以内;部分高端车载场景甚至要求耐受170℃以上的长期高温。
3、现有一体成型电感的磁芯主要采用软磁金属粉末与环氧树脂等热固性粘结剂复合,经冷压成型制备。常规环氧树脂粘结剂的长期使用温度通常在125℃左右,在长期高温老化过程中,树脂分子链易发生氧化降解、交联断裂,导致粘结力下降、内应力逐步释放,磁粉颗粒间的间距与排布发生变化,最终引起电感值大幅漂移,严重时甚至出现磁体开裂、外观失效等问题,无法满足车规级高温可靠性要求。
4、为改善耐高温性能,行业内现有解决方案主要包括三类:
5、其一,采用耐高温特种环氧树脂,虽可提升耐温等级,但材料成本大幅上升,且树脂粘度高,包覆均匀性差,成型工艺窗口窄;
6、其二,采用玻璃、陶瓷等无机粘结剂,虽耐温性优异,但成型压力大、机械韧性差,易出现脆裂,无法适配现有冷压成型工艺;
7、其三,增加绝缘包覆层厚度,会导致磁粉填充率下降,磁导率与饱和电流显著劣化,牺牲器件性能。
8、因此,开发一种在不显著增加成本、不劣化磁性能与机械性能的前提下,能够大幅提升高温老化稳定性、适配现有冷压工艺的一体成型电感用软磁复合材料,是本领域亟待解决的技术问题。
技术实现思路
1、针对现有技术的不足针对现有技术的不足,本发明提供了一种一体成型电感用耐高温软磁复合材料及其制备方法,通过在环氧树脂粘结剂体系中引入少量有机硅树脂进行共混改性,利用有机硅si-o主链的高键能特性提升粘结剂整体耐温等级,抑制高温老化过程中的树脂降解与应力释放,在保持原有磁性能、机械强度与成型工艺兼容性的基础上,大幅提升长期高温下的感值稳定性,满足车规级高可靠性要求,同时成本增幅可控,适合规模化生产。
2、为实现以上目的,本发明通过以下技术方案予以实现:
3、一种一体成型电感用耐高温软磁复合材料,按质量份计包括:软磁金属粉末100份、有机杂化绝缘粘结剂4.2~4.8份、有机溶剂8份;
4、所述有机杂化绝缘粘结剂由耐高温环氧树脂与有机硅树脂共混改性得到,其中有机硅树脂的质量为软磁金属粉末的0.2%~0.8%。
5、进一步地,所述软磁金属粉末为铁硅铬合金粉、羰基铁粉、非晶铁粉、纳米晶铁粉中的一种或几种混合。
6、进一步地,所述软磁金属粉末为d50=10μm的fe92si3.5cr4.5铁硅铬合金粉,或d50=5μm的羰基铁粉,或二者按比例复配的混合粉体。
7、进一步地,所述耐高温环氧树脂为双酚a型改性耐高温环氧树脂、酚醛改性环氧树脂中的一种;所述有机硅树脂为甲基苯基有机硅树脂,固含量≥50%。
8、进一步地,所述有机杂化绝缘粘结剂中,耐高温环氧树脂与有机硅树脂的质量比为4:(0.2~0.8)。
9、进一步地,所述复合材料经6t/cm2压力冷压成型后,材料密度为5.6~6.5g/cm3,1mhz下初始磁导率为22~29,径向压溃强度≥40mpa。
10、进一步地,采用铁硅铬合金粉制备的一体成型电感,在170℃高温老化1000小时后,电感值相对于初始值的变化率≤5%。
11、进一步地,一种一体成型电感,采用权利要求1~7任一所述的耐高温软磁复合材料作为磁芯主体,内置漆包线圈经冷压一体成型制备得到。
12、进一步地,一种一体成型电感用耐高温软磁复合材料的制备方法,包括以下步骤:
13、步骤s1:粘结剂预混
14、将耐高温环氧树脂与有机硅树脂按比例加入有机溶剂中,常温下搅拌均匀,得到均一透明的杂化粘结剂溶液;
15、步骤s2:混料造粒
16、将软磁金属粉末加入杂化粘结剂溶液中,高速搅拌至粉料被均匀包覆,得到湿态混合料,对混合料进行摇摆造粒,得到颗粒状湿料;
17、步骤s3:烘干处理
18、将造粒后的湿料平铺于托盘中,置于电热烘箱中60℃保温烘干60min,彻底去除残留有机溶剂,得到成品软磁复合粉末。
19、进一步地,所述方法还包括冷压成型步骤:将成品软磁复合粉末与内置线圈一同放入成型模具中,以5~6t/cm2的单位压力冷压保压成型,得到一体成型电感生坯;成型后无需额外高温固化工序,可直接进行后续端接与封装。
20、本发明提供了一种一体成型电感用耐高温软磁复合材料及其制备方法。具备以下有益效果:
21、1、本发明提供了一种一体成型电感用耐高温软磁复合材料及其制备方法,铁硅铬基复合材料在170℃高温老化1050小时后,感值变化率从纯环氧体系的11.03%降至4.39%,降幅超过60%,远优于aec-q200标准要求,可满足更严苛的车规级高温工况,并且有机硅树脂添加量低,复合材料的密度、磁导率、压溃强度、饱和偏置特性等核心性能与纯环氧体系基本持平,不会因耐温提升牺牲磁性能与机械性能,器件电气设计无需调整。
22、2、本发明提供了一种一体成型电感用耐高温软磁复合材料及其制备方法,原料中仅需添加少量有机硅树脂即可实现耐温升级,主材与工艺路线无需变更,材料成本增幅小于5%,远低于特种环氧或无机粘结剂方案,具备极高的性价比。
23、3、本发明提供了一种一体成型电感用耐高温软磁复合材料及其制备方法,制备工艺与传统冷压一体成型工艺完全兼容,无需新增设备、无需改造生产线、无需额外高温固化工序,可直接对接现有规模化生产线,量产导入成本低,改性方案可适配铁硅铬、羰基铁粉、非晶粉等多种主流软磁粉体,可根据产品性能需求灵活选择粉体体系,应用场景覆盖从小型消费电感到大功率车载电感的全系列产品。
1.一种一体成型电感用耐高温软磁复合材料,其特征在于,按质量份计包括:软磁金属粉末100份、有机杂化绝缘粘结剂4.2~4.8份、有机溶剂8份;
2.根据权利要求1所述的一体成型电感用耐高温软磁复合材料,其特征在于,所述软磁金属粉末为铁硅铬合金粉、羰基铁粉、非晶铁粉、纳米晶铁粉中的一种或几种混合。
3.根据权利要求2所述的一体成型电感用耐高温软磁复合材料,其特征在于,所述软磁金属粉末为d50=10μm的fe92si3.5cr4.5铁硅铬合金粉,或d50=5μm的羰基铁粉,或二者按比例复配的混合粉体。
4.根据权利要求1所述的一体成型电感用耐高温软磁复合材料及其制备方法,其特征在于,所述耐高温环氧树脂为双酚a型改性耐高温环氧树脂、酚醛改性环氧树脂中的一种;所述有机硅树脂为甲基苯基有机硅树脂,固含量≥50%。
5.根据权利要求1所述的一体成型电感用耐高温软磁复合材料及其制备方法,其特征在于,所述有机杂化绝缘粘结剂中,耐高温环氧树脂与有机硅树脂的质量比为4:(0.2~0.8)。
6.根据权利要求1所述的一体成型电感用耐高温软磁复合材料及其制备方法,其特征在于,所述复合材料经6t/cm2压力冷压成型后,材料密度为5.6~6.5g/cm3,1mhz下初始磁导率为22~29,径向压溃强度≥40mpa。
7.根据权利要求1所述的一体成型电感用耐高温软磁复合材料及其制备方法,其特征在于,采用铁硅铬合金粉制备的一体成型电感,在170℃高温老化1000小时后,电感值相对于初始值的变化率≤5%。
8.一种一体成型电感,其特征在于,采用权利要求1~7任一所述的耐高温软磁复合材料作为磁芯主体,内置漆包线圈经冷压一体成型制备得到。
9.一种一体成型电感用耐高温软磁复合材料的制备方法,其特征在于,包括以下步骤:
10.根据权利要求9所述的一体成型电感用耐高温软磁复合材料的制备方法,其特征在于,所述方法还包括冷压成型步骤:将成品软磁复合粉末与内置线圈一同放入成型模具中,以5~6t/cm2的单位压力冷压保压成型,得到一体成型电感生坯;成型后无需额外高温固化工序,可直接进行后续端接与封装。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com