
一种高性能医用金属缆制作平台及制备方法与流程
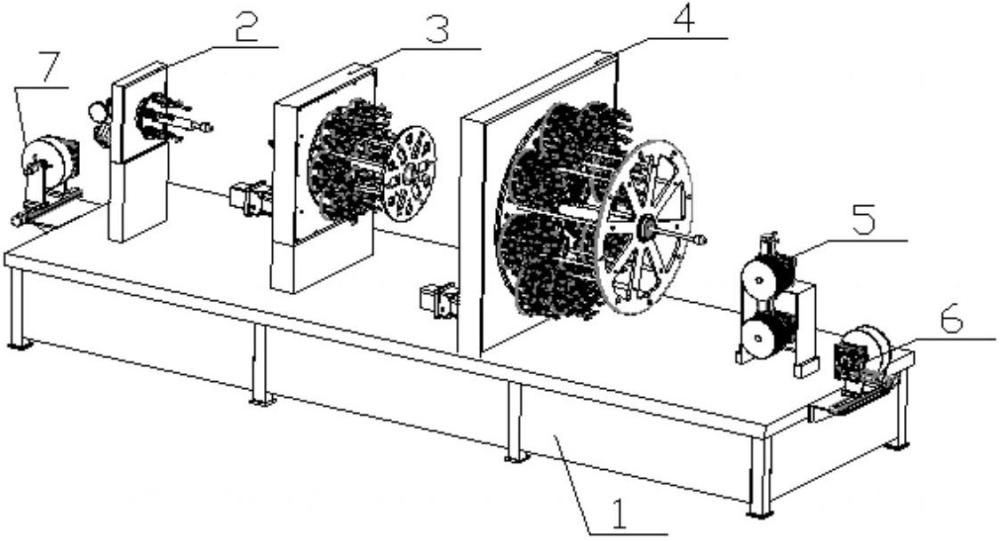
本发明涉及一种高性能医用金属缆制作平台及制备方法,属于医用骨科绞编。
背景技术:
1、在医用骨科内固定器械领域,采用多股金属丝绞编成型的高性能金属缆绳,正逐步替代传统钢板,用于骨折部位的捆扎固定。相较于钢板螺钉内固定工艺,金属缆绳捆扎术式具有创伤小、术后恢复快等临床优势。当前,此类高性能医用金属缆绳的制备,主要依赖人工手工绞编或半自动机器辅助绞编,其基本工艺路线是将多根金属丝通过逐层或分组绞合的方式,最终并合成一根多股金属缆。
2、然而,上述制备方式在实际生产中暴露出效率与质量方面的双重不足。一方面,人工绞编与半自动机器作业的生产节拍较慢,且绞编过程需多次分段完成,无法实现多层金属丝的一次成型绞合,工序流转次数多,导致整体制作效率低下,费时费力,难以满足批量化生产的产能需求。另一方面,人工操作与简单机械绞合对金属丝的张力控制、绞距均匀性及层间排布精度均缺乏有效保障,绞合出的金属缆绳易出现股间间隙不均、局部松散或表面不平整等问题,直接造成产品拉伸强度与疲劳寿命不达标,外观质量也难以满足临床植入器械的严格标准,严重制约了产品的质量一致性。
3、因此,当前亟需寻找一种能够实现多股金属丝一次成型绞编的高效制备方案,该方案需能够将多层金属丝在一次工序中完成均匀绞合,并通过可靠的张力与绞距控制保证金属缆绳的股间致密性与表面平整度,从而在显著提升生产效率的同时,确保产品具备满足临床植入要求的力学强度与外观质量。
技术实现思路
1、为了解决上述问题,本发明提供了一种高性能医用金属缆制作平台,包括:
2、机架;
3、收放线机构,安装于所述机架的一端;
4、内层绕丝机构,安装于所述机架上,位于所述收放线机构的下游;
5、中层绕丝机构,安装于所述机架上,位于所述内层绕丝机构的下游;
6、外层绕丝机构,安装于所述机架上,位于所述中层绕丝机构的下游;
7、双驱动牵引机,安装于所述机架上,位于所述外层绕丝机构的下游;
8、另一所述收放线机构,安装于所述机架的另一端,位于所述双驱动牵引机的下游;
9、所述内层绕丝机构、所述中层绕丝机构和所述外层绕丝机构三者中心具有中心芯管,且三者的中心芯管同心设置;
10、芯丝从一端的所述收放线机构拉出,依次穿过所述内层绕丝机构的中心芯管、所述中层绕丝机构的中心芯管、所述外层绕丝机构的中心芯管,绕入所述双驱动牵引机的槽轮槽口,再从所述槽轮槽口牵出并卷绕在另一端的所述收放线机构上。
11、在一些实施例中,所述内层绕丝机构包括内层底盘、内层马达、内层马达齿轮、内层介齿轮、内层法兰轴承座、内层主轴、内层主轴齿轮、内层底盘封板、内层封板法兰、内层转盘、多个内层携丝器、内层中心芯管和内层模口套;所述内层马达安装于所述内层底盘上,所述内层马达齿轮安装于所述内层马达上,所述内层介齿轮安装于所述内层底盘上,所述内层法兰轴承座安装于所述内层底盘上,所述内层主轴安装于所述内层法兰轴承座中心,所述内层主轴齿轮安装于所述内层主轴上,所述内层马达齿轮、所述内层介齿轮与所述内层主轴齿轮三者相啮合;所述内层底盘封板穿过所述内层主轴固定于所述内层底盘上,所述内层封板法兰穿过所述内层主轴固定于所述内层底盘封板上;所述内层转盘安装于所述内层主轴上,多个所述内层携丝器安装于所述内层转盘上;所述内层中心芯管安装于所述内层主轴中心并固定,所述内层模口套固定于所述内层中心芯管前端。
12、在一些实施例中,所述中层绕丝机构包括中层基础盘、中层大转盘马达、中层大转盘马达齿轮、中层大转盘介齿轮、中层小转盘马达、中层小转盘马达齿轮、中层小转盘介齿轮、中层主轴传动机构、中层下转盘、中层上转盘和多个中层固定丝杆套;所述中层大转盘马达安装于所述中层基础盘上,所述中层大转盘马达齿轮安装于所述中层大转盘马达上,所述中层大转盘介齿轮安装于所述中层基础盘上;所述中层小转盘马达安装于所述中层基础盘上,所述中层小转盘马达齿轮安装于所述中层小转盘马达上,所述中层小转盘介齿轮安装于所述中层基础盘上;所述中层主轴传动机构安装于所述中层基础盘上;所述中层下转盘上安装有中层大转盘动力齿轮,所述中层上转盘通过多个所述中层固定丝杆套与所述中层下转盘连接在一起,并一起安装于所述中层主轴传动机构的主轴上,所述中层大转盘动力齿轮与所述中层大转盘马达齿轮和所述中层大转盘介齿轮三者相互啮合。
13、在一些实施例中,所述中层主轴传动机构包括中层轴承座、中层主轴、中层主轴齿轮、中层主轴绕丝传动齿轮、中层中心芯管、中层芯管固定架和中层模口套;所述中层主轴安装于所述中层轴承座上,所述中层主轴齿轮安装于所述中层主轴上,所述中层主轴齿轮与所述中层小转盘马达齿轮和所述中层小转盘介齿轮三者相啮合;所述中层中心芯管穿过所述中层主轴中心并通过所述中层芯管固定架固定,所述中层模口套安装于所述中层中心芯管上。
14、在一些实施例中,所述中层绕丝机构还包括多个中层绕丝盘机构和多个中层绕丝盘介齿轮,所述中层绕丝盘机构包括中层绕丝盘携丝器、中层绕丝盘小转盘、中层法兰套、中层小转盘齿轮、中层小转盘齿轮轴和中层中心放丝器;多个所述中层绕丝盘携丝器安装于所述中层绕丝盘小转盘上,所述中层小转盘齿轮安装于所述中层小转盘齿轮轴上,所述中层小转盘齿轮轴两端分别固定于两个所述中层法兰套的轴承孔里,所述中层中心放丝器安装于所述中层小转盘齿轮轴的上端且不随所述中层绕丝盘小转盘一起旋转而保持定向;多个所述中层绕丝盘机构和多个所述中层绕丝盘介齿轮安装于所述中层下转盘的安装孔上,所述中层绕丝盘介齿轮与对应的所述中层绕丝盘机构中的所述中层小转盘齿轮相啮合。
15、在一些实施例中,所述中层绕丝机构还包括中层支撑盘和多个中层连接杆,所述中层支撑盘通过多个所述中层连接杆与所述中层上转盘固定在一起;所述中层大转盘马达驱动所述中层下转盘和所述中层上转盘做圆周运动,所述中层小转盘马达通过所述中层主轴传动机构驱动所述中层绕丝盘机构做圆周运动。
16、在一些实施例中,所述外层绕丝机构包括外层下盘、外层上盘、外层大合股盘马达、外层大合股盘马达齿轮、外层大合股盘介齿轮、外层小合股盘马达、外层小合股盘马达齿轮、外层小合股盘介齿轮、外层主轴传动机构、外层轴座下盘、外层轴座上盘、多组外层携丝盘传动机构、外层总合股盘、外层连接轴和外层连接杆;所述外层大合股盘马达和所述外层大合股盘介齿轮安装于所述外层下盘一侧,所述外层大合股盘马达齿轮安装于所述外层大合股盘马达上;所述外层小合股盘马达和所述外层小合股盘介齿轮安装于所述外层下盘另一侧,所述外层小合股盘马达齿轮安装于所述外层小合股盘马达上;所述外层主轴传动机构安装于所述外层下盘上;所述外层轴座下盘和所述外层轴座上盘安装于所述外层主轴传动机构上;多组所述外层携丝盘传动机构安装于所述外层轴座下盘和所述外层轴座上盘上;所述外层总合股盘通过所述外层连接轴和所述外层连接杆与所述外层轴座上盘连接;所述外层主轴传动机构包括外层主轴轴承座、外层主轴、外层主轴动力轮、外层轴座盘传动齿轮、外层主轴传动齿轮、多组外层双联齿轮组、外层三联齿轮组、外层捻盘双联齿轮组和外层介齿轮组;所述外层主轴安装于所述外层主轴轴承座中心,所述外层主轴动力轮安装于所述外层主轴上,所述外层主轴动力轮与所述外层小合股盘马达齿轮和所述外层小合股盘介齿轮三者啮合;所述外层轴座盘传动齿轮安装于所述外层轴座下盘中心,多组所述外层双联齿轮组、所述外层三联齿轮组、所述外层捻盘双联齿轮组和所述外层介齿轮组依次从中心向外侧安装于所述外层轴座下盘与所述外层轴座上盘上;所述外层双联齿轮组的上层齿轮与所述外层三联齿轮组的上层齿轮相啮合,所述外层三联齿轮组的中层齿轮与所述外层捻盘双联齿轮组的上层齿轮相啮合,所述外层捻盘双联齿轮组的下层齿轮与所述外层介齿轮组相啮合;所述外层携丝盘传动机构包括外层携丝盘、中层携丝盘、中心携丝盘、外层轴承法兰座、中层携丝盘动力轮、外层轴承法兰轴和外层携丝盘动力轮;所述中层携丝盘动力轮安装于所述外层轴承法兰轴上并安装于两组所述外层轴承法兰座上,所述外层携丝盘动力轮固定于所述外层携丝盘上并随其一并安装于所述外层轴承法兰轴上,所述中层携丝盘固定于所述外层轴承法兰轴上,所述中心携丝盘固定于所述外层轴承法兰轴中心且其上的携丝器保持定向运动;所述外层携丝盘动力轮与所述外层捻盘双联齿轮组的上层齿轮相啮合,所述中层携丝盘动力轮与所述外层介齿轮组相啮合,所述外层携丝盘与所述中层携丝盘分别做方向相反的圆周运动。
17、在一些实施例中,所述双驱动牵引机包括减速马达支架、两套减速马达和两个牵引轮;两套所述减速马达分别安装于所述减速马达支架的上方和下方,且位于下方的所述减速马达倾斜安装;两个所述牵引轮分别安装于上方和下方的所述减速马达上,位于下方的所述牵引轮的第一个槽口中心与位于上方的所述牵引轮的出丝口中心对齐。
18、在一些实施例中,所述收放线机构包括直线运动模组支架、运动模组、收放线减速马达、锁紧销杆支架、锁紧销杆和收放线线盘;所述运动模组安装于所述直线运动模组支架上,所述收放线减速马达安装于所述运动模组的一侧,所述锁紧销杆支架安装于所述运动模组的另一侧,所述锁紧销杆安装于所述锁紧销杆支架上,所述收放线线盘安装于所述收放线减速马达与所述锁紧销杆支架上;所述运动模组做直线往复运动且与所述收放线减速马达同时工作,将产品均匀排列在所述收放线线盘上。
19、第二方面,本发明提供一种高性能医用金属缆的制备方法,使用高性能医用金属缆制作平台,包括:
20、将芯丝固定于一端的所述收放线机构上,拉出后依次穿过所述内层绕丝机构的中心芯管、所述中层绕丝机构的中心芯管、所述外层绕丝机构的中心芯管,绕入所述双驱动牵引机的槽轮槽口,再从所述槽轮槽口牵出并卷绕在另一端的所述收放线机构上;
21、将所述内层绕丝机构、所述中层绕丝机构和所述外层绕丝机构上的丝线分别拉出并固定于所述芯丝上;
22、同时启动所述收放线机构、所述内层绕丝机构、所述中层绕丝机构、所述外层绕丝机构和所述双驱动牵引机,通过所述双驱动牵引机控制绞编节距,在所述芯丝上形成多层螺旋型结构的医用金属缆,并将绞编完成的医用金属缆牵拉至所述收放线机构上。
23、本发明的优点和效果:
24、本发明针对现有医用金属缆制备依赖人工手工绞编或半自动机器辅助作业,生产节拍慢、需多次分段绞合无法实现多层金属丝一次成型,以及人工操作对张力控制与绞距均匀性缺乏有效保障、导致产品股间间隙不均与力学性能不达标的技术缺陷,通过“内层、中层、外层三组绕丝机构同心串联布局、双驱动牵引机精确控制绞编节距、收放线机构直线排线协同”的系统化结构创新,构建了多股金属丝一次成型绞编的自动化制作平台,以全程机械化作业替代传统手工分段绞合,在显著提升生产效率的同时,通过可靠的张力与绞距控制保障了金属缆绳的股间致密性与表面平整度。具体还体现在:
25、1、内中外三层绕丝机构同轴串联,实现多层金属丝的一次性连续绞编成型:内层绕丝机构、中层绕丝机构与外层绕丝机构沿芯丝行进方向依次同心排布,三者中心芯管同轴设置,芯丝从一端收放线机构拉出后依次穿过各层中心芯管,各层携丝器同步将对应层的金属丝放出并绞合于芯丝之上。这一串联布局打破了传统分段绞合需多次工序流转的工艺限制,使内层、中层、外层金属丝在一道工序中连续完成绞编,从工艺架构上解决了多层金属缆绳制作效率低下的核心问题。
26、2、多层绕丝盘差速旋转与中心携丝器定向保持协同,保障层间绞合致密性与结构稳定性:中层绕丝机构的大转盘与小转盘可独立驱动做差速圆周运动,外层绕丝机构的携丝盘与中层携丝盘可做方向相反的圆周运动,而各层中心携丝盘上的携丝器保持定向不随转盘旋转,确保金属丝在放出过程中不加捻。各层携丝器在恒定张力下放丝,金属丝在芯丝表面形成均匀紧密的螺旋缠绕结构,有效消除了传统手工绞合中股间间隙不均与局部松散的缺陷,从张力与捻度控制两个维度保障了金属缆绳的力学强度与疲劳寿命满足临床植入要求。
27、3、双驱动牵引机与收放线直线排线协同,实现绞编节距的精确控制与产品均匀卷绕:双驱动牵引机通过上下两组减速马达分别驱动两个牵引轮,位于下方的牵引轮首个槽口中心与上方牵引轮的出丝口中心对齐,芯丝在槽轮槽口的约束下获得稳定牵引力,绞编节距由牵引速度与绕丝盘转速精确匹配控制。收放线机构的运动模组做直线往复运动与收放线减速马达协同工作,将绞编完成的金属缆绳均匀排列卷绕于收放线线盘上,保证了产品卷绕质量与后续取用的便捷性。
28、4、全程自动化作业替代传统手工分段绞合,显著提升生产效率与产品质量一致性:从芯丝放出、多层金属丝同步绞合、绞距控制到成品卷绕,全流程由机架上各机构协同自动完成,彻底改变了传统工艺依赖人工逐层分段绞编的作业模式。生产节拍大幅提升,单根金属缆绳的绞编耗时显著缩短,节省大量人力成本。同时,机械化的张力与绞距控制消除了人工操作引入的个体差异,产品批量一致性与外观质量显著提高,为医用金属缆绳的规模化、标准化生产提供了可靠的装备基础。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com