
一种面料的后处理加工方法与流程
本申请涉及面料加工,尤其是指一种面料的后处理加工方法。
背景技术:
1、光泽型面料是指表面光滑并能反射出亮光的织物,这种面料因其熠熠生辉的光泽而受到广泛关注。光泽型面料质地柔亮细腻,质感华丽高雅,非常适合用于舞台表演的服装和高档礼服的制作。本申请的目的是对面料进行处理以改善面料的手感。
技术实现思路
1、为了解决现有技术的不足,本申请的目的在于提供一种面料的后处理加工方法,其可以改善面料的手感。
2、为实现上述目的,本申请采用如下的技术方案:
3、本申请提供一种面料的后处理加工方法,该面料的后处理加工方法包括将面料进行表面光泽处理,将面料进行表面光泽处理包括:
4、步骤a,在面料中加入化学助剂,化学助剂包括:安哥拉定型剂、三防助剂、光亮剂以及渗透剂;
5、步骤b,对面料进行烘干处理,以使得化学助剂与面料充分结合;
6、步骤c,通过热蒸汽对轧光辊进行加热,加热温度为150-170℃;
7、步骤d,对面料进行轧光处理,轧光辊张力为100-140n/m,得到平整有光泽度的面料。
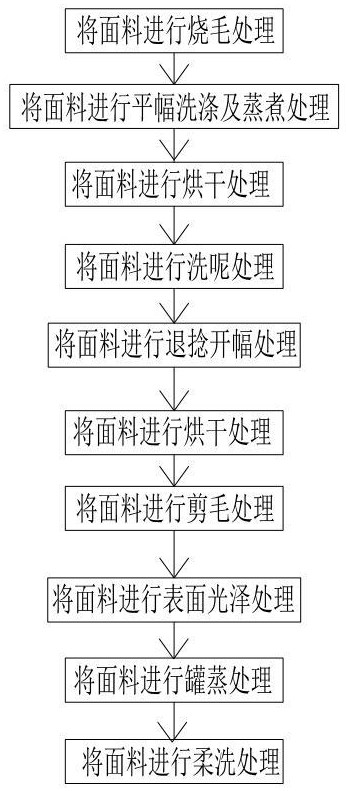
8、作为一种优选的技术方案,面料的后处理加工方法包括:
9、步骤1,将面料进行烧毛处理;
10、步骤2,将步骤1中进行烧毛处理后的面料进行平幅洗涤及蒸煮处理;
11、步骤3,将步骤2中进行平幅洗涤及蒸煮处理后的面料进行烘干处理;
12、步骤4,将步骤3中进行烘干处理后的面料进行热定型处理。
13、作为一种优选的技术方案,步骤2中,在80-90℃的温度下进行平幅洗涤及蒸煮处理,以使得面料定型。
14、作为一种优选的技术方案,面料包括涤纶纤维和莱卡纤维,步骤4中,热定型处理温度为185-190℃,热定型处理时间为25-40s,热定型后面料门幅拉开,以提高面料纬向的尺寸稳定性。
15、作为一种优选的技术方案,面料的后处理加工方法还包括:
16、步骤5,将步骤4中进行热定型处理后的面料进行洗呢处理;
17、步骤6,将步骤5中进行洗呢处理后的面料进行退捻开幅处理;
18、步骤7,将步骤6中进行退捻开幅处理后的面料进行烘干处理;
19、步骤8,将步骤7中进行烘干处理后的面料进行剪毛处理。
20、作为一种优选的技术方案,面料包括羊毛纤维和涤纶纤维,步骤5中,将面料放入洗呢机中,加入洗缩剂和工艺用水,面料在湿热及面料作用下,经机械外力反复挤压,使面料中涤纶纤维软化,再次清洗呢坯,洗出手感;洗呢机滚筒压力为1.5bar,缩板压力为0.2bar,洗呢车速为180m/min,温度为40℃,洗缩剂用量相对于面料重量的百分比为0.8-2%。
21、作为一种优选的技术方案,步骤3中,对面料辅以超喂,以改善面料经向弹性,面料烘干车速为10-25m/min;面料超喂为6-12%;步骤7中,对面料辅以超喂,以改善面料经向弹性,面料烘干车速为28-32m/min;面料超喂为20-28%。
22、作为一种优选的技术方案,面料的后处理加工方法还包括:
23、步骤9,将步骤8中进行剪毛处理后的面料进行表面光泽处理;
24、步骤10,将步骤9中进行表面光泽处理后的面料进行罐蒸处理;
25、步骤11,将将步骤9中进行罐蒸处理后的面料进行柔洗处理。
26、作为一种优选的技术方案,步骤10中,将面料平整地放入罐蒸机罐体中,在1.0bar处理压力下,向罐体内注入高温蒸汽,使面料充分受热和加湿,并逐渐增大面料的卷绕张力处理150s;维持一定的温度和压力,以确保蒸汽能够均匀渗透到面料中,蒸汽穿透方式为内-外-内;对面料进行冷却处理,缓慢降低罐体温度和压力,以避免面料因为温差太大而变形,从而获得定型效果。
27、作为一种优选的技术方案,步骤11中,将面料放入柔洗机内,对面料进行多次揉搓弯曲,柔洗温度为70-80℃,柔洗速度为600 -700m/min,柔洗时间为20-30min。
28、与现有技术相比,本申请的有益效果在于:
29、经过本申请的面料的后处理加工方法处理后,面料的光泽度得到提升,同时手感也得到改善。化学助剂的加入和烘干、加热处理使得面料纤维更加柔软,而轧光处理则进一步增强了面料的平整度和光滑度,从而提升了面料的整体品质。
1.一种面料的后处理加工方法,其特征在于,所述面料的后处理加工方法包括将面料进行表面光泽处理,所述将面料进行表面光泽处理包括:
2.根据权利要求1所述的面料的后处理加工方法,其特征在于,所述面料的后处理加工方法包括:
3.根据权利要求2所述的面料的后处理加工方法,其特征在于,所述步骤2中,在80-90℃的温度下进行平幅洗涤及蒸煮处理,以使得面料定型。
4.根据权利要求2所述的面料的后处理加工方法,其特征在于,所述面料包括涤纶纤维和莱卡纤维,所述步骤4中,热定型处理温度为185-190℃,热定型处理时间为25-40s,热定型后面料门幅拉开,以提高面料纬向的尺寸稳定性。
5.根据权利要求2所述的面料的后处理加工方法,其特征在于,所述面料的后处理加工方法还包括:
6. 根据权利要求5所述的面料的后处理加工方法,其特征在于,所述面料包括羊毛纤维和涤纶纤维,所述步骤5中,将面料放入洗呢机中,加入洗缩剂和工艺用水,面料在湿热及面料作用下,经机械外力反复挤压,使面料中涤纶纤维软化,再次清洗呢坯,洗出手感;洗呢机滚筒压力为1.5bar,缩板压力为0.2 bar,洗呢车速为180m/min,温度为40℃,洗缩剂用量相对于面料重量的百分比为0.8-2%。
7.根据权利要求5所述的面料的后处理加工方法,其特征在于,所述步骤3中,对面料辅以超喂,以改善面料经向弹性,面料烘干车速为10-25m/min;面料超喂为6-12%;所述步骤7中,对面料辅以超喂,以改善面料经向弹性,面料烘干车速为28-32m/min;面料超喂为20-28%。
8.根据权利要求5所述的面料的后处理加工方法,其特征在于,所述面料的后处理加工方法还包括:
9.根据权利要求8所述的面料的后处理加工方法,其特征在于,所述步骤10中,将面料平整地放入罐蒸机罐体中,在1.0bar处理压力下,向罐体内注入高温蒸汽,使面料充分受热和加湿,并逐渐增大面料的卷绕张力处理150s;维持一定的温度和压力,以确保蒸汽能够均匀渗透到面料中,蒸汽穿透方式为内-外-内;对面料进行冷却处理,缓慢降低罐体温度和压力,以避免面料因为温差太大而变形,从而获得定型效果。
10. 根据权利要求8所述的面料的后处理加工方法,其特征在于,所述步骤11中,将面料放入柔洗机内,对面料进行多次揉搓弯曲,柔洗温度为70-80℃,柔洗速度为600 -700m/min,柔洗时间为20-30min。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com