
一种可用于LED灯批量制备的丝网印刷装置
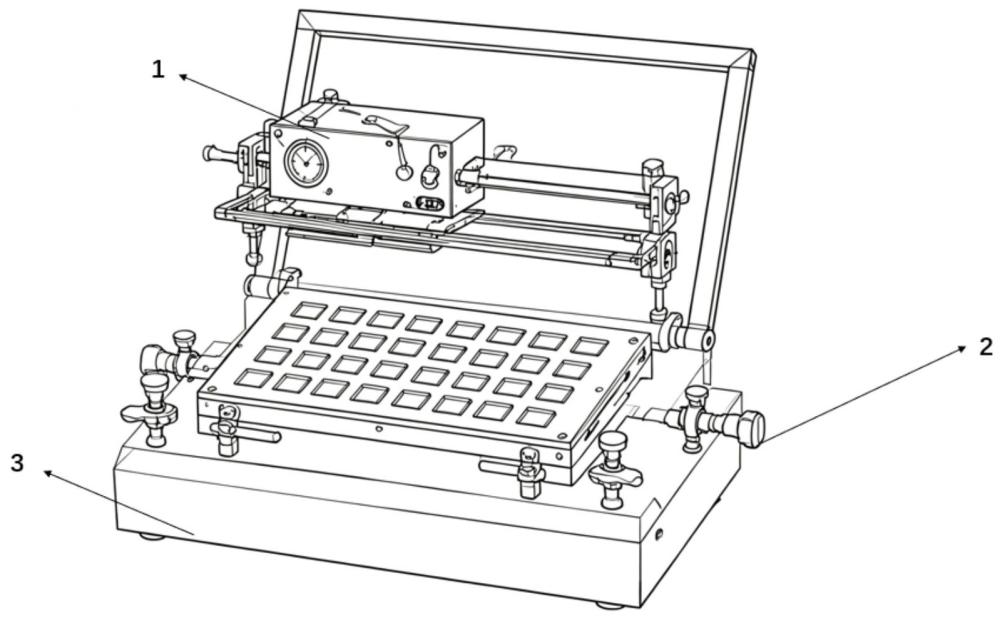
本发明涉及led照明器件封装,具体涉及一种适配yag/scasn二元荧光粉体系、模块化可拆卸快速换型的led双层分步丝网印刷装置及工艺方法,适用于冷白光、暖白光led的高精度、大批量、低成本工业化封装生产。
背景技术:
1、白光led主流封装体系普遍采用y3al5o12:ce³+(yag黄粉)+ caalsin3:eu²+(scasn氮化物红粉)二元荧光配比体系,其中yag黄粉为主发光粉体,保证led高光效与长期工作稳定性,少量scasn红粉用于补充红光光谱,修正色温,实现暖白光输出,是通用照明led的标配荧光体系。
2、目前行业针对该二元荧光体系的封装普遍采用传统机械单点胶工艺,配套固定式丝网印刷设备,存在诸多固有技术缺陷,严重制约led封装品质与量产效率,具体如下:
3、第一,混胶涂覆缺陷显著,光学一致性差。传统工艺将黄粉、红粉提前混合配置为单一胶水后一次性涂覆,由于两种荧光粉的粉体密度、粒径、沉降速率存在明显差异,胶水储存与涂覆过程中极易出现粉体分层、局部配比失衡问题,导致单颗led光色不均、同批次产品色温离散性极大,色温偏差普遍达到±300k,无法满足中高端照明产品的色温一致性要求;同时主次荧光层厚度、配比无法独立调控,光学参数调节灵活性极差。
4、第二,点胶精度低、良品率差、量产效率低。机械单点胶依赖针头出胶,出胶量受气压波动、针头堵塞、胶水粘度、环境温度等多重因素影响,极易出现胶层厚薄不均、缺胶、溢胶、胶体拉丝等缺陷,批量生产良率低于90%;且单点胶仅能实现单颗或少量led单独加工,无法实现整板批量同步涂覆,生产效率极低,难以适配规模化量产需求。
5、第三,设备通用性弱,换型成本高、周期长。现有点胶设备与传统丝网印刷设备整体结构固定,定位工装、印刷网板均为固定式结构,无法拆卸、无法定制设计、无法快速更换;针对不同尺寸、不同功率、不同封装规格的led基板,需要整体更换设备或定制专属工装,换型成本高、适配性差,设备复用率极低。
6、第四,物料浪费严重,生产成本高。传统涂覆工艺产生的溢胶、残胶无法有效回收利用,二元荧光粉价格高昂,长期连续生产物料损耗量大,大幅提升led封装生产成本。
7、第五,色温调控精度不足。现有单层混胶印刷工艺无法独立调控红粉辅层厚度,仅能通过整体胶水配比微调色温,调控范围窄、精度低,无法实现2700k-6500k全色温段精准适配生产。
8、现有改良型丝网印刷设备多为单层混胶印刷结构,未针对yag/scasn二元荧光体系设计专属的分层分步印刷结构,同时缺乏模块化可拆卸快速换型设计,依然存在光色调控不精准、设备通用性差、运维换型繁琐等问题。基于上述现有技术的缺陷,亟需研发一种适配二元荧光粉分层印刷、模块化可拆卸、高精度、高效率的led封装设备及工艺方法。
技术实现思路
1、基于以上现有技术的不足,本发明所解决的技术问题在于克服现有技术中二元荧光粉混胶涂覆分层不均、光色一致性差、封装效率低、设备通用性弱、换型成本高、物料损耗大、色温调控精度不足的缺陷,提供一种可用于led灯批量制备的丝网印刷装置及方法。本发明通过双层分步独立印刷工艺解决粉体沉降分层问题,通过全模块化可拆卸结构实现多规格led快速换型量产,通过精准压力控制与微米级对位提升封装精度,最终实现led高一致性、高效率、低成本规模化封装。
2、本发明摒弃传统一次性混胶涂覆、单层印刷的技术思路,创新采用二元荧光粉分层配胶、分步印刷、分层预固化、整体终固化的工艺模式,将主次荧光层完全分离制备:以占比80%-97%的yag黄粉胶层作为底层主发光层,保证led基础光效与稳定性;以占比3%-20%的scasn红粉胶层作为表层补光层,精准调控色温。两层胶层独立配置、独立印刷、独立参数控制,彻底规避混胶沉降分层缺陷。
3、同时,本发明装置采用全模块化可设计、可拆卸、可快速更换结构,印刷丝网、多层套板、底层定位套板均可根据led封装规格定制设计与快速拆装更换,搭配翻转式操作台、千分尺微米级对位、压力锁定控胶、余胶回收结构,兼顾设备通用性、印刷精度与量产效率
4、为了解决上述技术问题,本发明提供一种可用于led灯批量制备的丝网印刷装置,由上至下依次包括操作台(1)、led基板固定装置(2)和底座(3);所述操作台(1)与底座(3)通过翻转机构活动铰接,可实现90°翻转开合;所述led基板固定装置(2)可拆卸安装于底座(3)上端中心位置,用于批量定位固定led基板;
5、所述操作台(1)包括总控装置(101)、压力杆(103)、滑动支撑(104)、滑杆(105)、保持架(106)和可拆卸可设计丝网(107);所述总控装置(101)设有压力表(102)、锁定按钮(109)、可独立升降的排胶板(113)与挤胶板(112);所述保持架(106)两侧对称固定安装水平滑杆(105),所述滑动支撑(104)滑动套设于滑杆(105)外周,滑动支撑(104)与总控装置(101)两侧固定连接,使总控装置(101)可沿滑杆(105)水平往复滑动,实现整板均匀印刷;所述可拆卸丝网可拆卸卡接于保持架内侧,可根据双层印刷需求与led规格定制目数、开孔尺寸,快速拆装更换。所述压力表(102)实时监测印刷压力,锁定按钮可固定挤胶板下降高度与挤压压力,保障每批次胶层厚度一致性。
6、具体的,压力控制选择气动压力控制系统;整机采用小型工业 plc作为核心控制器。带有有触摸屏等人机交互界面,界面功能如下:
7、工艺参数设置:印刷压力、刮胶速度、胶层厚度对应参数、预固化时长、烘干温度;
8、双层印刷独立参数分区:主胶层 / 辅胶层参数分开存储;
9、实时显示:当前气压、滑动速度、千分尺对位偏移数值、生产计数;
10、配方调用:不同型号 led(2835/3030/5050)参数一键调取;
11、故障弹窗:压力超差、对位偏移、气源缺失报警。
12、硬件搭配:触摸屏与 plc 通过 rs485 通讯,整机保留实体锁定按钮、急停按钮作为冗余操作。
13、所述led基板固定装置(2)为多层可拆卸模块化结构,自上而下包括可拆卸多层套板(201)、可更换底层套板(202)、承胶板(203),所述承胶板(203)设有伸缩定位销(205)、漏胶孔(207)与承胶槽(208);所述多层套板对应定位凹槽位置开设匹配通孔,满足双层印刷对位需求。所述漏胶孔(207)与承胶槽(208)一一对应,用于收集印刷过程中溢出的多余荧光胶,实现胶料回收复用。
14、所述承胶板(203)四角固定竖向伸缩定位销(205),所述可拆卸多层套板(201)、可更换底层套板(202)四角对应开设销孔(206),伸缩定位销(205)贯穿销孔(206)实现多层板体快速对齐、精准堆叠定位;拆装便捷无偏移,保障双层印刷对位精度。
15、所述底座(3)设有调节千分尺(306)与翻转转轴(301),所述底座(3)包括底板(303),所述操作台(1)的保持架(106)与底座(3)的转轴(301)铰接,实现操作台(1)活动连接于所述底板(303)上。
16、作为上述技术方案的优选,本发明提供的可用于led灯批量制备的丝网印刷装置进一步包括下列技术特征的部分或全部:
17、作为上述技术方案的改进,所述可拆卸可设计丝网(107)可定制、可快速更换,包括两种规格:适配yag主胶层印刷的150-250目丝网、适配scasn辅胶层印刷的300-500目精细丝网;所述操作台(1)可绕底座(3)的转轴(301)翻转90°开合,用于丝网拆装更换、基板取放与设备清洁维护。
18、低目数丝网(150-250目)网孔较大,利于高占比(80%-97%)yag荧光胶的顺畅透过与厚层铺覆;高目数丝网(300-500目)网孔细密,适于精确控制微量(3%-20%)scasn荧光胶的薄层涂覆厚度。
19、进一步的,丝网材质为聚酯、不锈钢或其他); yag 主胶层选择150–250 目厚胶印刷,高张力聚酯网(pet);scasn 辅胶层选择300–500 目精细薄层,高张力黄聚酯网(防紫外光晕,提升套印精度)。yag 主胶网 150–250 目(厚层 80–150μm);150 目聚酯:线径 34–38μm;200 目聚酯(实施例 200 目):线径 27–31 μm;250 目聚酯:线径 23–26 μm;同目数不锈钢网线径略细:22–28μm,开孔率更高、下墨更均匀
20、scasn 精细辅胶网 300–500 目(薄层 10–40μm),具体的,300 目聚酯:线径 22–25 μm;400 目聚酯(实施例 400 目):线径 18–21 μm;500 目聚酯:线径 14–17 μm;不锈钢300–500 目:线径 12–20μm,适合微量红粉薄层控制
21、网版张力范围如下:150–250 目主胶网:20–25 n/cm,大面积整板印刷取 22–24n/cm,张力均匀差≤±1n/cm ;300–500 目精细辅胶网:18–22 n/cm,高目数不宜拉太高,避免断丝。
22、乳剂厚度yag 主胶层(80–150μm 厚膜印刷)scasn 辅胶层(10–40μm 薄层精细印刷)。
23、作为上述技术方案的改进,所述可拆卸多层套板(201)、可更换底层套板(202)均为模块化可拆卸结构,可根据led基板规格定制开孔尺寸与阵列数量,快速换型适配多型号led生产;所述漏胶孔(207)与承胶槽(208)上下对应连通,用于收集印刷溢胶,实现荧光胶回收复用。
24、作为上述技术方案的改进,所述底座(3)四周的调节千分尺(306)与led基板固定装置(2)侧壁抵接,实现丝网与基板微米级精准对位。
25、底座四周调节千分尺实现 led 基板固定装置 x/y 向微调,整机丝网与基板整体对位精度 ±10μm;多层套板依靠四角伸缩定位销 + 销孔配合,多层板堆叠重复定位精度±5μm;双层印刷(yag 主胶 + scasn 辅胶)套印重合总偏差控制在 ≤15μm 以内。
26、作为上述技术方案的改进,所述总控装置(101)的印刷挤压压力可调,调节范围为0.1-0.3mpa,通过锁定按钮(109)固定压力与高度参数,保障胶层厚度一致性。
27、作为上述技术方案的改进,第一层yag主胶层印刷厚度为80-150μm,第二层scasn辅胶层印刷厚度为10-40μm。可拆卸丝网分为两种规格,分别适配双层印刷:yag主胶层印刷采用150-250目丝网,保障大厚度胶体均匀铺覆;scasn辅胶层印刷采用300-500目精细丝网,精准控制微量红粉涂覆厚度。
28、作为上述技术方案的改进,所述装置专属适配y3al5o12:ce³+与caalsin3:eu²+二元荧光粉配比体系。
29、本发明还包括一种用于led灯批量制备的丝网印刷方法,采用如上任一项所述的装置,包括以下步骤:
30、(1)装配适配规格的可拆卸丝网与模块化套板,完成设备换型与基板装夹;
31、(2)采用150-250目丝网,在led基板表面印刷占比80%-97%的y3al5o12:ce³+荧光主胶层,并在室温下预固化5-10min;
32、(3)更换300-500目精细丝网,在预固化主胶层表面印刷占比3%-20%的caalsin3:eu²+荧光辅胶层;
33、(4)完成双层胶层整体烘干固化,同时通过漏胶孔与承胶槽回收多余荧光胶;
34、其中,主胶层刮胶速度50-150mm/s,辅胶层刮胶速度30-100mm/s。
35、进一步的,所述方法详细为:
36、s1、设备换型与装配:根据待加工led基板规格,选取匹配的多层套板、底层套板与对应目数丝网,完成模块化工装快速装配,通过伸缩定位销完成基板固定装置精准对位;
37、s2、基板批量装夹:翻转操作台开启设备,将多颗led基板依次嵌入底层套板的阵列定位凹槽内,完成整板基板规整限位固定;
38、s3、设备参数调试:落下闭合操作台,通过底座千分尺完成丝网与基板精准对位,通过上下调节螺钉调整印刷间距,设定印刷压力与刮胶速度,通过锁定按钮固定工作参数;
39、s4、第一层yag主胶层印刷:采用150-250目可拆卸丝网,配置占比80%-97%的y3al5o12:ce³+荧光胶,在印刷压力0.15-0.3mpa、刮胶速度50-150mm/s的工艺条件下,完成led基板表面主胶层印刷,胶层厚度控制在80-150μm;印刷完成后室温预固化5-10min,形成稳定致密的主发光胶层;
40、s5、第二层scasn辅胶层印刷:快速更换300-500目可拆卸精细丝网,重新调试印刷间距与压力参数,配置占比3%-20%的caalsin3:eu²+荧光胶,在印刷压力0.1-0.25mpa、刮胶速度30-100mm/s的工艺条件下,在预固化yag主胶层表面印刷辅胶层,胶层厚度控制在10-40μm;
41、s6、整体固化成型:双层胶层印刷完成后,将整板led基板置于60-80℃环境下烘干固化20-40min,完成双层荧光层一体化成型;
42、s7、余胶回收复用:印刷过程中溢出的多余荧光胶经漏胶孔导流至承胶槽内,收集过滤杂质后可重新调配使用,降低物料损耗。
43、传统单层混胶印刷无分层预固化工序,无法实现主次荧光层独立成型;本发明增设主胶层室温预固化步骤,使底层胶半固化定型,杜绝双层胶体互渗混粉,保证薄层辅胶精准涂覆,提升色温一致性与双层套印精度。首层 yag 主胶印刷完成后,设置 5min 室温预固化工序,预固化仅实现胶层表层 75% 左右交联半固化,胶膜表面完全失粘、硬度达 2h,内部胶体仍保持柔性;该预固化工序可避免更换 400 目精细丝网印刷 scasn 辅胶时,上层红胶冲刷、渗透底层黄胶造成粉体混掺,同时防止刮刀压力拉扯湿胶导致胶层错位、边缘糊化,保障 20μm 薄辅胶均匀成型;双层印刷全部完成后再送入 70℃烘箱整体深度固化30min,实现两层胶体界面一体化结合,无分层、开裂缺陷。
44、作为上述技术方案的改进,所述的方法通过调节第二层caalsin3:eu²+荧光胶层的印刷厚度与粉体占比,实现led色温在2700k-6500k区间连续精准可调。
45、所述多层套板、底层套板均可拆卸、可定制设计、可快速更换,可根据不同尺寸、不同封装型号的led基板调整通孔、凹槽规格,设备通用性极强。
46、作为上述技术方案的改进,本发明的装置通过更换不同规格的可拆卸丝网与模块化套板,实现不同尺寸、不同型号led的快速换型批量生产。
47、与现有技术相比,本发明的技术方案具有如下有益效果:
48、彻底解决二元荧光粉分层缺陷,光学一致性优异。本发明采用双层分步独立印刷、分层固化工艺,主次荧光粉独立配胶、独立涂覆,从根源上规避粉体密度差异导致的沉降分层、配比失衡问题,同批次led色温偏差≤±50k,远优于传统工艺的±300k,产品光效、色温一致性大幅提升,适配高端照明产品生产需求。
49、模块化可拆卸设计,设备通用性极强、换型成本极低。装置核心印刷、定位工装均可拆卸、可定制、可快速更换,无需更换整机设备,仅更换对应丝网与套板即可适配不同规格led生产,换型时长≤10分钟,设备复用率大幅提升,彻底解决传统设备适配性差、换型成本高的痛点。
50、印刷精度高,产品良率显著提升。通过压力锁定恒压控胶、千分尺微米级对位、可调式精准间距控制,双层胶层厚度均匀、平整度高,胶层均匀度提升40%以上,杜绝缺胶、溢胶、拉丝、厚薄不均等缺陷,批量生产良率稳定在98%以上。
51、量产效率大幅提升,适配规模化生产。采用整板阵列式批量同步印刷,单次可完成数十颗led双层涂覆,生产效率为传统机械点胶工艺的6-8倍,极大缩短生产周期,满足工业化大批量量产需求。
52、物料损耗低,生产成本可控。通过漏胶孔与承胶槽匹配设计,实现荧光胶高效回收复用,胶料整体损耗降低30%以上,大幅降低高价值二元荧光粉的物料浪费,有效控制led封装生产成本。
53、色温调控精准,适配场景广泛。通过微调红粉辅层厚度与配比,可实现2700k-6500k全色温段白光led精准生产,兼顾暖光、冷光全品类照明产品,市场适配性极强。
54、操作便捷,运维简单。操作台可翻转开合,便于丝网更换、基板取放、设备清洁与故障维护,人工操作门槛低,设备运行稳定、故障率低,适合长期连续化工业生产。
55、上述说明仅是本发明技术方案的概述,为了能够更清楚了解本发明的技术手段,而可依照说明书的内容予以实施,并且为了让本发明的上述和其他目的、特征和优点能够更明显易懂,以下结合优选实施例,详细说明如下。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com