
一种注塑快速成型设备的制作方法
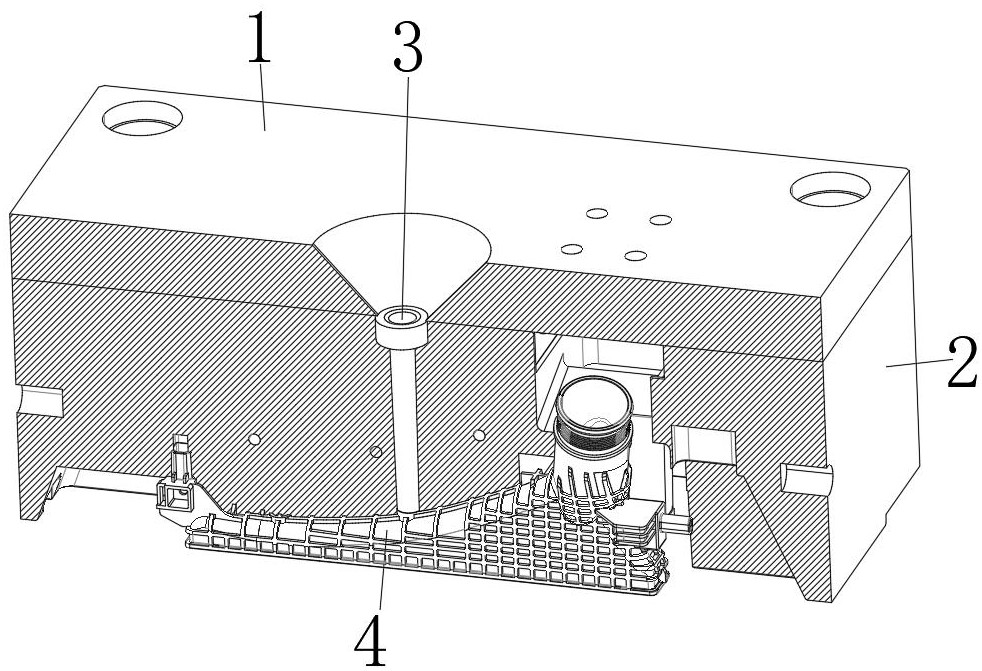
本技术涉及注塑设备,尤其涉及一种注塑快速成型设备。
背景技术:
1、在模具和注塑技术领域,传统注塑成型设备包含前模板、上模板、进胶口及产品成型壳,工作时注塑机炮嘴对准进胶口注入液态材料,经保压、冷却形成塑胶件,但该设备存在缺陷:进胶口需采用直径195mm、长度233mm的圆钢料经多次加工与热处理至直径20mm,工艺复杂,单套进胶口零件材料费用达1000元,加工周期3-4天,且前模板与上模板需额外加工,耗时1-2天;注塑生产中若进胶口损坏,需停机拆解整套模具更换,即便有备用件,维修装拆仍需1天,无备用件时等待时间更长,严重影响生产;同时流道过长,导致产品注塑成型时间延长,生产效率低下,因此需要进行改进。
技术实现思路
1、本实用新型的目的是为了解决上述背景技术中提及的问题,而提出的一种注塑快速成型设备。
2、为了实现上述目的,本实用新型采用了如下技术方案:一种注塑快速成型设备,包括前模板、上模板、进胶口和产品成型壳,所述进胶口装配于前模板与上模板上,所述产品成型壳装配于上模板上。
3、优选的,所述前模板与上模板上设有适配进胶口的安装位,所述进胶口通过该安装位固定于前模板与上模板上,所述进胶口可独立从安装位上拆卸或装配。此处,无需对前模板和上模板进行额外加工来适配进胶口,将传统1-2天的模板加工工时缩短至0.5天,显著提升模具加工效率,同时,当进胶口在注塑生产中损坏时,无需停机拆解整套模具,可直接在机台上独立拆卸损坏的进胶口并装配新的,大幅缩短维修时间。
4、优选的,所述进胶口的进料端暴露于前模板远离上模板的一侧。此处,使注塑机炮嘴能更便捷、精准地对准进胶口的进料端,减少炮嘴对准过程中的调整时间,提高注塑前的准备效率。
5、优选的,所述进胶口的出料端与产品成型壳连通,所述进胶口采用标准化预制件。此处,出料端与产品成型壳直接连通,缩短了材料从进胶口进入产品成型壳的流道长度,使液态材料能更快地充满产品成型壳,减少产品注塑成型时间。
6、与现有技术相比,本实用新型的优点和积极效果在于,
7、本实用新型中,在模具加工方面,进胶口使用标准化预制件,单套费用从传统的1000元降至50元,大幅节省材料成本,且前模板和上模板加工工时从1-2天缩短至0.5天,显著提升加工效率;在注塑生产维修方面,因进胶口可在机台上直接更换,无需停机拆解模具,即便出现故障也能快速恢复生产,结合标准件库存管理,可最大程度保障产能稳定,实现效益最大化;同时,流道长度缩短,使得产品成型时间较传统设备缩短近10秒每件,在批量生产场景下,能有效提升单位时间内的产品产出量,进一步提高生产效率。
1.一种注塑快速成型设备,包括前模板(1)、上模板(2)、进胶口(3)和产品成型壳(4),其特征在于:所述进胶口(3)装配于前模板(1)与上模板(2)上,所述产品成型壳(4)装配于上模板(2)上。
2.根据权利要求1所述的注塑快速成型设备,其特征在于:所述前模板(1)与上模板(2)上设有适配进胶口(3)的安装位,所述进胶口(3)通过该安装位固定于前模板(1)与上模板(2)上,所述进胶口(3)可独立从安装位上拆卸或装配。
3.根据权利要求1所述的注塑快速成型设备,其特征在于:所述进胶口(3)的进料端暴露于前模板(1)远离上模板(2)的一侧。
4.根据权利要求1所述的注塑快速成型设备,其特征在于:所述进胶口(3)的出料端与产品成型壳(4)连通,所述进胶口(3)采用标准化预制件。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com