
一种基于视觉检测的瓦楞纸板压线系统及控制方法与流程
本发明涉及瓦楞纸板加工领域,更具体地说,本发明涉及一种基于视觉检测的瓦楞纸板压线系统及控制方法。
背景技术:
1、瓦楞纸板是由面纸、里纸以及中间波浪形的瓦楞芯纸粘合而成,具有质轻、抗压强度高、缓冲性能好等特点。广泛用于各种产品的运输包装方式。在瓦楞纸箱的生产过程中需要进行多道工序之一的瓦楞纸板压线操作过程,通常采用压线轮将纸板表面压出预定深度的折痕,并且在后续的折叠成型阶段将纸板按照压线轮上所指位置弯折,从而保证纸箱尺寸和外观精准度,防止造成爆线、偏斜等现象发生。
2、目前瓦楞纸板的压线设备一般采用上下相对的压线轮与支撑底轮进行挤压加工,实际生产过程中,工人们会根据订单上纸板厚度计算一个固定的上下轮机械间隙。然而瓦楞纸板在生产过程中由于受原材料含水率、施胶均匀情况、芯纸成型高度以及复合压力变化的影响,不同位置处瓦楞纸板厚度大小、局部密度甚至弹性回复也就存在差异性,压痕质量更难保证;因为在现有系统中缺乏对最终压痕深度的视觉反馈检测手段和闭环控制,无法得到每条压痕沿着延伸方向上的真实深度分布情况,仅靠预先设定的间隙来生产,当出现批次波动、环境温湿度改变等情况时,纸板状态偏移则无法被识别并修正,导致压痕质量较差,废品率和返工率较高。
技术实现思路
1、为了克服现有技术的上述缺陷,本发明提供一种基于视觉检测的瓦楞纸板压线系统及控制方法,以解决上述背景技术中提出的问题。
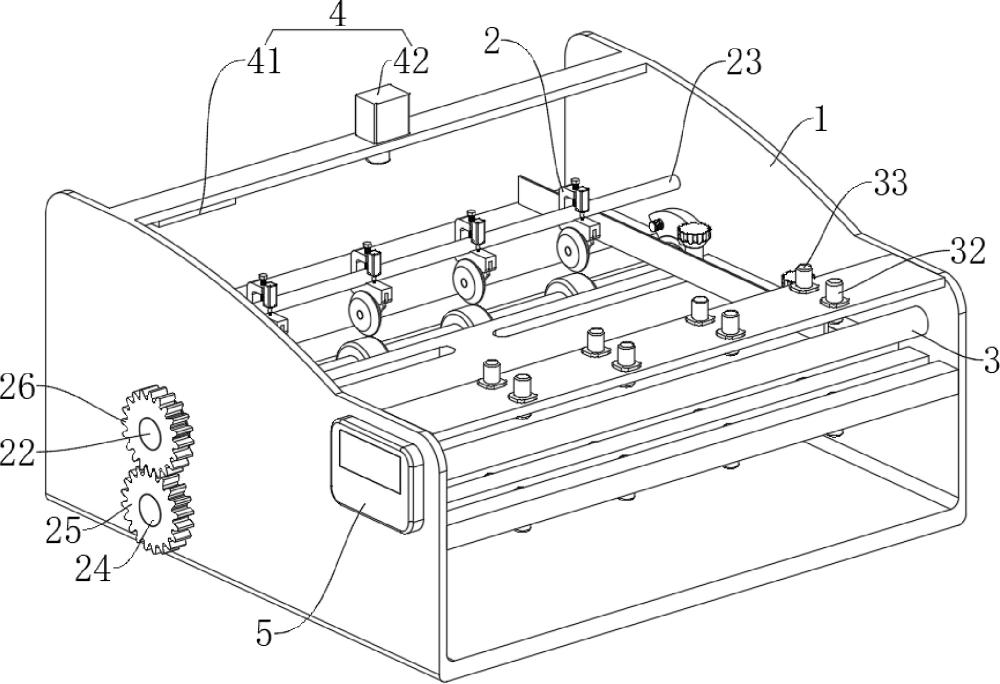
2、为实现上述目的,本发明提供如下技术方案:一种基于视觉检测的瓦楞纸板压线系统及控制方法,包括主体,还包括:
3、压线单元:其包括多个能够上下调节的压线轮与支撑辊;
4、预压检测单元:其包括位于压线单元前方的预压辊,以及多组与所述压线轮对应的第一厚度检测模块与第二厚度检测模块,所述第一厚度检测模块设置在预压工位前,所述第二厚度检测模块设置在预压工位之后;
5、视觉反馈单元:包括线激光投射器与工业相机;
6、控制单元:分别与所述压线单元、预压检测单元以及视觉反馈单元通信连接,其能够根据第一厚度检测模块与第二厚度检测模块检测的检测结果计算得出各压线位置的局部预压形变量,进而控制对应的压线轮升降,调节各压线轮与支撑辊之间的初始物理间隙,同时基于所述视觉反馈单元获取的形变图像,得出压痕的深度,进一步修正对应压线轮与支撑辊之间的间隙。
7、优选地,所述主体上固定连接有支撑轴,所述主体上设有驱动电机,所述驱动电机输出端设有第一齿轮,所述支撑辊与主体转动连接,所述支撑辊末端设有与第一齿轮啮合的第二齿轮,所述支撑轴上设有多个与压线轮对应的调节块,所述调节块上设有步进电机,所述步进电机输出端固定连接有滑筒,所述滑筒内经花键滑动连接有丝杠。
8、优选地,所述调节块上滑动连接有调节板,所述调节板下端与对应的压线轮转动连接,所述调节板顶部与所述丝杠转动连接,所述丝杠与调节块螺纹连接。
9、优选地,所述主体上设有支撑板,所述支撑板与预压辊之间的间隙大于压线轮与支撑辊之间的间隙,所述支撑板上开设有通槽,所述预压检测单元的预压辊与压线单元的压线轮之间沿瓦楞纸板传输方向上设有一预设缓冲距离,所述预设缓冲距离不小于瓦楞纸板的最大传输速度与间隙调节的最大响应时间的乘积。
10、优选地,所述第一厚度检测模块包括多组上下相对的第一激光对射器,所述第二厚度检测模块包括多组上下相对的第二激光对射器,所述第一激光对射器用于检测瓦楞纸板的初始厚度,所述第二激光对射器用于检测瓦楞纸板的回弹厚度值,上侧的所述第一激光对射器与第二激光对射器位于主体上侧,下侧的所述第一激光对射器与第二激光对射器位于支撑板的通槽内。
11、优选地,所述线激光投射器设置于瓦楞纸板传输通道的上方,其投射光面与瓦楞纸板的表面垂直相交,用于向纸板表面投射横截所述压痕的直线光条;所述工业相机设置于所述瓦楞纸板传输通道的上方并与所述线激光投射器间隔预设距离,所述工业相机的镜头光轴与所述线激光投射器的投射光面之间形成锐角夹角;所述工业相机的视野范围覆盖所述直线光条在所述压痕处的投射区域,以基于三角测量原理捕捉所述直线光条随压痕深度下陷而产生的侧向形变。
12、一种基于视觉检测的瓦楞纸板压线系统的控制方法,包括以下步骤:
13、在瓦楞纸板进入预压工位前,通过所述第一厚度检测模块实时采集各压线位置处的原始厚度基准值,在瓦楞纸板离开预压工位时,通过所述第二厚度检测模块实时采集各压线位置处的预压后回弹厚度值;
14、控制单元根据所述原始厚度基准值与所述预压后回弹厚度值的差值,计算得出各压线位置的局部预压形变量,并据此独立计算出各压线位置对应的目标压线深度,控制单元控制步进电机动作,通过调节滑筒与丝杠的相对位移,独立调节各压线轮与支撑辊之间的初始物理间隙,并对当前瓦楞纸板进行压线加工;
15、通过视觉反馈单元获取每条压痕沿延伸方向上的多个实际压痕深度采样值;计算实际压痕深度采样值与目标压线深度的差值绝对值,判断该绝对值小于预设深度差值的采样点数量占比是否达到第一预设比例,若是,则判定该压痕加工合格,并保持下一瓦楞纸板加工时对应压线轮的物理间隙,若否,则调节下一瓦楞纸板加工时对应压线轮的物理间隙,使下一瓦楞纸板实际压痕深度与所述目标压线深度的差值的绝对值减小。
16、优选地,所述调节下一瓦楞纸板加工时对应压线轮的物理间隙,使下一瓦楞纸板实际压痕深度与所述目标压线深度的差值的绝对值减小,包括:
17、定义第一深度阈值和第二深度阈值,所述目标压线深度减去所述预设深度差值为所述第一深度阈值,所述预设深度差值加上所述目标压线深度等于所述第二深度阈值;
18、在存在不小于第二预设比例的所述实际压痕深度采样值小于所述第一深度阈值时,控制步进电机减小下一瓦楞纸板加工时对应压线轮的物理间隙,以增大下压深度;
19、在存在不小于第三预设比例的所述实际压痕深度采样值大于或等于所述第二深度阈值时,控制步进电机增大下一瓦楞纸板加工时对应压线轮的物理间隙,以减小下压深度。
20、优选地,所述在存在不小于第二预设比例的所述实际压痕深度采样值小于所述第一深度阈值时,控制步进电机减小下一瓦楞纸板加工时对应压线轮的物理间隙,包括:
21、获取实际压痕深度采样值小于第一深度阈值的所有采样点的平均深度作为基准反馈值;预设依次递减的第一至第四临界深度,以及依次递增的第一至第四增量,其中所述第一临界深度等于所述第一深度阈值;将所述基准反馈值与各所述临界深度进行比对以确定其所在的深度区间,随着所述深度区间的逐级降低,依次对应选用所述第一至第四增量对该压线轮的物理间隙进行减小调节。
22、优选地,所述通过视觉反馈单元获取每条压痕沿延伸方向上的多个实际压痕深度采样值为:
23、提取工业相机捕捉的形变图像中的直线光条的精确中心位置;根据预设的相机标定矩阵以及三角测量模型,计算所述直线光条在压痕凹陷处的侧向像素偏移量;将所述侧向像素偏移量转化为垂直方向的距离绝对值,得到对应的实际压痕深度采样值。
24、本发明的技术效果和优点:
25、1、本发明通过预压检测单元与控制单元的配合设置,能够在压线前获取瓦楞纸板各压线位置的原始厚度与预压后回弹厚度,计算出局部预压形变量,并据此独立调节对应压线轮的间隙,从而自适应纸板不同位置的物理特性差异,有效保证压痕深度的一致性。
26、2、本发明通过视觉反馈单元与控制单元的配合设置,能够在线采集每条压痕沿延伸方向上的多个实际压痕深度采样值,并与目标深度进行比对,对压线轮间隙进行闭环分级补偿修正,实现压痕质量的实时闭环控制,显著降低因纸板状态偏移导致的废品率。