
一种吸塑用聚氨酯复合材料及其制备方法与流程
本发明涉及吸塑包装材料,尤其涉及一种吸塑用聚氨酯复合材料及其制备方法。
背景技术:
1、吸塑包装盘、包装盒因具有良好的展示性和对异形产品的适配性,广泛应用于电子元器件装载、电子设备包装、礼品包装及化妆品包装等领域。随着应用场景的升级,市场对吸塑包装提出了功能性要求。低端吸塑包装通常采用单一塑料基材(如pet、pvc、pp等)直接吸塑成型,功能简单,仅起到基本的收纳与防护作用。而中高端吸塑包装则需要同时具备抗静电、缓冲保护、改善触感(如肤感)、提升产品档次等综合性能。
2、目前,为实现上述综合性能,现有技术中主要采用以下几种技术方案:
3、方案一:泡棉复合型吸塑材料。该方案以pet、pvc或pp薄膜作为基材,先分别制备塑料基材和pe(聚乙烯)泡棉层,再通过涂布胶粘剂的方式将pe泡棉贴合于塑料基材表面,形成多层复合片材后供吸塑使用。
4、方案二:植绒型吸塑盒。该方案先将塑料片材吸塑成型为特定形状的吸塑盒,再利用静电植绒技术在已成型的吸塑盒表面植入短纤维绒毛,以获得柔软手感和一定的装饰效果。
5、方案三:抗静电改性塑料吸塑盒。该方案通过在塑料原料中添加抗静电剂(如季铵盐类表面活性剂)并经熔融共混后直接吸塑成型。
6、上述现有技术的共同缺陷为:不同类型的吸塑盒(抗静电型、缓冲型、植绒型等)需要采用完全不同的制备工艺路线,彼此之间缺乏通用性和可转换性。例如,需要缓冲功能时只能选用泡棉复合路线,需要柔软手感时只能选用植绒路线。当用户对吸塑盒同时提出缓冲保护、抗静电、良好手感等多维度需求时,现有技术往往需要将上述多种工艺路线进行叠加或串接,不仅进一步加剧了工艺的复杂程度,还易因不同材料层之间的兼容性问题导致分层、剥离等质量缺陷。
7、因此,现有技术方案存在生产工艺复杂、不同功能需求对应不同工艺路线、工艺通用性差的问题。针对上述技术缺陷,本发明提供一种吸塑用聚氨酯复合材料及其制备方法。
技术实现思路
1、本发明的目的在于提供一种吸塑用聚氨酯复合材料及其制备方法,旨在解决现有技术中的生产工艺复杂、不同功能需求对应不同工艺路线、工艺通用性差的技术问题。
2、为实现上述目的,本发明采用的一种吸塑用聚氨酯复合材料,包括塑料基材层、微孔聚氨酯泡棉层和功能性表面层,所述微孔聚氨酯泡棉层涂布于所述塑料基材层表面,所述功能性表面层涂布于所述微孔聚氨酯泡棉层表面;
3、所述塑料基材层、所述微孔聚氨酯泡棉层和所述功能性表面层之间通过涂布工艺一体成型。
4、其中,所述塑料基材层为pet、pvc、pp薄膜中的一种,厚度为0.1mm~0.5mm。
5、其中,所述微孔聚氨酯泡棉层为高密度微孔聚氨酯泡棉,泡棉孔径小于100μm,厚度为0.1mm~1.0mm,密度为150kg/m3~800kg/m3,压缩回弹力为0.05kgf/cm2~2kgf/cm2。
6、其中,所述功能性表面层为uv固化涂层、水性涂层中的一种,厚度为4μm~20μm。
7、其中,所述uv固化涂层为聚氨酯改性丙烯酸树脂和光引发剂;
8、所述水性涂层为水性聚氨酯。
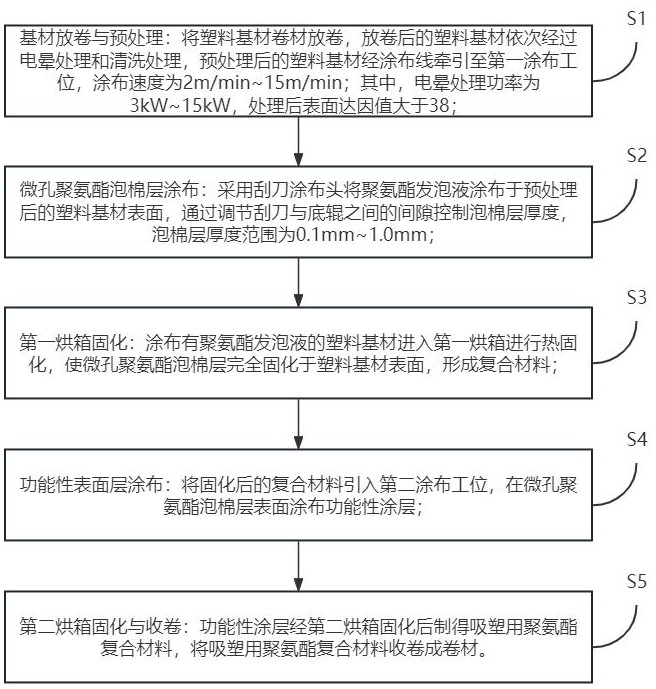
9、本发明还提供一种吸塑用聚氨酯复合材料制备方法,采用涂布机和发泡机配合制备所述吸塑用聚氨酯复合材料,包括如下步骤:
10、基材放卷与预处理:将塑料基材卷材放卷,放卷后的塑料基材依次经过电晕处理和清洗处理,预处理后的塑料基材经涂布线牵引至第一涂布工位,涂布速度为2m/min~15m/min;其中,电晕处理功率为3kw~15kw,处理后表面达因值大于38;
11、微孔聚氨酯泡棉层涂布:采用刮刀涂布头将聚氨酯发泡液涂布于预处理后的塑料基材表面,通过调节刮刀与底辊之间的间隙控制泡棉层厚度,泡棉层厚度范围为0.1mm~1.0mm;
12、第一烘箱固化:涂布有聚氨酯发泡液的塑料基材进入第一烘箱进行热固化,使微孔聚氨酯泡棉层完全固化于塑料基材表面,形成复合材料;
13、功能性表面层涂布:将固化后的复合材料引入第二涂布工位,在微孔聚氨酯泡棉层表面涂布功能性涂层;
14、第二烘箱固化与收卷:功能性涂层经第二烘箱固化后制得吸塑用聚氨酯复合材料,将吸塑用聚氨酯复合材料收卷成卷材。
15、其中,在微孔聚氨酯泡棉层涂布:采用刮刀涂布头将聚氨酯发泡液涂布于预处理后的塑料基材表面,通过调节刮刀与底辊之间的间隙控制泡棉层厚度,泡棉层厚度范围为0.1mm~1.0mm的步骤中:
16、聚氨酯发泡液由a组分和b组分通过发泡机混合并通入气体发泡而成,发泡机搅拌转速为300rpm~1200rpm,发泡过程中通入氮气、经干燥处理的空气中的一种,气体压力为0.2mpa~1.5mpa;
17、a组分为多元醇组分,包括聚醚多元醇、聚酯多元醇中的一种,以及匀泡剂、催化剂、色浆和填料;
18、b组分为异氰酸酯组分,包括聚合mdi、改性mdi、预聚mdi中的一种。
19、其中,在第一烘箱固化:涂布有聚氨酯发泡液的塑料基材进入第一烘箱进行热固化,使微孔聚氨酯泡棉层完全固化于塑料基材表面,形成复合材料的步骤中:
20、第一烘箱温度根据塑料基材的材质进行设定:
21、塑料基材为pet时,第一烘箱温度设置为:第一温区120℃、第二温区150℃、第三温区150℃、第四温区150℃、第五温区150℃、第六温区140℃;
22、塑料基材为pp时,第一烘箱温度设置为:第一温区60℃、第二温区100℃、第三温区100℃、第四温区100℃、第五温区100℃、第六温区80℃;
23、塑料基材为pvc时,第一烘箱温度设置为:第一温区60℃、第二温区80℃、第三温区80℃、第四温区100℃、第五温区100℃、第六温区80℃。
24、其中,在功能性表面层涂布:将固化后的复合材料引入第二涂布工位,在微孔聚氨酯泡棉层表面涂布功能性涂层的步骤中:
25、涂布方式包括凹版涂布、胶辊涂布、转移涂布中的一种;
26、功能性涂层为uv固化油墨、水性聚氨酯涂层中的一种。
27、本发明的一种吸塑用聚氨酯复合材料及其制备方法,所述塑料基材层、所述微孔聚氨酯泡棉层和所述功能性表面层之间通过涂布工艺一体成型;采用涂布机和发泡机配合:基材放卷与预处理:将塑料基材卷材放卷,放卷后的塑料基材依次经过电晕处理和清洗处理,预处理后的塑料基材经涂布线牵引至第一涂布工位,涂布速度为2m/min~15m/min;其中,电晕处理功率为3kw~15kw,处理后表面达因值大于38;微孔聚氨酯泡棉层涂布:采用刮刀涂布头将聚氨酯发泡液涂布于预处理后的塑料基材表面,通过调节刮刀与底辊之间的间隙控制泡棉层厚度,泡棉层厚度范围为0.1mm~1.0mm;第一烘箱固化:涂布有聚氨酯发泡液的塑料基材进入第一烘箱进行热固化,使微孔聚氨酯泡棉层完全固化于塑料基材表面,形成复合材料;功能性表面层涂布:将固化后的复合材料引入第二涂布工位,在微孔聚氨酯泡棉层表面涂布功能性涂层;第二烘箱固化与收卷:功能性涂层经第二烘箱固化后制得吸塑用聚氨酯复合材料,将吸塑用聚氨酯复合材料收卷成卷材;通过上述方式,达到简化生产工艺,提高工艺通用性的效果。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com