
一种废润滑油加氢再生的方法和系统与流程
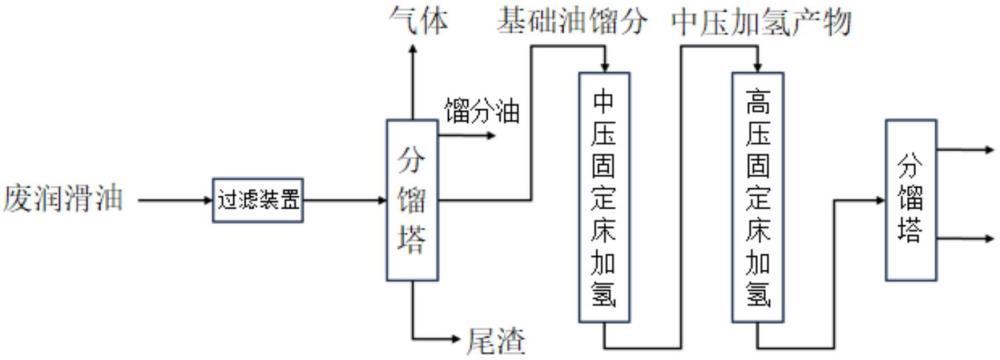
本公开涉及一种废润滑油加氢再生的方法和系统。
背景技术:
1、废润滑油是指在各种机械、设备的使用过程中,由于受到空气的氧化、热分解作用和杂质污染,其理化性能达到各自的换油指标而被换下来的废油。废润滑油中含有多环芳烃和重金属等致癌物,属于“特殊危险废物”,如未经处理随意排放会造成严重污染,但是其杂质总量小于10%,其余部分均可回收利用。将废润滑油再生利用不仅可以节约石油资源,还可以减少环境污染。此外,废润滑油收购与再生后的价格相差较大,存在较大的利润空间,市场前景广阔,受到各方关注。
2、润滑油添加剂中的极压抗磨剂、清洁剂、消泡剂等添加剂中含有氯、金属和硅等元素,所以废润滑油中含有一定量的氯、金属和硅等杂质元素。氯在加氢过程中会生成氯化氢,容易导致设备腐蚀泄露,所以设备及管线必须使用耐腐蚀的双相钢等材质。金属和硅等杂质难以通过预处理过程脱除,主要影响后续加氢催化剂的使用寿命和反应器压降。此外,随着行业发展水平的不断提高,对润滑油再生油的品质要求也越来越高,希望其能够达到与新鲜矿物润滑油基础油相当的品质。
3、但是现有技术中润滑油加氢再生方法通常使用高压一段式加氢工艺,这就导致所有加氢单元的高压设备均需要使用昂贵的耐氯腐蚀材质,设备投资增大。同时,现有技术中加氢催化剂的级配使用不完善,难以应对废润滑油中的各种杂质元素,产品质量较差。
技术实现思路
1、本公开的目的是提供一种废润滑油加氢再生的方法和系统,本公开的方法能够制备高质量的再生润滑油且具有较高的再生润滑油收率,装置运转周期较长。
2、为了实现上述目的,本公开第一方面提供一种废润滑油加氢再生的方法,该方法包括:
3、s1、将废润滑油进行过滤预处理,得到预处理后的废润滑油;
4、s2、将所述预处理后的废润滑油进行分馏,得到气体、馏分油、基础油馏分和尾渣;
5、s3、在中压固定床加氢装置中,使所述基础油馏分与第一加氢催化剂接触进行中压加氢反应,得到中压加氢产物;
6、s4、在高压固定床加氢装置中,使所述中压加氢产物与第二加氢催化剂接触进行高压加氢反应;
7、其中,沿所述基础油馏分的流动方向,所述第一加氢催化剂包括依次设置的催化剂a、催化剂b和催化剂c;
8、所述催化剂a含有第一加氢活性金属和第一载体,所述第一加氢活性金属包括第vb族金属和第vib族金属,所述第一载体中含有磷和卤素;
9、所述催化剂b含有第二加氢活性金属和第二载体,所述第二加氢活性金属包括第vib族金属和可选的第viii族金属,所述第二载体含有磷和卤素;
10、所述催化剂c含有第三加氢活性金属和第三载体,所述第三加氢活性金属包括第viii族金属和第vib族金属,所述第三载体含有磷;
11、沿所述中压加氢产物的流动方向,所述第二加氢催化剂包括催化剂i和催化剂ii;
12、所述催化剂i包括加氢催化剂ia,所述加氢催化剂ia含有第四加氢活性金属、第四载体和第一助剂,所述第四加氢活性金属包括co、mo、ni和w中的一种或几种,所述第一助剂包括氟、硼和磷中的一种或几种;
13、所述催化剂ii含有第五加氢活性金属、第五载体和第二助剂,所述第五加氢活性金属包括co、mo、ni和w中的一种或几种;所述第二助剂包括硼和/或磷;
14、所述催化剂ii中所述第五加氢活性金属的含量大于所述催化剂i中加氢活性金属的含量。
15、可选地,以所述催化剂a的总重量为基准并以氧化物计,所述第vb族金属的含量为12重量%以下,所述第vib族金属的含量为0.2-12重量%;以所述第一载体的总重量为基准,以p2o5计的磷含量为0.1-8.0重量%,以元素计的卤素含量为0.1-6重量%;所述第一载体选自氧化铝和/或氧化硅;
16、以所述催化剂b的总重量为基准并以氧化物计,所述第vib族金属的含量大于0且为4重量%以下,所述第viii族金属的含量为0-0.8重量%;以所述第二载体的总重量为基准,以p2o5计的磷含量为0.1-8.0重量%,以元素计的卤素含量为0.1-6重量%;所述第二载体选自氧化铝和/或氧化硅;
17、以所述催化剂c的总重量为基准并以氧化物计,所述vib族金属的含量为0.2-10重量%,所述第viii族金属的含量为5重量%以下;以所述第三载体的总重量为基准,以p2o5计的磷含量为0.1-8.0重量%;所述第三载体选自氧化铝和/或氧化硅;
18、所述第一加氢催化剂中所述催化剂a、所述催化剂b和所述催化剂c用量的体积比为1:(1-10):(1.5-17),优选为1:(2-5):(3-15)。
19、可选地,以所述加氢催化剂ia的干基重量为基准,以金属氧化物计的所述第四加氢活性金属的含量为16-45重量%,所述第一助剂的含量为0.5-10重量%;所述第四载体选自氧化铝和/或氧化硅;
20、以所述催化剂ii的干基重量为基准,以金属氧化物计的所述第五加氢活性金属的含量为16-52重量%,所述第二助剂的含量为0.5-10重量%;所述第五载体选自氧化铝和/或氧化硅;
21、优选地,所述第二加氢催化剂中所述催化剂i和所述催化剂ii用量的体积比为(0.4-1.5):1,更优选为(0.5-1.3):1。
22、可选地,所述催化剂i还包括设置于所述加氢催化剂ia上游的加氢催化剂ib;
23、所述加氢催化剂ib含有第六加氢活性金属和第六载体;所述第六加氢活性金属选自co、mo、ni和w中的一种或几种;所述加氢催化剂ib中第六加氢活性金属组分的含量小于所述加氢催化剂ia中第五加氢活性金属的含量;
24、优选地,所述加氢催化剂ib中第六加氢活性金属组分的含量为所述加氢催化剂ia中所述第五加氢活性金属含量的10-30重量%,优选为12-25重量%。
25、可选地,以所述加氢催化剂ib的干基重量为基准,所述第六加氢活性金属的含量为2-15重量%;所述第六载体选自氧化铝和/或氧化硅;
26、优选地,所述加氢催化剂ⅰa和所述加氢催化剂ⅰb用量的体积比为(2-10):1,优选为(3-8):1。
27、可选地,步骤s2中,所述分馏的条件包括:压力为1-90kpa,塔底温度为320-370℃;
28、所述馏分油与所述基础油馏分的切割点为260-330℃,所述基础油馏分与所述尾渣的切割点为500-540℃。
29、可选地,步骤s3中,所述中压加氢反应的条件包括:氢分压为3-20mpa,氢油体积比为200-30000nm3/m3,反应温度为260-380℃,体积空速0.2-5h-1;
30、优选地,氢分压为5-8mpa,氢油体积比为300-1800nm3/m3,反应温度为280-360℃,体积空速为0.3-3h-1。
31、可选地,步骤s4中,所述高压加氢反应的条件包括:氢分压9-25mpa,氢油体积比为200-3000nm3/m3;其中所述催化剂ⅰ的反应温度为260-420℃,体积空速为0.2-3h-1,所述催化剂ii的反应温度为240-380℃,体积空速为0.2-3h-1;
32、优选地,氢分压为10-20mpa,氢油体积比为300-1800nm3/m3;其中所述催化剂ⅰ的反应温度为280-360℃,体积空速为0.3-2h-1,所述催化剂ii的反应温度为260-340℃,体积空速为0.3-2h-1。
33、可选地,步骤s1中,所述废润滑油中杂原子的总含量为1000-5000mg/kg,金属元素的总含量为500-3000mg/kg;
34、所述过滤预处理的条件包括:加热温度为40-80℃,静置沉淀的时间为12-96小时,过滤网允许通过颗粒物的粒径不大于25μm。
35、本公开第二方面提供一种本公开第一方面提供的方法采用的废润滑油加氢再生的系统,该系统包括:过滤装置、分馏塔、中压固定床加氢装置和高压固定床加氢装置;
36、所述过滤装置的出口与所述分馏塔的入口流体连通,所述分馏塔的基础油馏分的出口与所述中压固定床加氢装置的入口流体连通,所述中压固定床加氢装置的出口与所述高压固定床加氢装置的入口流体连通。
37、通过上述技术方案,本公开的优点在于:
38、(1)本公开的方法通过沉降、过滤预处理能够有效降低废润滑油中的水分和机械杂质,并对蒸馏切割后的废润滑油基础油馏分依次进行中压加氢处理和高压加氢处理,结合新型催化剂级配方案,能够有效脱除废润滑油中的杂原子、金属元素等。
39、(2)本公开的方法在中压加氢条件下脱除氯、硅、金属等杂质元素,中压加氢条件下设备的压力等级降低,且能够解决高压加氢条件下设备耐氯性差的问题,降低了设备投资,同时延长了高压固定床加氢反应单元的催化剂使用寿命。
40、(3)本公开采用新型的催化剂级配方案,能够预防固定床加氢反应器压降快速上升,延长装置的运转周期,且制备得到的再生润滑油的质量较优,再生润滑油的收率较高。
41、本公开的其他特征和优点将在随后的具体实施方式部分予以详细说明。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com