
一种利用铁路废弃机油制备铁道螺栓防护脂的方法及其制备的铁道螺栓防护脂与流程
本发明属于润滑脂,具体涉及一种利用铁路废弃机油制备铁道螺栓防护脂的方法及其制备的铁道螺栓防护脂。
背景技术:
1、废机油(废润滑油)是指机油(润滑油)在机械设备运行、工业生产流程及交通运输工具运用期间,因受到机械杂质侵入、水分混入、高温氧化作用以及添加剂失效等多重因素影响,致使其原本的润滑、抗磨、防腐、降温等物理化学性能显著劣化,无法满足使用标准而被弃置的油品。其范畴涵盖废矿物油,如车辆发动机的汽油机油、柴油机油,工业设备所用的液压油、传动油等,以及化学合成基础油制成的废合成油,如聚α烯烃合成润滑油等。采用科学合理的工艺路线对废机油(废润滑油)进行处理和再利用,对于环境保护、降本增效、可持续发展有重要意义。
2、目前废机油(废润滑油)再生工艺路线主要包括加氢精制、溶剂萃取、分子蒸馏和酸洗白土。这些路线,或者需要专门的大型设备、技术难度大,或者会产生大量危险废渣,带来额外的环境问题。迄今尚未见现场低成本高值化利用铁路废机油的成熟路径。
3、铁道螺栓是轨道结构中的核心紧固件。由于长期暴露在野外,工作环境十分恶劣,铁道螺栓面临着化学腐蚀(如酸雨、盐雾)、电化学腐蚀(如杂散电流)以及微动磨损腐蚀(由持续振动引起)等多重威胁。一旦螺栓锈蚀,可能导致紧固失效甚至断裂,直接危及行车安全。因此,涂抹防护脂是保护螺栓最重要的手段。铁道螺栓防护脂的核心性能要求包括防锈防腐、宽温适应性(-50℃~100℃)、抗水冲刷、高粘附性和长效性等。常规复合磺酸钙脂多采用全新矿物油/合成油为基础油,不仅原料成本高,成品的附着力、抗水冲刷等性能不能完全满足实际应用场景。
技术实现思路
1、本发明针对现有技术的不足,提供一种利用废润滑油,尤其是铁路废弃机油制备铁道螺栓防护脂的方法;该方法工艺简单可行,残留废油少,易于落地实施,适合铁路机务系统的实际条件。本发明还提供所述方法制备的铁道螺栓防护脂;其抗水冲淋、盐雾、粘附性能优越,满足现行铁道螺栓防护脂的标准。
2、为此,本发明的第一方面,提供一种利用废润滑油制备铁道螺栓防护脂的方法,包括如下步骤:
3、步骤1. 废油除杂预处理
4、将废润滑油通过如下操作得到再生基础油:
5、i. 静置至少24小时,取处于最上层的油液;或
6、ii. 加热至100~150℃,保温搅拌1~2h,过滤;
7、测定所述再生基础油40℃的运动黏度或倾点,如果测定结果符合要求,直接作为基础油进入步骤3,否则进入步骤2;
8、步骤2. 基础油复配
9、将步骤1得到的再生基础油与新矿物油或新合成油复配,使复配后的基础油40℃的运动黏度或倾点符合要求;
10、步骤3. 润滑脂皂化反应
11、碱值为300~360 mgkoh/g的高碱值复合磺酸钙和第一部分基础油加入反应釜混合,加入转化剂,升温至转化温度,搅拌40~90min;
12、其中,所述第一部分基础油占基础油总质量的40%~70%;
13、所述高碱值复合磺酸钙、所述第一部分基础油和所述转化剂的质量比为:
14、高碱值复合磺酸钙∶第一部分基础油∶转化剂=(30~45)∶(25~45)∶(3~10);
15、所述转化剂是低分子量有机酸(low molecular weight organic acids) 和c1~c4的一元饱和低级脂肪醇的组合;其中,低分子量有机酸和饱和低级脂肪醇的质量比为(1.5~6)∶1;
16、所述转化温度比所述转化剂的沸点低7~13℃;
17、步骤4. 复合炼制
18、向步骤3的反应体系内加入复合酸,在95~100℃下反应0.5~1h;反应结束,升温至130~150℃,保温搅拌20~40min,然后升温至200~220℃,保温搅拌5~20min,停止加热;
19、其中,所述复合酸是长链羟基饱和脂肪酸、二元有机酸和硼酸的组合,三者的质量比为:
20、长链羟基饱和脂肪酸∶二元有机酸∶硼酸=(4~8)∶1∶(1~3);
21、步骤5. 添加剂组合物加入
22、将剩余的基础油加入步骤4得到的反应体系中,搅拌,待体系温度降至80~90℃,加入添加剂组合物,搅拌均匀;
23、其中,所述添加剂组合物包括:
24、抗氧剂t531,占所述铁道螺栓防护脂总质量的0.2%~1.0%,
25、抗氧剂t501,占所述铁道螺栓防护脂总质量的0.2%~1.0%,
26、增粘剂:乙丙共聚物,占所述铁道螺栓防护脂总质量的6%~8%,
27、极压抗磨剂:二烷基二硫代氨基甲酸锌,占铁道螺栓防护脂总质量的0.2%~2%,
28、防锈防腐剂t705,占所述铁道螺栓防护脂总质量的0.5%~2%,
29、防锈防腐剂t706,占所述铁道螺栓防护脂总质量的0.5%~2%,
30、固体填料:聚四氟乙烯(ptfe),占所述铁道螺栓防护脂总质量的0~5%;
31、步骤6. 后处理
32、将步骤5得到的产物通过均脂机均化或三辊磨研磨,使锥入度为265~295(0.1mm)或310~340(0.1mm),脱气,即得。
33、上述步骤1至步骤5,都在敞口的设备中进行,有利于水分的蒸发和去除。
34、优选地,所述的废润滑油选自重度废机油、旧机油、废压缩机油和废液压油中的一种或多种。
35、本领域技术人员都知晓:所述重度废机油是指黏度衰减超过10%,或固体杂质含量大于0.3wt%,或油泥含量大于0.5wt%,或水分大于1wt%的报废机油;旧机油是指固体杂质含量在0.1wt%~0.3wt%,或油泥含量在0.2wt%~0.5wt%,或水分含量在0.1wt%~1.0wt%,需要废弃或降级使用的机油。
36、还优选地,所述废润滑油是铁路系统各类设备的废弃润滑油,其中所述铁路系统各类设备包括但不限于内燃机车、铁路车辆、大型养路设备、铁路传动与走行系统、铁路液压系统、轮缘润滑装置等。
37、上述各类废润滑油可以分类存储,也可以混合存储。
38、本说明书中,与废润滑油相对,从工厂生产出来的、未使用过的油脂产品,都称为“新”油(脂)。
39、步骤1的处理目的在于除去废润滑油中的水分、固体杂质和/或油泥。
40、废润滑油中的主要杂质有固体颗粒,包括金属磨损颗粒物、外界进入的灰尘和油品劣化后产生的油泥混合物。这些固体组分密度较大,静置后会沉积在最底层。废润滑油中还会有水分,水的密度大于油而小于固体颗粒物,静置后会沉积为第二层。油的密度较小,静置后处于最上层。在实际中观察发现,最底层固体(含油泥)沉积物经常与水混合在一起,这时最底层和第二层的界限不是很明显,但与处于最上层的油液形成一个明显的分层,因此可以直接取处于最上层的油液得到再生基础油。
41、所述操作i取的上层油液,很可能还混有固体颗粒;因此,可选地,所述操作i中,还可以对所取的上层油液进行过滤;更优选地,用500目网纱过滤。
42、优选地,所述操作ii中,在反应釜内将所述废润滑油加热至140℃,以除去水分。
43、优选地,所述操作ii中,加热结束后,冷却至温度不高于60℃,进行过滤;更优选地,用500目网纱过滤。
44、对于步骤1中,所述再生基础油40℃的运动黏度或倾点需要符合的要求,作为一个说明性的实施方案,可以是,例如:
45、(1)40℃的运动黏度在100~110 mm²/s范围内;或
46、(2)倾点-45 ~ -55℃。
47、优选地,所述步骤2中,所述新矿物油选自500sn和150bs中的一种或任意比例的两种;所述新合成油选自pao8、pao10和pao40中的一种或任意比例的多种。
48、优选地,所述步骤3中,低分子量有机酸和c1~c4的一元饱和低级脂肪醇的质量比为(3~5)∶1。
49、优选地,所述步骤3中,所述c1~c4的一元饱和低级脂肪醇选自甲醇、乙醇、正丙醇、异丙醇、正丁醇;更优选为甲醇或乙醇。
50、优选地,所述步骤3中,所述低分子量有机酸选自乙酸、甲酸、草酸、苹果酸、柠檬酸和乳酸中的一种或多种。
51、更优选地,所述低分子量有机酸为乙酸。
52、优选地,所述步骤4中,长链羟基饱和脂肪酸、二元有机酸和硼酸的质量比为:
53、长链羟基饱和脂肪酸∶二元有机酸∶硼酸=(5~7)∶1∶(1.6~2.4)。
54、优选地,所述步骤4中,所述长链羟基饱和脂肪酸为12-羟基硬脂酸。
55、优选地,所述步骤4中,所述二元有机酸选自壬二酸、癸二酸或间苯二甲酸;更优选为癸二酸。
56、优选地,所述步骤4中,复合反应结束后,升温至130~150℃,保温搅拌30min。
57、还优选地,所述步骤4中,最后升温至210℃,保温搅拌15min。
58、优选地,所述抗氧剂t531占所述铁道螺栓防护脂总质量的0.5%。
59、优选地,所述抗氧剂t501占所述铁道螺栓防护脂总质量的0.5%。
60、优选地,所述极压抗磨剂占铁道螺栓防护脂总质量的0.5%。
61、优选地,所述防锈防腐剂t705占所述铁道螺栓防护脂总质量的0.5%。
62、优选地,所述防锈防腐剂t706占所述铁道螺栓防护脂总质量的0.5%。
63、优选地,所述步骤5中,所述固体填料占所述铁道螺栓防护脂总质量的3%。
64、优选地,所述步骤5中,所述聚四氟乙烯ptfe的粒径为0.2μm。
65、优选地,所述铁道螺栓防护脂用于立螺栓时,所述增粘剂乙丙共聚物的加入量为占所述铁道螺栓防护脂总质量的8%;所述铁道螺栓防护脂用于预埋套管螺栓时,所述增粘剂乙丙共聚物的加入量为占所述铁道螺栓防护脂总质量的6%。
66、所述步骤6中,锥入度为310~340(0.1mm),是1#铁道螺栓防护脂稠度;锥入度为265~295(0.1mm),是2#铁道螺栓防护脂稠度。
67、本发明的第二个方面,提供通过上述方法制备得到的铁道螺栓防护脂。
68、优选地,所述铁道螺栓选自立螺栓和预埋套管螺栓。
69、本发明提供的利用废润滑油制备铁道螺栓防护脂的方法,具有以下优点:
70、(1)实现废弃机油资源化利用。在步骤1中,由废润滑油得到再生润滑油的产率达到76%以上,甚至可以达到79%,实现了废润滑油大部分的再利用。既解决了废油的处置难题,又可以降低生产成本约40%,产生显著的环境效益和经济效益。
71、(2)工艺简单,无需复杂的加氢再生或溶剂精制设备,仅需简单的沉淀、过滤等物理处理和常规的润滑脂制备设备,适合铁路机务系统的实际条件,具有良好的推广应用前景。
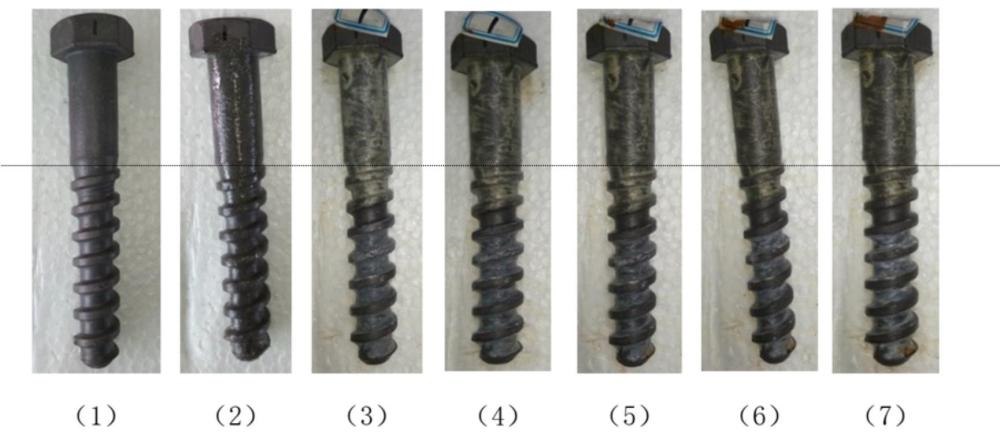
72、本发明的方法制备的铁道螺栓防护脂,抗水冲淋性能突出:喷雾失重(60℃,5min)低于25%,在盐水浸泡搅拌试验中120小时内保持完好粘附且螺栓表面无锈点。
73、现场试验表明,本发明的方法制备的铁道螺栓防护脂经历夏季高温和降雨后,脂体保持完好无流失,可满足螺栓长周期防护需求,大幅减少维护频次和用量。
74、本发明的方法制备的铁道螺栓防护脂低温性能优异,可满足-40℃的低温使用要求;且实际应用时观察到即使混入一定比例的水分,外观和性能基本不变。该铁道螺栓防护脂与橡塑相容性良好;现场试验表明,预埋尼龙套管无鼓泡、体积变化≤10%,解决了预埋套管冻涨问题。
75、总之,本发明利用废润滑油制备的铁道螺栓防护脂,综合性能全面超越现行铁路螺栓防护脂标准的要求,抗磨损性能、粘附性能和防锈性能远超现役产品。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com