
一种光学镜片的加工工艺的制作方法
本发明涉及光学镜片加工,特别涉及一种光学镜片的加工工艺。
背景技术:
1、光学镜片是无人机、安防监控、车载摄像等消费电子产品的核心光学元件,其加工质量直接影响成像性能与产品可靠性。光学镜片的加工通常包括毛坯检验、粗磨、精磨、抛光、清洗、磨边、镀膜、涂墨及成品检验等工序。
2、在抛光工序中,抛光液与玻璃表面发生化学机械作用,使镜片表面达到规定的表面粗糙度和面形精度。抛光后的镜片表面状态对后续镀膜和涂墨的界面结合性能具有重要影响。现有技术中,抛光后通常对镜片进行清洗,以去除表面残留的抛光液和玻璃碎屑,但清洗后的表面化学活性可能不足,影响后续膜层或油墨的附着效果。
3、在磨边工序中,倒角砂轮对镜片边缘进行磨削,磨削过程中产生的玻璃粉末和冷却液可能附着在镜片表面。现有技术中通常采用冷却液冲洗等方式减少粉末附着,但在磨削热的作用下,部分玻璃粉末仍可能粘连在镜片边缘,导致后续涂墨层出现发白、附着不均等缺陷。
4、在镀膜工序中,膜层与玻璃基体之间的附着力以及膜层应力是影响镜片可靠性的重要因素。现有技术中,镀膜前通常对镜片表面进行清洗或活化处理,以改善膜层附着力。然而,由于玻璃基体与膜层材料之间存在热膨胀系数差异,镀膜后膜层中可能产生残余应力,在温度变化或环境试验中可能导致膜层开裂或脱落。
5、在涂墨工序中,油墨在镜片边缘的附着力直接影响涂墨层的耐久性。现有技术中,通常通过提高镜片边缘表面粗糙度或对边缘进行清洁处理来改善油墨附着力。但在高温烘烤固化过程中,油墨层可能因收缩应力或与基体热膨胀不匹配而产生附着力下降,导致涂墨层局部脱落或边缘不齐。
技术实现思路
1、鉴于上述状况,本发明的主要目的是为了提出一种光学镜片的加工工艺,以解决上述技术问题。
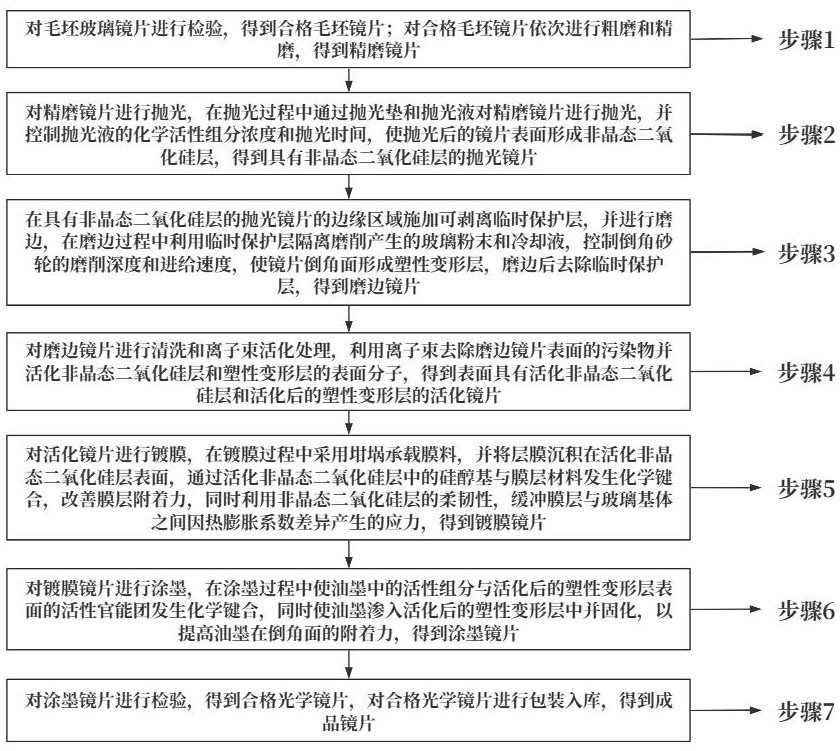
2、本发明提出了一种光学镜片的加工工艺,所述工艺包括:
3、步骤1、对毛坯玻璃镜片进行检验,得到合格毛坯镜片;对合格毛坯镜片依次进行粗磨和精磨,得到精磨镜片;
4、步骤2、对精磨镜片进行抛光,在抛光过程中通过抛光垫和抛光液对精磨镜片进行抛光,并控制抛光液的化学活性组分浓度和抛光时间,使抛光后的镜片表面形成非晶态二氧化硅层,得到具有非晶态二氧化硅层的抛光镜片;
5、步骤3、在具有非晶态二氧化硅层的抛光镜片的边缘区域施加可剥离临时保护层,并进行磨边,在磨边过程中利用临时保护层隔离磨削产生的玻璃粉末和冷却液,控制倒角砂轮的磨削深度和进给速度,使镜片倒角面形成塑性变形层,磨边后去除临时保护层,得到磨边镜片;
6、步骤4、对磨边镜片进行清洗和离子束活化处理,利用离子束去除磨边镜片表面的污染物并活化非晶态二氧化硅层和塑性变形层的表面分子,得到表面具有活化非晶态二氧化硅层和活化后的塑性变形层的活化镜片;
7、步骤5、对活化镜片进行镀膜,在镀膜过程中采用坩埚承载膜料,并将层膜沉积在活化非晶态二氧化硅层表面,通过活化非晶态二氧化硅层中的硅醇基与膜层材料发生化学键合,改善膜层附着力,同时利用非晶态二氧化硅层的柔韧性,缓冲膜层与玻璃基体之间因热膨胀系数差异产生的应力,得到镀膜镜片;
8、步骤6、对镀膜镜片进行涂墨,在涂墨过程中使油墨中的活性组分与活化后的塑性变形层表面的活性官能团发生化学键合,同时使油墨渗入活化后的塑性变形层中并固化,以提高油墨在倒角面的附着力,得到涂墨镜片;
9、步骤7、对涂墨镜片进行检验,得到合格光学镜片,对合格光学镜片进行包装入库,得到成品镜片。
10、与现有技术相比,本发明的有益效果为:
11、1、本发明通过在抛光后保留非晶态二氧化硅层并将其作为镀膜界面层,利用硅醇基与膜层材料发生化学键合,同时借助非晶态二氧化硅层的柔韧性缓冲膜层与玻璃基体之间因热膨胀系数差异产生的应力,显著提高了膜层附着力与耐环境稳定性。
12、2、本发明通过在磨边前施加可剥离临时保护层,有效隔离磨削产生的玻璃粉末和冷却液对镜片边缘区域的污染,并在磨边后去除保护层,使非晶态二氧化硅层保持完整,为后续镀膜提供洁净且高化学活性的界面。
13、3、本发明通过离子束活化同时处理非晶态二氧化硅层和塑性变形层,使镀膜时膜层与基体形成化学键合,涂墨时油墨与倒角面塑性变形层形成化学键合与机械锚定,显著提高了涂墨层的附着力和均匀性,降低了涂墨发白和脱落缺陷。
14、本发明的附加方面与优点将在下面的描述中部分给出,部分将从下面的描述中变得明显,或通过本发明的实施例了解到。
1.一种光学镜片的加工工艺,其特征在于,所述工艺包括:
2.根据权利要求1所述的光学镜片的加工工艺,其特征在于,在所述步骤1中,得到合格毛坯镜片过程中,对毛坯玻璃镜片进行检验的项目包括中心厚度、曲率半径、等厚差和外观;其中,中心厚度采用千分尺检测,曲率半径采用矢高表检测;
3.根据权利要求2所述的光学镜片的加工工艺,其特征在于,在所述步骤2中,得到具有非晶态二氧化硅层的抛光镜片过程中,抛光液为含氧化铈磨料的抛光液,氧化铈磨料的粒径为0.01-0.1μm,抛光液中氧化铈的质量浓度为5%-30%,抛光液的ph值为7-11,抛光压力为0.05-0.15mpa,抛光转速为50-150rpm,抛光时间为5-30min;抛光垫为聚氨酯抛光垫,硬度为50-80shore a;
4.根据权利要求3所述的光学镜片的加工工艺,其特征在于,在所述步骤3中,得到磨边镜片过程中,可剥离临时保护层采用热固化水解型保护油墨,粘度为5000-8000mpa·s,通过丝网印刷施加在抛光镜片的边缘区域,丝网目数为100-300目,印刷后干膜厚度为15-20μm,固化条件为在120-180℃下烘烤20-30min;丝网印刷的网版为环形图形,环形内径比镜片光学有效区外径小0.5-2mm,使保护层覆盖光学有效面的边缘区域,镜片边缘的磨边区域保持暴露;
5.根据权利要求4所述的光学镜片的加工工艺,其特征在于,在所述步骤4中,得到活化镜片过程中,离子束活化处理采用氩气作为工作气体,加速电压为300-600v,加速电流为100-300ma,处理时间为1-10min,真空腔内压力为1×10⁻³-9×10⁻³pa;离子束采用射频离子源,离子束束径为50-200mm;离子束活化处理时镜片以5-20rpm旋转,离子束入射角为30-60°;离子束活化处理后30min内进行镀膜;氩气纯度≥99.999%;离子束活化处理后通过接触角测量确认活化效果,活化后镜片表面接触角≤10°。
6.根据权利要求5所述的光学镜片的加工工艺,其特征在于,在所述步骤5中,得到镀膜镜片过程中,镀膜采用电子束蒸发方式,真空腔内压力≤2×10⁻²pa,电子束输出电流为30-40ma,层膜的沉积速率为0.3-0.8nm/s,离子辅助轰击时间为1-5min,离子源阳极电压为200-250v;层膜的材料为sio2或al2o3或tio2;层膜的厚度为10-100nm;坩埚为钼坩埚;离子辅助轰击采用氩气或氧气,气体流量为10-50sccm;膜料纯度为99.99%以上;镀膜前镜片预热至150-250℃并保温10-30min;镀膜完成后采用压缩空气对流冷却,冷却速率为5-10℃/min,冷却至室温。
7.根据权利要求6所述的光学镜片的加工工艺,其特征在于,在所述步骤6中,得到涂墨镜片过程中,涂墨采用的油墨粘度为5000-8000mpa·s,涂墨后烘烤温度为120℃-180℃,烘烤时间为20-60min;涂墨采用喷涂或刷涂方式,涂墨厚度为5-20μm;油墨为环氧树脂型或聚氨酯型油墨,油墨的活性组分为羟基或氨基或异氰酸酯基;油墨采用热固化;油墨热固化在热风循环烘箱中进行,烘箱内氮气或空气气氛,风速为1-3m/s。
8.根据权利要求7所述的光学镜片的加工工艺,其特征在于,在所述步骤7中,对涂墨镜片进行检验的项目包括外径、中心厚度、面精度、涂墨范围、涂墨牢固度和外观;其中,涂墨牢固度采用胶带粘拉测试,涂墨范围采用工具显微镜检测,检测精度为0.02mm;涂墨牢固度采用3m 600胶带,以90°方向拉脱,涂墨牢固度测试的胶带拉脱速度为50-100mm/s,重复3次,涂墨层无脱落为合格;面精度采用干涉仪检测,干涉仪检测波长为632.8nm,光圈数≤0.5个,亚斯≤0.2个。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com