
薄壁异形管状件的选区激光熔化成型方法及智能眼镜的镜腿与流程
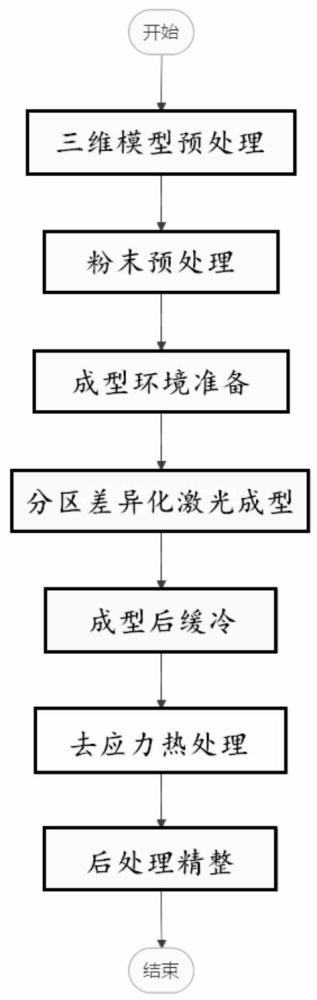
本申请涉及金属增材制造,具体涉及选区激光熔化(selective lasermelting,slm)成型技术,特别是涉及一种钛合金薄壁异形管状件的slm成型方法,以及由该方法制成的智能眼镜镜腿产品。
背景技术:
1、钛合金是高端智能穿戴异形薄壁结构件的首选金属材料。异形变截面管状结构可实现轻量化、内置空腔及一体化外观,是高端穿戴产品的核心差异化结构。然而,现有制造技术难以满足其成型要求。
2、传统加工方式受限,无缝拉拔仅适用于等径圆管,无法成型异形及变径结构,薄壁拉裂严重,良品率低;钣金卷圆配合焊接存在焊缝缺陷及焊后变形问题;数控铣削因钛合金难切削、材料去除率高,成本高昂。此外,现有通用slm工艺主要针对常规壁厚结构设计,直接打印薄壁管件时易产生烧穿、微孔、层间未熔合、翘曲变形及壁厚失控等缺陷,且异形曲面扫描路径固定,成型一致性差,无法满足量产要求。
3、目前,行业内缺乏针对薄壁异形钛合金管件的专用slm工艺方案。
技术实现思路
1、本申请提供了一种薄壁异形管状件的选区激光熔化成型方法及智能眼镜的镜腿的新技术方案。
2、第一方面,本申请提供了一种薄壁异形管状件的选区激光熔化成型方法,包括:
3、三维模型预处理步骤:获取薄壁异形管件的三维数模,在所述三维数模的异形特征区域进行外壁尺寸补偿,对尖角进行倒圆处理,然后按照设定的切片参数对所述三维数模进行切片,得到用于逐层打印的切片数据;其中,所述异形特征区域包括转角区域、曲率突变区域和变径过渡区域中的至少一种;
4、分区差异化激光成型步骤:根据所述三维数模,将管件结构划分为薄壁主体段和异形特征段;采用钛合金粉末,按照所述切片数据逐层进行选区激光熔化成型,其中对属于所述薄壁主体段的区域采用第一激光功率进行扫描,对属于所述异形特征段的区域采用第二激光功率进行扫描,且所述第二激光功率低于所述第一激光功率;
5、成型后缓冷步骤:将打印完成的构件在保护气氛中缓冷;
6、去应力热处理步骤:对缓冷后的构件进行真空去应力退火处理。
7、可选地,在所述三维模型预处理步骤中,所述薄壁异形管状件的壁厚为0.1mm~0.4mm,所述外壁尺寸补偿的补偿量为0.02mm~0.03mm,所述倒圆处理的圆角半径r≥0.05mm。
8、可选地,所述切片参数包括:
9、每层切片的厚度为10μm~30μm;
10、切片方向为连续单向分层切片。
11、可选地,所述分区差异化激光成型步骤中:
12、所述第一激光功率为80w~400w,第一扫描速度为500mm/s~3000mm/s;所述薄壁主体段采用条纹扫描策略进行扫描;
13、所述第二激光功率为80w~250w,第二扫描速度为500mm/s~3500mm/s;所述异形特征段中的异形曲面区域采用跟随式自适应扫描路径,沿管件轮廓进行随形扫描。
14、可选地,所述分区差异化激光成型步骤中,激光光斑直径为40μm~80μm,扫描间距为0.08mm~0.10mm,采用单层单向扫描方式,层间旋转角度为47°~67°°。
15、可选地,所述成型后缓冷步骤中,缓冷时间为4h~6h,冷却速率为8℃/min~12℃/min。
16、可选地,所述去应力热处理步骤中,真空度≤5×10⁻³pa,退火温度为650℃~700℃,保温时间为2h~6h,炉冷至室温。
17、可选地,所述分区差异化激光成型步骤之前,还包括成型环境准备步骤:
18、将钛合金基板预热至80℃~200℃,所述钛合金基板用于支撑成型过程中的薄壁异形管状件;
19、向成型仓内通入氩气,并控制成型仓内氧含量在100ppm~1000ppm。
20、可选地,所述方法还包括粉末预处理步骤:
21、采用气雾化钛合金球形粉末,粒径为15μm~53μm,氧含量≤0.12%;
22、将所述钛合金粉末在真空条件下加热保温以除去水汽,再通过筛分去除团聚粉末,使粉末流动性为18s/50g~40s/50g;其中,所述真空条件下加热保温的参数为:真空度为-0.095mpa~-0.090mpa,温度为80℃~100℃,保温时间为2h~3h。
23、可选地,所述去应力热处理步骤之后,还包括后处理精整步骤:
24、对已成型的薄壁异形管状件进行低压干式喷砂处理,去除表面粘附粉末,并对基准位进行微量机械加工,以控制管壁表面粗糙度和壁厚尺寸;其中,所述低压干式喷砂处理的气压为0.2mpa~0.4mpa,喷砂时间为30s~60s,处理后管壁表面粗糙度ra≤1.6μm。
25、第二方面,本申请提供了一种智能眼镜的镜腿,所述镜腿为采用第一方面所述的方法成型得到的钛合金薄壁异形管状件,所述镜腿具有异形变截面和/或空间弯管结构。
26、本申请的一个技术效果在于:
27、本申请提供的薄壁异形管状件的选区激光熔化成型方法,通过对三维数模在异形特征区域进行外壁尺寸补偿,在切片前为异形区域增加额外壁厚余量,以弥补异形曲面在切片处理时可能产生的局部壁厚损失,避免因壁厚不足导致打印后尺寸偏差的问题;通过对尖锐的尖角进行倒圆处理降低了激光扫描时尖角位置的局部能量集聚;本申请还采用分区差异化激光成型策略,根据管件几何结构将成型区域划分为薄壁主体段和异形特征段,并分别匹配不同的激光功率进行扫描,异形特征段采用较低的激光功率以减少热输入,从而在保证薄壁主体段充分熔化的同时,避免异形转角、变径弯曲等区域因热量积聚导致的过熔塌壁和局部增厚,解决了超薄壁异形管件一体化成型中能量匹配与结构适应性的难题;在此基础上,配合成型后缓冷和真空去应力退火处理,逐步释放打印过程中产生的瞬时热应力和残余应力,防止了超薄壁结构的翘曲变形和壁厚失控;上述步骤相互协同,实现了钛合金薄壁异形变截面管状结构的一体化无焊缝成型。
28、通过以下参照附图对本说明书的示例性实施例的详细描述,本说明书的其它特征及其优点将会变得清楚。
1.一种薄壁异形管状件的选区激光熔化成型方法,其特征在于,包括:
2.根据权利要求1所述的方法,其特征在于,在所述三维模型预处理步骤中,所述薄壁异形管状件的壁厚为0.1mm~0.4mm,所述外壁尺寸补偿的补偿量为0.02mm~0.03mm,所述倒圆处理的圆角半径r≥0.05mm。
3.根据权利要求1所述的方法,其特征在于,所述切片参数包括:
4.根据权利要求1所述的方法,其特征在于,所述分区差异化激光成型步骤中:
5.根据权利要求4所述的方法,其特征在于,所述分区差异化激光成型步骤中,激光光斑直径为40μm~80μm,扫描间距为0.08mm~0.10mm,采用单层单向扫描方式,层间旋转角度为47°~67°。
6.根据权利要求1所述的方法,其特征在于,所述成型后缓冷步骤中,缓冷时间为4h~6h,冷却速率为8℃/min~12℃/min。
7.根据权利要求1所述的方法,其特征在于,所述去应力热处理步骤中,真空度≤5×10⁻³pa,退火温度为650℃~700℃,保温时间为2h~6h,炉冷至室温。
8.根据权利要求1所述的方法,其特征在于,所述分区差异化激光成型步骤之前,还包括成型环境准备步骤:
9.根据权利要求1所述的方法,其特征在于,所述方法还包括粉末预处理步骤:
10.根据权利要求1所述的方法,其特征在于,在所述去应力热处理步骤之后,还包括后处理精整步骤:
11.一种智能眼镜的镜腿,其特征在于,所述镜腿为采用权利要求1至10任一项所述的方法成型得到的钛合金薄壁异形管状件,所述镜腿具有异形变截面和/或空间弯管结构。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com