
一种Ni2B合金纳米增硼改善耐蚀性能的方法与流程
本发明涉及ni2b合金纳米领域,特别涉及一种ni2b合金纳米增硼改善耐蚀性能的方法。
背景技术:
1、高温腐蚀等给各个工业领域带来巨大损失。针对热电锅炉管道、热轧机用轧辊等用材料。
2、在国内外多采用的inconel625合金作为防护涂层具有较理想的抗高温腐蚀性能,但是由于其制备成本较高,对国内诸多涉及高温腐蚀工况的用户或研究单位来说,期望得到一种成本较低廉,服役性能又能较好的材料,虽然ni2b是一种成本较低且具有一定潜力的高温耐蚀材料。若能进一步使ni2b的耐蚀性能显著提高,用其替代inconel625合金具有重要的发明价值和工程应用意义。
3、为解决上述问题,这里提出一种ni2b合金纳米增硼改善耐蚀性能的方法。
技术实现思路
1、本公开的实施例旨在至少解决现有技术中存在的技术问题之一,提供一种ni2b合金纳米增硼改善耐蚀性能的方法,通过在ni2b合金中引入纳米级b粉,并采用球磨和真空热压烧结技术,对ni2b合金进行表面活化和结构优化。形成了具有更优异结构的合金材料,从而显著提高了ni2b合金的耐蚀性能,同时降低了生产成本,使其成为inconel625合金的低成本替代材料。
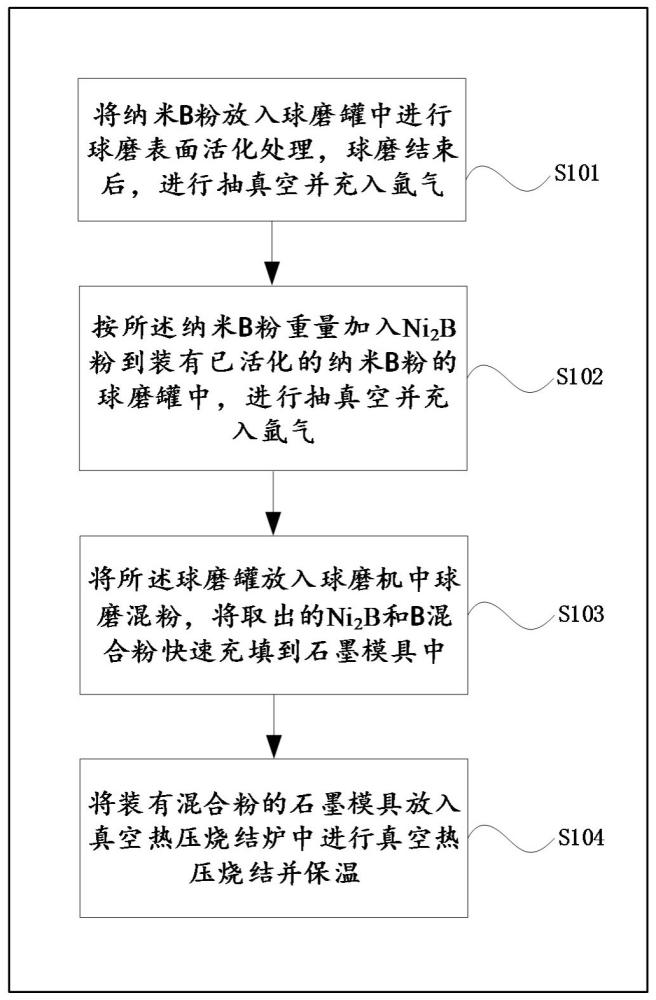
2、本公开的第一方面,提供一种ni2b合金纳米增硼改善耐蚀性能的方法,包括:
3、将纳米b粉放入球磨罐中进行球磨表面活化处理,球磨结束后,进行抽真空并充入氩气;
4、按所述纳米b粉重量加入ni2b粉到装有已活化的纳米b粉的球磨罐中,进行抽真空并充入氩气;
5、将所述球磨罐放入球磨机中球磨混粉,将取出的ni2b和b混合粉快速充填到石墨模具中;
6、将装有混合粉的石墨模具放入真空热压烧结炉中进行真空热压烧结并保温,保温完毕后随炉冷却,最终得到耐蚀性能改善的ni2b合金。
7、结合第一方面,所述ni2b粉的纯度不低于99%,b粉的纯度不低于99.9%。
8、结合第一方面,所述ni2b粉的粒度小于等于200μm,纳米b粉的粒度小于等于500nm。
9、结合第一方面,所述球磨表面活化处理过程中,球磨时间为1-5小时。
10、结合第一方面,所述加入ni2b的重量为所述纳米b粉的18-25倍。
11、结合第一方面,所述将所述球磨罐放入球磨机中球磨混粉时间为10-50小时。
12、结合第一方面,所述球磨罐的真空度小于10-¹pa。
13、结合第一方面,所述真空热压烧结的真空度小于10-¹pa,施加的压力为350-600mpa。
14、结合第一方面,所述真空热压烧结的升温速度为1.5℃-2.5℃/秒。
15、结合第一方面,所述真空热压烧结的温度为750℃-1000℃,保温时间为5-10小时。
1.一种ni2b合金纳米增硼改善耐蚀性能的方法,其特征在于,包括:
2.根据权利要求1所述的方法,其特征在于,所述ni2b粉的纯度不低于99%,b粉的纯度不低于99.9%。
3.根据权利要求1所述的方法,其特征在于,所述ni2b粉的粒度小于等于200μm,纳米b粉的粒度小于等于500nm。
4.根据权利要求1所述的方法,其特征在于,所述球磨表面活化处理过程中,球磨时间为1-5小时。
5.根据权利要求1所述的方法,其特征在于,所述加入ni2b的重量为所述纳米b粉的18-25倍。
6.根据权利要求1所述的方法,其特征在于,所述将所述球磨罐放入球磨机中球磨混粉时间为10-50小时。
7.根据权利要求1所述的方法,其特征在于,所述球磨罐的真空度小于10-¹pa。
8.根据权利要求1所述的方法,其特征在于,所述真空热压烧结的真空度小于10-¹pa,施加的压力为350-600mpa。
9.根据权利要求1所述的方法,其特征在于,所述真空热压烧结的升温速度为1.5℃-2.5℃/秒。
10.根据权利要求1所述的方法,其特征在于,所述真空热压烧结的温度为750℃-1000℃,保温时间为5-10小时。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com