
一种炼钢连铸控氮结构的制作方法
本技术属于钢铁生产中的连铸设备及其工艺装备的。更具体地,本技术涉及一种炼钢连铸控氮结构。
背景技术:
1、氮会引起碳钢的淬火时效和形变时效,从而对碳钢的性能发生显著的影响。由于氮的时效作用,钢的硬度、强度固然提高,但是塑韧性降低,特别是在形变时效的情况下,塑性和韧性的降低比较显著。因此,对于普通低合金钢来说,时效现象是有害的,因而氮是有害元素;钢中氮的含量过高还降低钢的焊接性能、电导率、导磁率等;特别是钢中氮含量偏高还会导致铸坯开裂。
2、因此,必须采取有效措施降低钢中氮含量,特别是高级别钢种的氮控制尤显重要。而现有技术还没有能够很好地解决这一问题。
3、采用“炼钢;连铸;控;氮;水口”等关键词,对现有公开的技术文献进行检索,得到以下检索结果:
4、1、中国专利文献:“一种含氮高强钢的精准控氮方法”,专利(申请)号:202211262945.1;其记载的技术方案是:
5、“含氮高强钢的精准控氮方法包括以下步骤:1、转炉:转炉冶炼过程中采用底吹氮气转炉出钢过程中先添加脱氧剂,再添加增氮剂;2、lf精炼:钢液进入所述lf精炼炉内,lf炉采用氮/氩交替喷吹模式,lf前中期采用底吹氮气,白渣精炼结束后取样测定钢中氮含量,并通过喂入氮线精确控制氮含量,同时底吹切换为氩气;3、连铸:连铸过程采用气体保护浇注,结合lf出站时钢液氮含量控制切换保护气种类”;
6、其记载的技术效果是:
7、“通过精准控制转炉冶炼温度、转炉终点碳、氧含量,增氮剂添加量,精炼渣成分等多途径控氮,可有效解决钢中氮含量不稳定的问题,实现含v和cr的高强含氮钢的精准控氮”。
8、2、中国专利文献:“一种在电炉炼钢工艺中降低钢中氮含量得到低氮钢的方法”,专利(申请)号:202110433004.9;其记载的技术方案是:
9、“在电炉炼钢工艺中降低钢中氮含量得到低氮钢的方法:在电弧炉冶炼过程中采用废钢和铁水混合熔炼的方式,并辅以快速造渣技术,出钢过程中加入硅铁进行钢液弱脱氧;在lf精炼工序,电极口安装耐高温材料密封套,冶炼过程中加入精炼合成渣造渣,调整合适的底吹氩流量;在vd真空处理过程中,采用高真空度、延长处理时间及加大底吹氩气流量强搅拌的方式;在连铸过程中采用保护浇注和浸入式套管密封措施”;
10、其记载的技术效果是:
11、“基于钢液吸氮和脱氮机理,结合各工序的操作特点,明显降低了钢中的氮含量;该方法操作简单,在电炉炼钢工艺中全流程控氮稳定,能有效保证最终得到的产品中氮的含量小于30ppm”。
12、但是,实际上,上述技术文献记载的技术方案,以及现有的公开应用的相关技术方案,都没有能够很好地解决现有技术中存在的“氮含量偏高”、“钢材性能下降”的问题和缺陷。
技术实现思路
1、本实用新型提供一种炼钢连铸控氮结构,其目的是有效降低钢中氮的含量,提高材料性能。
2、为了实现上述目的,本实用新型采取的技术方案为:
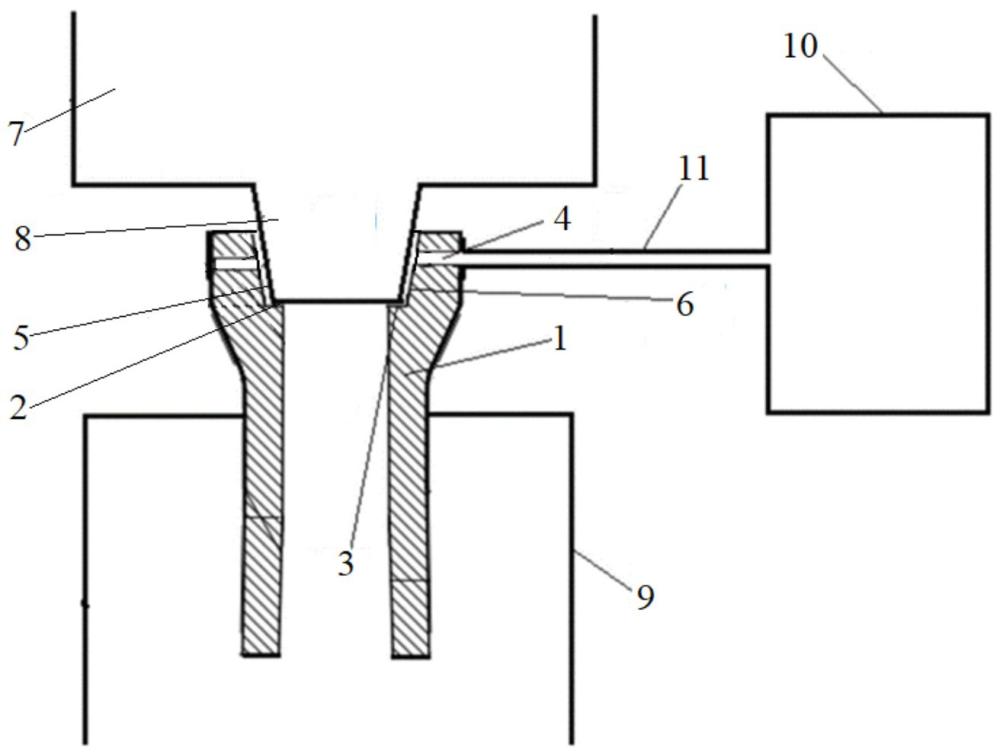
3、本实用新型的炼钢连铸控氮结构,包括大包长水口、浇注区上部的大包座砖、浇注区下部的密封罩;所述的大包座砖的下部设置大包下水口,所述的大包下水口为凸起的锥状;所述的大包长水口的上部端口设置大包套管碗口;所述的大包套管碗口为锥孔,该锥孔与大包下水口的锥状形成间隙配合;所述的大包长水口的下部外圆与密封罩形成紧密配合。
4、所述的大包套管碗口与大包下水口配合锥面之间的间隙处设置碗口区环缝;在所述的大包套管碗口上,设置大包套管环缝吹氩孔;所述的大包套管环缝吹氩孔设置在碗口区环缝连通的位置。
5、所述的大包套管环缝吹氩孔通过保护浇铸吹氩导管与保护浇铸氩气控制柜连接。
6、所述的大包套管碗口的下端面为碗口区环缝下沿口端面,在所述的碗口区环缝下沿口端面上设置密封圈,。
7、在中间包浇注钢液的冲击区部位加入中包覆盖剂和碳化稻壳。
8、所述的中间包渣层厚度≤100mm。
9、对取样测温孔覆盖石棉毡。
10、本实用新型采用上述技术方案,通过lf精炼控氮具体方法的实施,钢中氮含量得到有效控制,连铸氮含量控制在50ppm以下,减少了氮在钢水中的危害程度,从而保证钢材的深冲性能,减少时效性,消除了屈服点延伸现象,使钢材表面光洁,提高成材率。
1.一种炼钢连铸控氮结构,包括大包长水口(1)、浇注区上部的大包座砖(7)、浇注区下部的密封罩(9),其特征在于:所述的大包座砖(7)的下部设置大包下水口(8),所述的大包下水口(8)为凸起的锥状;所述的大包长水口(1)的上部端口设置大包套管碗口(6);所述的大包套管碗口(6)为锥孔,该锥孔与大包下水口(8)的锥状形成间隙配合;所述的大包长水口(1)的下部外圆与密封罩(9)形成紧密配合。
2.按照权利要求1所述的炼钢连铸控氮结构,其特征在于:所述的大包套管碗口(6)与大包下水口(8)配合锥面之间的间隙处设置碗口区环缝(5);在所述的大包套管碗口(6)上,设置大包套管环缝吹氩孔(4);所述的大包套管环缝吹氩孔(4)设置在碗口区环缝(5)连通的位置。
3.按照权利要求2所述的炼钢连铸控氮结构,其特征在于:所述的大包套管环缝吹氩孔(4)通过保护浇铸吹氩导管(11)与保护浇铸氩气控制柜(10)连接。
4.按照权利要求1所述的炼钢连铸控氮结构,其特征在于:所述的大包套管碗口(6)的下端面为碗口区环缝下沿口端面(3),在所述的碗口区环缝下沿口端面(3)上设置密封圈(2)。
5.按照权利要求1所述的炼钢连铸控氮结构,其特征在于:在中间包浇注钢液的冲击区部位加入中包覆盖剂和碳化稻壳。
6.按照权利要求5所述的炼钢连铸控氮结构,其特征在于:所述的中间包渣层厚度≤100mm。
7.按照权利要求1所述的炼钢连铸控氮结构,其特征在于:对取样测温孔覆盖石棉毡。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com