
一种Nb系210MPa级高强深冲钢的制备方法与流程
本发明涉及冶金及金属材料,尤其涉及一种nb系210mpa级高强深冲钢的制备方法。
背景技术:
1、在汽车轻量化技术发展趋势下,210mpa级高强深冲钢(如b210p1钢种)广泛应用于车门内板、地板、座椅骨架及结构加强件等零部件的制造。该类钢种需在满足屈服强度210mpa级的前提下,同时具备优异的深冲性能(以塑性应变比r值和加工硬化指数n值表征),以适应复杂形状零件的一次成形需求,减少回弹并降低模具损耗。
2、前,210mpa级高强深冲钢的主流技术路线为nb+ti复合微合金化。其中,nb元素通过细晶强化与nbc析出强化提高钢基体强度,同时nb的固溶拖曳作用可适度提高再结晶温度,促进退火过程中{111}再结晶织构的发展,从而改善r值;ti元素则主要通过形成tic、tin及ti的碳氮化物固定钢中的间隙原子c、n,消除屈服平台,降低屈强比,进而改善深冲性能并提高抗时效性。
3、然而,nb与ti复合添加导致析出相体系复杂化,退火工艺敏感度高。ti优先与n、c结合的行为改变了nb的固溶与析出热力学路径,使钢中析出相类型涵盖tin、tic、nbc、nbn及(ti,nb)(c,n)混相,尺寸分布范围宽,控制窗口窄。在轧制及退火过程中,不同析出相的溶解、再析出及晶界钉扎行为差异显著,导致再结晶温度波动,批量生产时力学性能及深冲性能稳定性差。
4、为此,本发明提出一种纯nb系高强深冲钢的制备方法,旨在利用纯nb系的独特优势,结合生产工艺优化,确保钢材在达到210mpa屈服强度的基础上,兼具良好的成形性能,同时减小钢卷头中尾性能波动,降低产品对工艺的敏感性,使其性能更加稳定。
技术实现思路
1、本发明的目的是提供一种nb系210mpa级高强深冲钢的制备方法,旨在解决现有技术中采用nb+ti复合微合金化导致的退火工艺窗口窄、力学性能及深冲性能批次稳定性差的技术问题,通过单一nb微合金化与全流程工艺协同优化,在保证屈服强度稳定达到210mpa级的前提下,获得优异的成形性能。
2、为解决上述技术问题,本发明采用如下技术方案:
3、本发明一种nb系210mpa级高强深冲钢的制备方法,包括以下步骤:
4、炼钢工序-热轧工序-冷轧工序-连退工序;其中:炼钢工序包括:转炉顶底复吹冶炼—rh—板坯连铸;热轧工序包括:铸坯加热—高压水除鳞—定宽压力机—e1r1粗轧机轧制—e2r2粗轧机轧制—保温罩—飞剪—高压水除鳞—f1-f7精轧机轧制—加密型层流冷却—卷取;冷轧工序包括:酸轧开卷—焊接—拉矫—酸洗—漂洗—烘干—切边—连轧机冷轧—卷取;连退工序包括:连退开卷—焊接—清洗—入口活套—退火炉—出口活套—平整—切边—表面检查—涂油—取样—卷取—称重—包装;其中:
5、1)冶炼与连铸:铁水经kr脱硫处理后进行转炉冶炼,要求入转炉铁水硫含量要求小于0.005%,铁水渣扒清面积大于95%;转炉出钢温度≥1670℃,必须使用周转包出钢,出钢温降要求小于70℃,转炉供rh钢水中[c]≤0.04%,[si] ≤0.15%,[mn]≤0.50%,[p] ≤0.060% [o]:0.040-0.07%;在rh炉进行深脱碳处理,脱碳结束后,根据定氧情况加入铝粒脱氧,循环4分钟以上后加入锰铁、硅铁、铌铁等合金调整成分,调整成分完毕后确保真空循环≥6分钟;随后进行板坯连铸,控制中间包过热度范围30-45℃,拉速1.0-1.8m/min;
6、2) 热轧:铸坯在步进式加热炉中加热温度为1180-1230℃,在炉时间为160-230min,出炉温度为1190-1230℃;经高压水除鳞后采用粗轧机进行粗轧,再经精轧机组(f1-f7)精轧至目标热轧厚度,控制精轧终轧温度为890-920℃,轧后采用层流冷却并卷取,控制卷取温度为570-610℃;
7、3)冷轧:对热轧卷进行酸洗,随后采用连轧机冷轧至目标冷轧厚度,控制冷轧压下率为60-80%;
8、7) 连续退火:控制加热段和均热段温度为780-810℃,缓冷段温度600-660℃,快冷段温度400-450℃,过时效段温度≤400℃,终冷段温度≤150℃,退火后采用平整机进行平整,控制平整机延伸率为0.6-1.0%;连退工艺段速度范围50-180m/min,按照厚度规格进行设定,依照厚度越大速度越低原则控制;
9、所述高强深冲钢的化学成分的重量百分比包括:c≤0.0030%;si≤0.20%;mn:0.40-0.60%;p:0.055-0.070%;s≤0.015%;alt:0.020-0.060%;nb:0.050-0.065%;n≤0.0040%;b:0.0003-0.0010%,ti≤0.005%(不主动添加,仅允许残余含量),余量为fe及不可避免的杂质。
10、进一步的,热轧厚度为:3.0mm-5.5mm,冷却模式采用前端集中冷却。
11、进一步的,冷轧厚度为0.60-1.80mm。
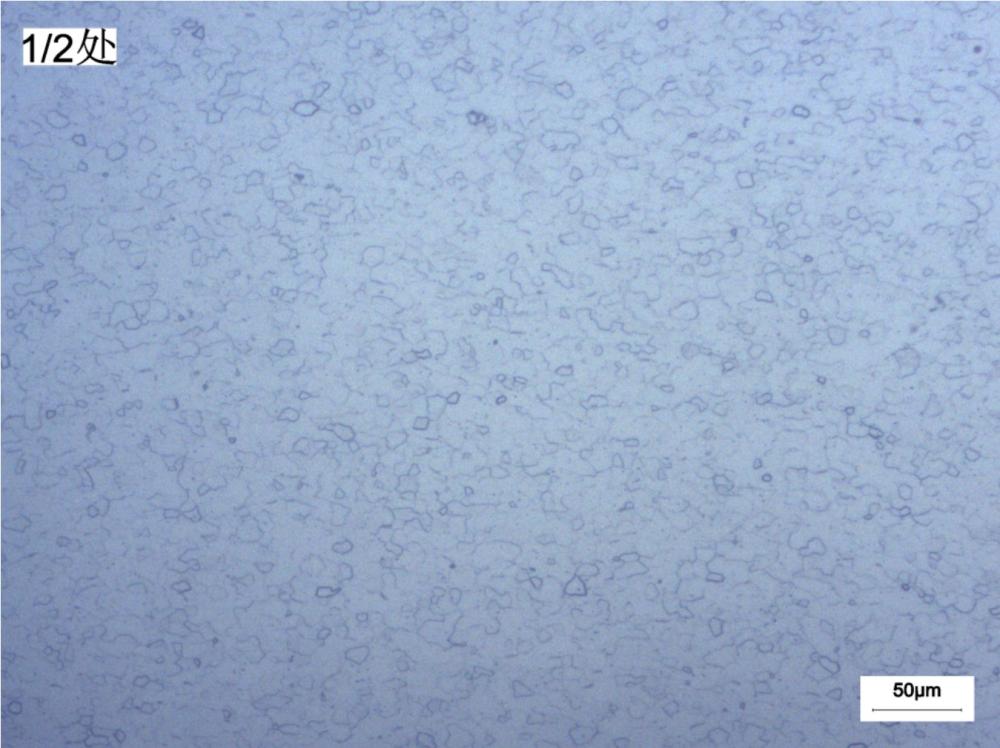
12、进一步的,金相组织为铁素体。
13、进一步的,金相组织晶粒度9.0-11.0级。
14、进一步的,实现各厚度组距产品的力学性能均匀性,钢带表面质量fd,表面粗糙度范围0.6-1.9μm。
15、进一步的,所述深冲钢力学性能满足:屈服强度210-310mpa,抗拉强度≥390mpa。断后伸长率a50mm≥39%,r90≥1.9,n90 ≥0.20。
16、本发明中各合金元素的作用和机理:
17、c在钢中的主要存在形式为以间隙原子形式固溶于钢中或与fe或其他金属元素形成合金渗碳体,但由于间隙原子c会导致金属晶格畸变,降低成形性(如深冲性能)。因此,通过超低c设计消除其对成形性的负面影响,故设定c含量范围≤0.003%,此外与c类似,n原子也会占据晶格间隙,需严格限制其含量以提升钢的延展性,设定n含量≤0.0040%。
18、si在钢中的主要作用为抑制渗碳体形成,并作为固溶强化元素,提高铁素体基体的强度和硬度。在汽车用钢中,其主要作用为辅助脱氧,含量过高会恶化表面质量,设定si含量范围≤0.20%。
19、mn作为钢中的固溶强化元素和碳化物形成元素,可以同时强化铁素体和渗碳体,提高钢的强度和硬度。此外,mn元素在钢中还可替代fe与s元素形成mns,避免生成fes(fes与fe易形成低熔点化合物)而导致钢热脆,同时还能起到脱氧作用。然而,mn含量的增加会大幅降低钢的焊接性能,增大晶粒尺寸,并增加形成白点和铸坯偏析的敏感性。综合考虑,设定mn含量范围0.40-0.60%。
20、nb在汽车用钢中主要以碳化物或氮化物形态存在,一方面可彻底固定间隙原子,避免其干扰晶格,显著提高钢的深冲性能和抗时效性;另一方面还可提高再结晶温度,起到沉淀强化和细化晶粒作用。此外,有研究发现含nb钢中添加ti后,由于tin的诱导析出会使部分nb在高温下与ti共同析出从而使析出物尺寸显著增大,因此从充分利用nb 析出强化、降低工艺敏感性角度看,单一添加nb更合理。但由于nb价格较高,考虑到成本和收得率因素,根据计算公式nb加入量≥(6.64×n含量+7.74×c含量)/(收得率90%-98%),设定nb含量范围0.050-0.065%。
21、p 、s在一般钢中均为无法完全除去的杂质元素,会大幅增加钢的裂纹敏感性,同时会提高钢的低温脆性转变温度,降低钢的低温冲击性能,因此,在不影响钢性能的前提下,一般要求p、s含量越低越好。高强深冲钢中需添加或保留一定的p含量,通过其固溶强化作用来提高汽车钢的强度,但为降低p元素的有害作用,提高深冲性能,设定 p:0.055-0.070%,在提高强度的同时避免其带来的冷脆性影响。s在汽车钢中仍为杂质元素,故其含量需控制在0.015%以下。
22、al元素主要发挥三大关键作用:首先,作为强脱氧剂,在冶炼过程中有效去除钢液中的氧,净化钢质。al添加过量会形成粗大的al2o3或铝酸钙类夹杂物,还会影响钢水流动性,加剧铸坯表面缺陷,故其含量控制在0.020-0.060%。
23、b元素在高p无间隙原子钢中可缓解p在晶界偏聚倾向,降低冷脆性。同时b还可阻碍铁素体形核,推迟奥氏体向铁素体转变,提高组织均匀性。b含量过少无法形成有效的晶界偏聚,过高则会导致粗大bn相析出,降低钢的强度和韧性,故其含量控制在0.0003-0.0010%。
24、与现有技术相比,本发明的有益技术效果:
25、本发明的目的是提供一种nb系210mpa级高强深冲钢的制备方法,通过合理调控nb、mn、p元素含量并优化生产工艺,在保证汽车钢强度性能的同时改善其成形性能。经实际使用证明,性能适宜,其力学性能满足:屈服强度210-310mpa,抗拉强度≥390mpa。断后伸长率a50mm≥39%,r90≥1.9,n90 ≥0.20。该汽车钢生产方法简单,可操作性强,易于推广应用。
26、热轧工艺设定较低的卷取温度可防止含nb析出相长大,增强细晶强化作用从而保证产品强度性能,配合调整部分连退的工艺可在一定程度上减少钢中p、mn元素的添加量,提高r值从而改善成形性能。此外,较低的卷取温度可使内外圈温差减小,使nb均匀析出;单一nb微合金化简化了钢中析出相体系,析出相主要为nb(c,n),类型单一、尺寸分布集中,弥散分布于铁素体基体及晶界,减小钢卷头中尾性能波动,降低产品对工艺的敏感性,产品性能更加稳定。
27、与现有技术相比,本发明的有益技术效果:
28、本发明通过合理调控nb、mn、p元素含量并优化生产工艺,在保证汽车钢强度性能的同时改善其成形性能。经实际使用证明,性能适宜,其力学性能满足:屈服强度210-310mpa,抗拉强度≥390mpa。断后伸长率a50mm≥39%,r90≥1.9,n90 ≥0.20。该汽车钢生产方法简单,可操作性强,易于推广应用。
29、热轧工艺设定较低的卷取温度可防止含nb析出相长大,增强细晶强化作用从而保证产品强度性能,配合调整部分连退的工艺可在一定程度上减少钢中p、mn元素的添加量,提高r值从而改善成形性能。此外,较低的卷取温度可使内外圈温差减小,使nb均匀析出;单一nb微合金化简化了钢中析出相体系,析出相主要为nb(c,n),类型单一、尺寸分布集中,弥散分布于铁素体基体及晶界,减小钢卷头中尾性能波动,降低产品对工艺的敏感性,产品性能更加稳定。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com