
一种堆焊药芯焊丝及其制备方法和焊接方法与流程
本发明涉及焊接材料,尤其涉及一种堆焊药芯焊丝及其制备方法和焊接方法。
背景技术:
1、堆焊技术是通过焊接方法在工件表面堆敷一层具有特定性能(如耐磨、耐腐蚀、耐高温)的合金层,从而实现工件表面强化或修复的有效手段,广泛应用于工业生产的各个领域。其中,耐磨堆焊作为堆焊技术的主要应用方向,其核心在于堆焊材料的性能,药芯焊丝凭借其成分调整灵活、堆焊效率高、成形美观、适应性强等优势,已成为耐磨堆焊领域的主流材料。
2、目前,现有耐磨堆焊药芯焊丝多以高铬合金体系为主,利用铬元素形成的cr7c3等碳化物实现耐磨性能,但单一高铬体系的药芯焊丝存在明显缺陷:一方面,碳化物相易团聚、分布不均,导致堆焊层韧性较差,在冲击载荷作用下易出现裂纹、剥落现象,难以适应强冲击、高磨损的复杂工况;另一方面,堆焊层的硬度与韧性难以兼顾,若单纯提高铬含量以提升硬度,会进一步降低韧性,反之则会牺牲耐磨性能,无法满足工业设备对堆焊层高耐磨、高韧性、无裂纹的核心需求。
技术实现思路
1、本发明提供一种堆焊药芯焊丝及其制备方法和焊接方法,以提高堆焊药芯焊丝的综合性能。
2、本发明提供的一种堆焊药芯焊丝,包括钢带外皮和填充于所述钢带外皮内的药芯,以所述药芯的总质量计,所述药芯包括如下原料及各原料的质量百分比为:高碳铬铁:35~45%,铌铁:4~8%,钒铁:3~6%,石墨:2~4%,锰铁:5~8%,硅铁:3~5%,钛铁:1~2.5%,稀土硅铁:0.5~1.5%,造渣剂:8~15%,粘结剂:1~2%,余量为铁粉。
3、于本发明一实施例中,所述高碳铬铁中cr的质量分数≥70%,c的质量分数为6~8%,杂质含量≤2%,所述铌铁中nb的质量分数≥60%,杂质含量≤3%,所述钒铁中v的质量分数≥50%,杂质含量≤3%,所述锰铁中mn的质量分数≥80%,杂质含量≤2%,所述硅铁中si的质量分数≥75%,杂质含量≤2%,所述钛铁中ti的质量分数为20~35%,杂质含量≤2%,所述稀土硅铁中稀土元素(re+ce)的质量分数≥46%,re的质量分数30~33%,si的质量分数≤40%,杂质含量≤3%,所述铁粉为还原铁粉,纯度≥99%,所述石墨的纯度≥99%,所述粘结剂为水玻璃,所述水玻璃的模数为2.8~3.2,所述水玻璃的质量浓度为30~40%。
4、于本发明一实施例中,所述高碳铬铁的颗粒度满足通过40目的粉粒≥95%,所述铌铁和所述钛铁的颗粒度满足通过60目的粉粒≥95%,所述钒铁、所述硅铁和所述稀土硅铁的颗粒度满足通过80目的粉粒≥95%,所述锰铁的颗粒度满足通过50目的粉粒≥95%,所述铁粉所述石墨的粒度为100~150目。
5、于本发明一实施例中,所述造渣剂包括氧化铝、氧化镁和氧化钙,所述氧化铝、所述氧化镁、所述氧化钙的质量比为2:1:1,所述造渣剂的粒径为100~200目。
6、于本发明一实施例中,所述钢带外皮为低碳钢带,以所述钢带外皮的质量百分比计,包括如下组分及各组分的质量百分比计为:c≤0.10%、si≤0.05%、mn≤0.50%、p≤0.020%、s≤0.020%,余量为fe。
7、于本发明一实施例中,所述堆焊药芯焊丝的直径为1.2~2mm。
8、于本发明一实施例中,所述钢带外皮的厚度为1mm,宽度为14mm。
9、于本发明一实施例中,药芯的质量为所述堆焊药芯焊丝总质量的30~40%。
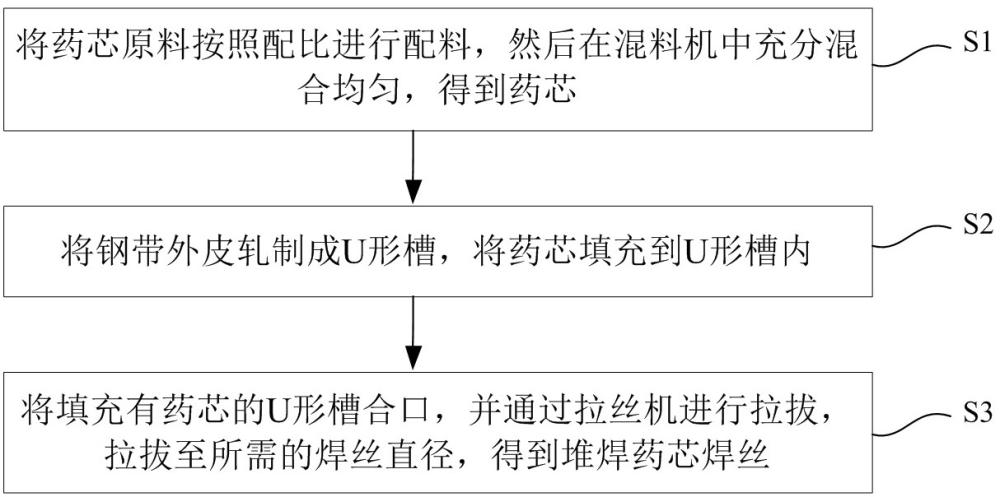
10、本发明还提供一种堆焊药芯焊丝的制备方法,包括如下步骤:
11、将药芯原料按照配比进行配料,然后在混料机中充分混合均匀,得到药芯;
12、将钢带外皮轧制成u形槽,将所述药芯填充到u形槽内;
13、将填充有所述药芯的u形槽合口,并通过拉丝机进行拉拔,拉拔至所需的焊丝直径,得到所述堆焊药芯焊丝。
14、本发明还提供一种堆焊药芯焊丝的焊接方法,保护气体为co2,焊接基体为q235钢,堆焊工艺参数:焊接电流为200~300a,焊接电压为28~32v,焊接速度为15~20cm/min,层间温度控制在150℃以下,堆焊厚度为15mm。
15、本发明的有益效果:本发明提出的堆焊药芯焊丝,在药芯配方中添加钛铁和稀土硅铁,钛铁作为强脱氧剂,可有效去除堆焊过程中的氧气,减少合金元素的氧化烧损,同时形成的tic可进一步强化堆焊层;稀土硅铁中的稀土元素可净化熔池,细化晶粒,改善堆焊层的成形,减少气孔、夹渣等缺陷,同时提升堆焊层与基体的结合强度。此外,采用氧化铝、氧化镁、氧化钙复合造渣剂,替代传统的氟化物造渣剂,不仅可以减少有害气体排放,更加环保,同时造渣效果好,可有效保护熔池,避免大气污染,提升堆焊质量稳定性。
1.一种堆焊药芯焊丝,其特征在于,包括钢带外皮和填充于所述钢带外皮内的药芯,以所述药芯的总质量计,所述药芯包括如下原料及各原料的质量百分比为:高碳铬铁:35~45%,铌铁:4~8%,钒铁:3~6%,石墨:2~4%,锰铁:5~8%,硅铁:3~5%,钛铁:1~2.5%,稀土硅铁:0.5~1.5%,造渣剂:8~15%,粘结剂:1~2%,余量为铁粉。
2.根据权利要求1所述的堆焊药芯焊丝,其特征在于,所述高碳铬铁中cr的质量分数≥70%,c的质量分数为6~8%,杂质含量≤2%,所述铌铁中nb的质量分数≥60%,杂质含量≤3%,所述钒铁中v的质量分数≥50%,杂质含量≤3%,所述锰铁中mn的质量分数≥80%,杂质含量≤2%,所述硅铁中si的质量分数≥75%,杂质含量≤2%,所述钛铁中ti的质量分数为20~35%,杂质含量≤2%,所述稀土硅铁中稀土元素(re+ce)的质量分数≥46%,re的质量分数30~33%,si的质量分数≤40%,杂质含量≤3%,所述铁粉为还原铁粉,纯度≥99%,所述石墨的纯度≥99%,所述粘结剂为水玻璃,所述水玻璃的模数为2.8~3.2,所述水玻璃的质量浓度为30~40%。
3.根据权利要求1所述的堆焊药芯焊丝,其特征在于,所述高碳铬铁的颗粒度满足通过40目的粉粒≥95%,所述铌铁和所述钛铁的颗粒度满足通过60目的粉粒≥95%,所述钒铁、所述硅铁和所述稀土硅铁的颗粒度满足通过80目的粉粒≥95%,所述锰铁的颗粒度满足通过50目的粉粒≥95%,所述铁粉和所述石墨的粒度为100~150目。
4.根据权利要求1所述的堆焊药芯焊丝,其特征在于,所述造渣剂包括氧化铝、氧化镁和氧化钙,所述氧化铝、所述氧化镁、所述氧化钙的质量比为2:1:1,所述造渣剂的粒径为100~200目。
5.根据权利要求1所述的堆焊药芯焊丝,其特征在于,所述钢带外皮为低碳钢带,以所述钢带外皮的质量百分比计,包括如下组分及各组分的质量百分比计为:c≤0.10%、si≤0.05%、mn≤0.50%、p≤0.020%、s≤0.020%,余量为fe。
6.根据权利要求1所述的堆焊药芯焊丝,其特征在于,所述堆焊药芯焊丝的直径为1.2~2mm。
7.根据权利要求1所述的堆焊药芯焊丝,其特征在于,所述钢带外皮的厚度为1mm,宽度为14mm。
8.根据权利要求1所述的堆焊药芯焊丝,其特征在于,药芯的质量为所述堆焊药芯焊丝总质量的30~40%。
9.一种权利要求1至8任一项所述的堆焊药芯焊丝的制备方法,其特征在于,包括如下步骤:
10.一种权利要求1至8任一项所述的堆焊药芯焊丝的焊接方法,其特征在于,保护气体为co2焊接的方式进行检测,焊接基体为q235钢,堆焊工艺参数:焊接电流为200~300a,焊接电压为28~32v,焊接速度为15~20cm/min,层间温度控制在150℃以下,堆焊厚度为15mm。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com