
一种高锰高吸能合金焊接用药芯焊丝及焊接方法
本发明涉及到高锰高吸能合金的焊接领域,具体的说是一种高锰高吸能合金焊接用药芯焊丝及焊接方法。
背景技术:
1、高锰高吸能合金(2019年注册商标-嫦娥钢),是中国科学院合肥物质科学研究院针对我国航天器月面软着陆需求而自主研制一种新型高强韧、高吸能合金钢,因其优异的高强韧、高吸能、无磁、无低温脆性等综合性能,在桥梁防护、减震结构、关键吸能部件、低温储罐和核聚变等领域具有巨大的应用潜力。
2、但高锰高吸能合金的全面推广,尚需解决高精度、高性能焊接技术,该技术已成为制约其工程化应用的瓶颈性技术。
3、中国科学院合肥物质科学研究院于2023年申请了公开号cn116079278b,名称为一种高吸能高锰钢实心焊丝及其焊接工艺的专利,该专利提供了一种与高吸能高锰钢相匹配的实心焊丝及配套焊接工艺,在解决高锰钢焊接问题上取得了重要进展。但是,由于实心焊丝的成分完全取决于熔炼铸锭的化学成分,一旦确定难以灵活调整,而对于高锰高吸能合金这类对成分极为敏感的材料,实心焊丝难以针对不同的焊接工况(如板厚、接头形式、热输入差异)进行快速成分优化。
技术实现思路
1、本发明的目的是提供一种高锰高吸能合金焊接用药芯焊丝及焊接方法,利用药芯焊丝中包覆钢带和金属粉芯的配合,精确调控焊后焊缝金属的层错能,使焊缝金属能够与高锰高吸能合金母材变形机制匹配,有效提高了焊接接头的综合性能,为高锰高吸能合金的工程化应用提供关键技术支撑。
2、本发明为实现上述技术目的所采用的技术方案为:一种高锰高吸能合金焊接用药芯焊丝,由包覆钢带和填充在其内的金属粉芯组成,所述包覆钢带按质量百分含量计,由18.0~22.0%的mn、2.8~3.0%的al、2.8~3.5%的si、0.5~0.7%的c和余量fe组成;
3、所述金属粉芯按质量百分含量计,由15.0~18.0%的mn、3.5~4.5%的al、1.5~2.0%的si、0.15~0.20%的ti、0.15~0.20%的v、0.30~0.50%的cu、0.02~0.1%的b、1.2~1.5%的c和余量fe组成;
4、且该药芯焊丝形成的焊缝金属,其层错能控制在25~35mj/m2。
5、作为上述高锰高吸能合金焊接用药芯焊丝的一种优化方案,所述包覆钢带和金属粉芯中的s和p含量均不超过0.005%。
6、作为上述高锰高吸能合金焊接用药芯焊丝的另一种优化方案,所述药芯焊丝的直径为1.2mm,包覆钢带的厚度为0.6~0.8mm,金属粉芯的填充率为13~16%。
7、作为上述高锰高吸能合金焊接用药芯焊丝的另一种优化方案,所述金属粉芯中的mn为真空雾化锰粉,al为球形雾化铝粉,si为金属硅粉,ti为钛铁粉,v为钒铁粉,cu为铜粉,b为硼铁粉,c为超细石墨粉。
8、一种高锰高吸能合金焊接方法,使用上述的药芯焊丝,采用熔化极气体保护焊工艺对高锰高吸能合金进行焊接,焊接时采用直流反接,保护气体采用体积分数94~96%ar和4~6%n2的混合气,保护气体流量为12~18l/min,焊接电流为240~300a,电弧电压为26~32v,热输入≤10kj/cm,层间温度≤150℃。
9、作为上述高锰高吸能合金焊接方法的一种优化方案,所述焊接完毕后进行固溶处理,具体操作为:在真空条件或氩气保护氛围下,加热至1050~1070℃并保温一段时间,保温结束后快速水淬冷却,采用真空加热炉进行固溶处理时,真空度不超过10-2pa。
10、作为上述高锰高吸能合金焊接方法的另一种优化方案,所述固溶处理时,保温时间由高锰高吸能合金厚度决定,当高锰高吸能合金厚度不超过5mm时,保温时间为5~8min,当高锰高吸能合金厚度超过5mm时,保温时间为1.0~1.5min/mm。
11、作为上述高锰高吸能合金焊接方法的另一种优化方案,所述快速水淬冷却是指,采用质量浓度10~15%、温度为20~40℃的盐水作为冷却介质,并在出炉30秒内浸入冷却介质中。
12、作为上述高锰高吸能合金焊接方法的另一种优化方案,所述固溶处理后进行低温回火,回火温度为250~350℃,保温时间为1.5~2h,自然冷却得到产品。
13、作为上述高锰高吸能合金焊接方法的另一种优化方案,所述焊接前,在工件背面制作一个将焊缝背面遮盖的密封气室,并向该密封气室内通入氩气。
14、与现有技术相比,本发明具有如下有益效果:
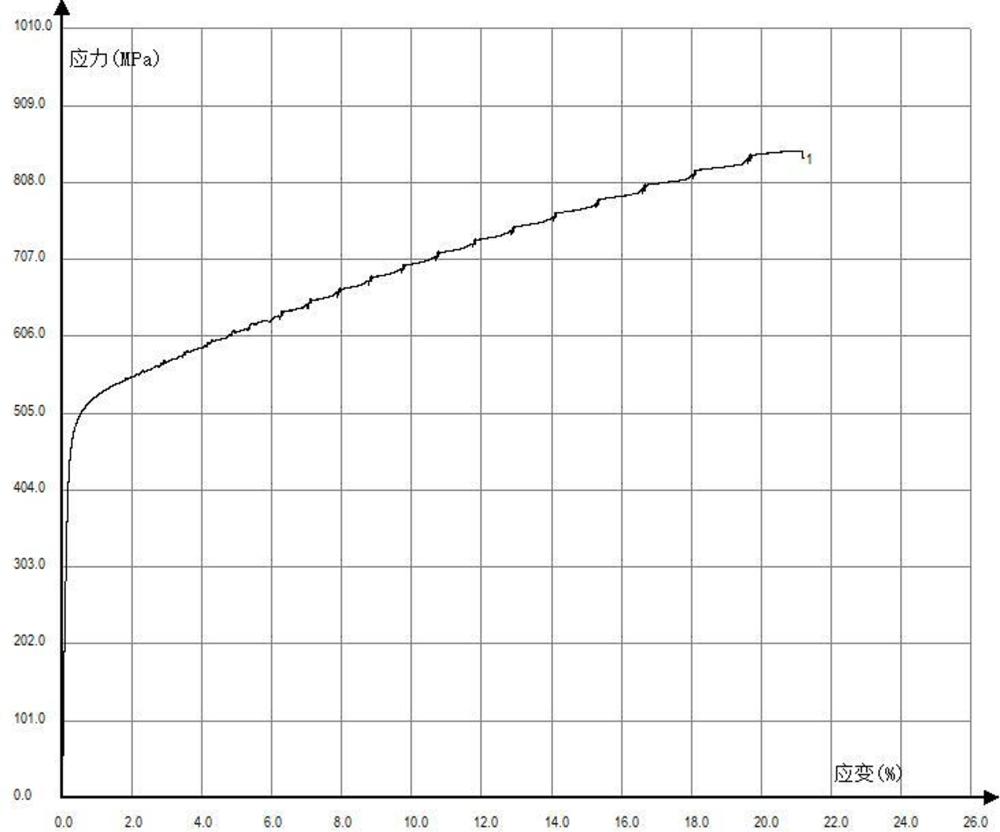
15、1)本发明通过合理调配包覆钢带和金属粉芯的组分,使最终焊缝金属的层错能控制在25~35mj/m2的twip效应窗口内,从而使其在变形过程中产生高密度的机械孪晶,获得与母材一致的加工硬化机制和优异的强塑性匹配,避免了焊缝与母材变形机制不匹配导致的界面失效问题,试验表明,利用本发明的药芯焊丝焊接的高锰高吸能合金接头,其抗拉强度能够达到600~820mpa,屈服强度能够达到400~520mpa,-20℃冲击韧性在3500kj/m2左右,完全满足高锰高吸能合金钢焊接接头的苛刻要求;
16、2)为了将焊缝金属的层错能精准控制在25~35mj/m2的twip效应窗口内,本发明在使用与母材成分匹配的包覆钢带前提下,通过增加钢带厚度、降低填充率,从而显著降低了焊丝在拉拔过程中的加工硬化程度和断丝风险;同时,将部分调控层错能的al和si从钢带成分中转移到粉芯中,进一步降低了钢带的加工硬化倾向,降低了加工难度,提高了成品率;
17、3)本发明的药芯焊丝采用熔化极气体保护焊工艺进行焊接,保护气中含有4~6%的氮气成分,在焊接时,会有部分氮元素以固溶形式进入焊缝金属内,实现氮的固溶强化,在不显著降低塑性的前提下进一步提升焊缝的抗拉强度,同时,还能够与粉芯成分中的ti和v等微合金化元素,形成纳米级的ti(c,n)和vc析出相,钉扎晶界、抑制晶粒粗化,进一步提高了焊缝的强度和韧性;而且,粉芯中含有的b能够改变析出相的演变路径,在焊接过程中,tin优先析出,之后bn在tin表面或周围形核,形成复合夹杂物,不仅最大化tin的细化作用,还能够利用bn消除游离n产生导致的脆化;同时,粉芯中的ti和v含量经过精确地优化设计,能够确保在本发明的优选成分和填充率范围内,最终焊缝中两者含量均不超过0.04%,避免了粗大夹杂物的形成,确保了焊缝具有很好的低温冲击韧性;
18、4)本发明针对药芯焊丝的特殊成分,针对性优化焊接工艺参数,采用氩气和氮气的混合保护气,而且严格限制了热输入和层间温度,使熔滴过渡始终处于稳定的射流过渡区间,飞溅极小、焊缝成形美观,而且还有效抑制了热影响区晶粒粗化和碳化物析出;
19、5)本发明对于焊接后的焊缝取消了去应力退火,直接进行固溶处理,这一改进避免了去应力退火过程中碳化物沿晶界的大量析出,还消除了90%以上的焊接残余应力,固溶处理后采用盐水快速冷却,不仅确保了碳化物和氮化物充分溶解并固定在奥氏体基体中,还恢复了焊缝金属的均匀组织和twip效应。
1.一种高锰高吸能合金焊接用药芯焊丝,由包覆钢带和填充在其内的金属粉芯组成,其特征在于:所述包覆钢带按质量百分含量计,由18.0~22.0%的mn、2.8~3.0%的al、2.8~3.5%的si、0.5~0.7%的c和余量fe组成;
2.根据权利要求1所述的高锰高吸能合金焊接用药芯焊丝,其特征在于:所述包覆钢带和金属粉芯中的s和p含量均不超过0.005%。
3.根据权利要求1所述的高锰高吸能合金焊接用药芯焊丝,其特征在于:所述药芯焊丝的直径为1.2mm,包覆钢带的厚度为0.6~0.8mm,金属粉芯的填充率为13~16%。
4.根据权利要求1所述的高锰高吸能合金焊接用药芯焊丝,其特征在于:所述金属粉芯中的mn为真空雾化锰粉,al为球形雾化铝粉,si为金属硅粉,ti为钛铁粉,v为钒铁粉,cu为铜粉,b为硼铁粉,c为超细石墨粉。
5.一种高锰高吸能合金焊接方法,其特征在于:使用权利要求1-4所述的药芯焊丝,采用熔化极气体保护焊工艺对高锰高吸能合金进行焊接,焊接时采用直流反接,保护气体采用体积分数94~96%ar和4~6%n2的混合气,保护气体流量为12~18 l/min,焊接电流为240~300 a,电弧电压为26~32 v,热输入≤10 kj/cm,层间温度≤150℃。
6.根据权利要求5所述的高锰高吸能合金焊接方法,其特征在于,所述焊接完毕后进行固溶处理,具体操作为:在真空条件或氩气保护氛围下,加热至1050~1070℃并保温一段时间,保温结束后快速水淬冷却,采用真空加热炉进行固溶处理时,真空度不超过10-2pa。
7.根据权利要求6所述的高锰高吸能合金焊接方法,其特征在于:所述固溶处理时,保温时间由高锰高吸能合金厚度决定,当高锰高吸能合金厚度不超过5mm时,保温时间为5~8min,当高锰高吸能合金厚度超过5mm时,保温时间为1.0~1.5min/mm。
8.根据权利要求6所述的高锰高吸能合金焊接方法,其特征在于:所述快速水淬冷却是指,采用质量浓度10~15%、温度为20~40℃的盐水作为冷却介质,并在出炉30秒内浸入冷却介质中。
9.根据权利要求6所述的高锰高吸能合金焊接方法,其特征在于:所述固溶处理后进行低温回火,回火温度为250~350℃,保温时间为1.5~2h,自然冷却得到产品。
10.根据权利要求5所述的高锰高吸能合金焊接方法,其特征在于:所述焊接前,在工件背面制作一个将焊缝背面遮盖的密封气室,并向该密封气室内通入氩气。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com