
一种模具制造定位工装的制作方法
本技术涉及机械制造,尤其涉及一种模具制造定位工装。
背景技术:
1、模具是工业生产中用于批量成型制品的关键装备,通常由相互配合的动模和定模组成。模具本身的制造精度直接决定了最终产品的质量与一致性。绝大多数模具通过机加工方式成型,其中,机械冲压模具作为典型代表,其本体通常由高强度金属材料(如模具钢)制成。在模具的加工制造过程中,需要在其表面或内部铣削、钻削出各种复杂的型腔、孔、槽等结构。
2、为了确保加工出的模具满足设计要求,并保证同批次产品具有高度的尺寸一致性和稳定性,在机加工前必须将模具坯料进行精确、可靠的固定。目前,通常采用通用的工装夹具,如平口钳、压板组件等来完成这一装夹任务。然而,现有通用夹具存在明显的局限性,由于缺乏专用定位基准,装夹时依赖人工找正,导致定位与重复定位精度差,难以保证批量加工中孔、槽等结构的相对位置一致性;其次,针对不同尺寸的矩形模具需频繁调整夹具,准备流程繁琐,制约了加工效率。
技术实现思路
1、为了解决背景技术中存在的问题,本实用新型提供了一种能够快速、稳定地装夹模具的定位工装。
2、技术方案为:一种模具制造定位工装,包括基板和至少四个l型定位块,所述基板的中部开设有用于加工模具的加工孔,所述加工孔的四周设置有多个安装孔,所述l型定位块围绕所述加工孔布置,并分别通过定位螺杆与安装孔连接,所述l型定位块的内侧至少开设有一个朝向所述加工孔的定位槽,每个所述定位槽内设置有一个夹持块,所述定位槽的底面开设有螺纹孔,所述夹持块上开设有与所述螺纹孔连通的一字长孔,一调节螺杆依次穿过所述一字长孔并旋入所述螺纹孔。
3、作为更进一步的优选方案,所述夹持块为矩形块。
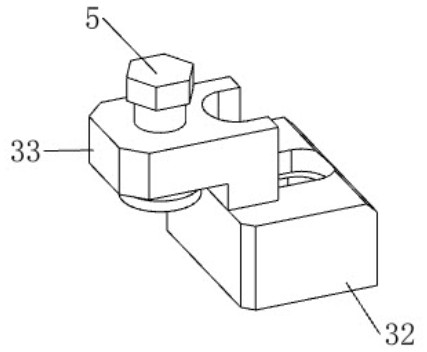
4、作为更进一步的优选方案,所述夹持块为倒l形结构,包括竖向安装部和自所述竖向安装部顶端向工件方向延伸的水平压持部;所述竖向安装部设置于所述定位槽内,并通过所述调节螺杆固定;所述水平压持部上设置有竖向的压紧螺杆,用于从上方压紧模具。
5、作为更进一步的优选方案,多个所述安装孔呈等间隔排布。
6、作为更进一步的优选方案,至少有两个对角布置的所述l型定位块,其相互垂直的两个内侧面上均设有所述定位槽和所述夹持块。
7、作为更进一步的优选方案,所述加工孔的内侧边沿设有向内水平延伸的搭接片,所述搭接片的上端面与所述基板的上端面齐平。
8、作为更进一步的优选方案,所述基板的四周设置有用于与外部工作台定位的定位柱。
9、与现有技术相比,本实用新型具有如下优点:
10、1. 本实用新型通过设置带有加工孔的基板及四个可调l型定位块,配合定位槽内的夹持块,实现了对矩形模具的快速、精准定位与牢固夹持,有效解决了现有技术中定位精度不足、装夹稳定性差及不同尺寸模具适配性低的问题,显著提高了加工质量与效率。
11、2. 本实用新型的夹持块采用矩形块结构,形状规整,加工制造简便,成本低廉,同时具有良好的受力面,能够为模具工件提供稳定可靠的夹紧力。
12、此外,还可以使用倒l形夹持块,其水平压持部配合竖向的压紧螺杆,能够从工件上方施加垂直压紧力,与侧向定位力形成复合夹紧,极大地增强了装夹稳定性和刚性,有效抑制加工振动。
13、3. 本实用新型通过将安装孔设置为等间隔排布,使得l型定位块的安装位置规律且可微调,便于在基板上进行快速、准确的布局调整,提升了工装组装与调整的便捷性。
14、4. 本实用新型通过对角布置的双向定位块,使其能够同时从相互垂直的两个方向对模具工件进行限位与夹紧,有效消除了工件的潜在移动自由度,确保了工件在加工过程中的位置精度与重复定位精度。
15、5. 本实用新型通过在加工孔内侧设置搭接片,为待加工的模具工件提供了额外的支撑平面,增加了工件中部的支撑刚性,防止其在加工受力时产生变形或震动。
16、6. 本实用新型在基板四周设置定位柱,使得该工装能够快速、准确地与外部工作台进行定位对接,实现了工装本身的快速安装与精准定位,进一步提升了整个加工系统的效率和精度。
1.一种模具制造定位工装,其特征在于:包括基板(1)和至少四个l型定位块(2),所述基板(1)的中部开设有用于加工模具的加工孔(11),所述加工孔(11)的四周设置有多个安装孔(12),所述l型定位块(2)围绕所述加工孔(11)布置,并分别通过定位螺杆(6)与安装孔(12)连接,所述l型定位块(2)的内侧至少开设有一个朝向所述加工孔(11)的定位槽(21),每个所述定位槽(21)内设置有一个夹持块(3),所述定位槽(21)的底面开设有螺纹孔(22),所述夹持块(3)上开设有与所述螺纹孔(22)连通的一字长孔(31),一调节螺杆(4)依次穿过所述一字长孔(31)并旋入所述螺纹孔(22)。
2.根据权利要求1所述的模具制造定位工装,其特征在于:所述夹持块(3)为矩形块。
3.根据权利要求1所述的模具制造定位工装,其特征在于:所述夹持块(3)为倒l形结构,包括竖向安装部(32)和自所述竖向安装部(32)顶端向工件方向延伸的水平压持部(33);所述竖向安装部(32)设置于所述定位槽(21)内,并通过所述调节螺杆(4)固定;所述水平压持部(33)上设置有竖向的压紧螺杆(5),用于从上方压紧模具。
4.根据权利要求1所述的模具制造定位工装,其特征在于:多个所述安装孔(12)呈等间隔排布。
5.根据权利要求1所述的模具制造定位工装,其特征在于:至少有两个对角布置的所述l型定位块(2),其相互垂直的两个内侧面上均设有所述定位槽(21)和所述夹持块(3)。
6.根据权利要求1所述的模具制造定位工装,其特征在于:所述加工孔(11)的内侧边沿设有向内水平延伸的搭接片(13),所述搭接片(13)的上端面与所述基板(1)的上端面齐平。
7.根据权利要求1所述的模具制造定位工装,其特征在于:所述基板(1)的四周设置有用于与外部工作台定位的定位柱(14)。